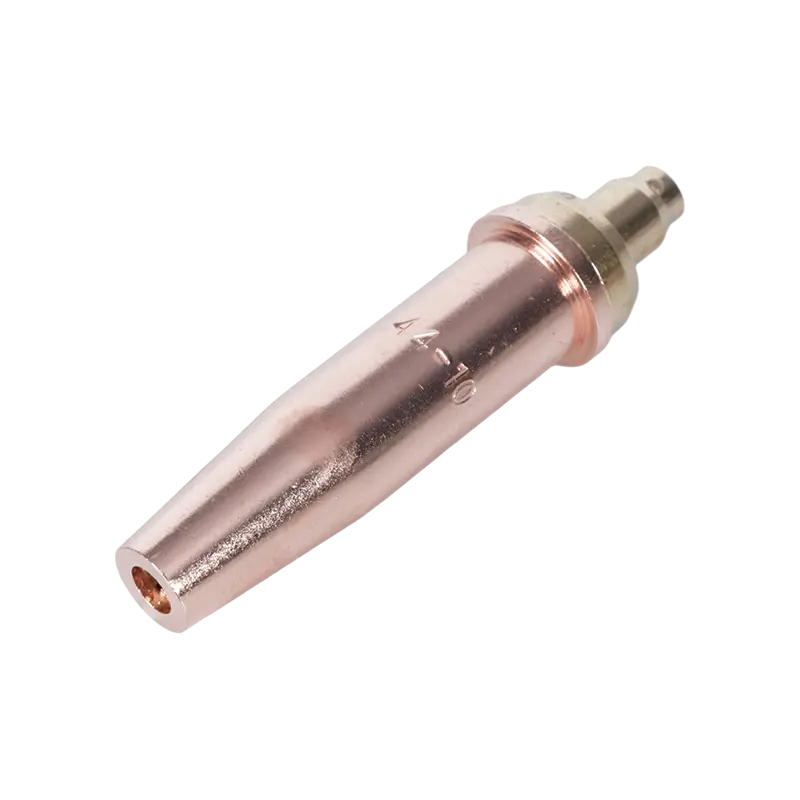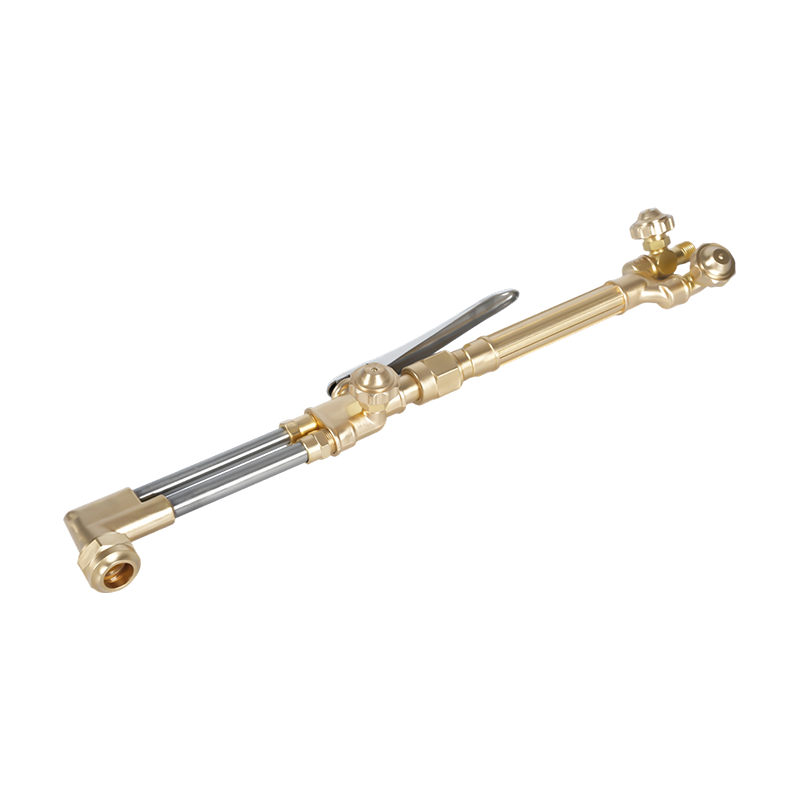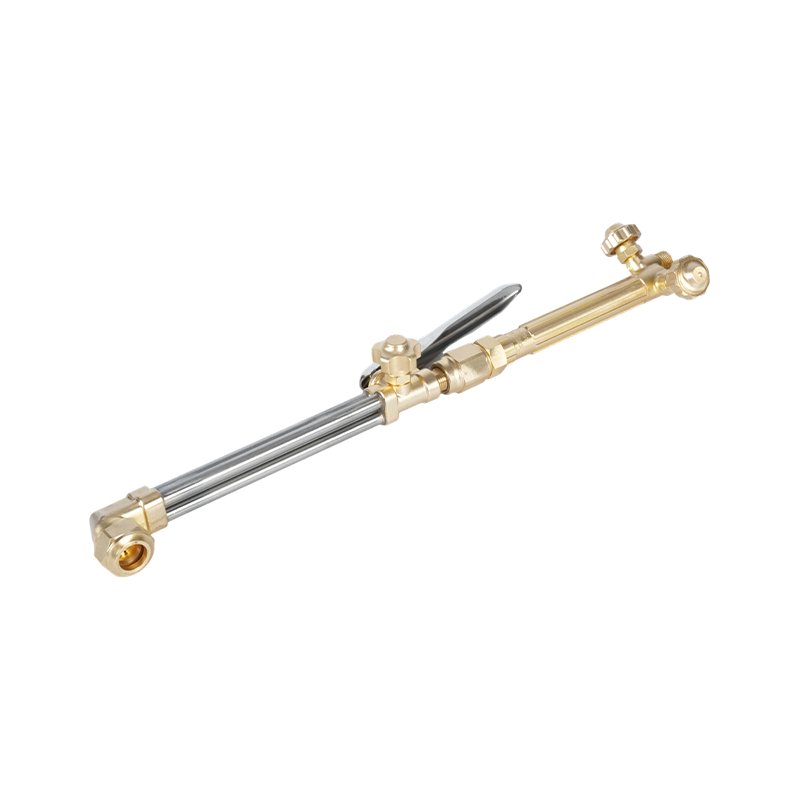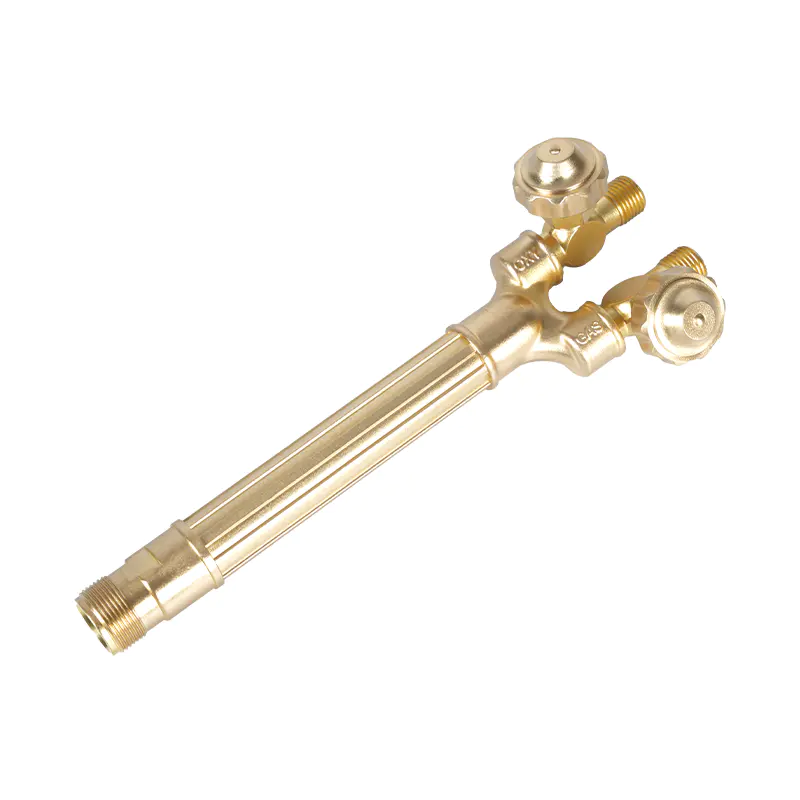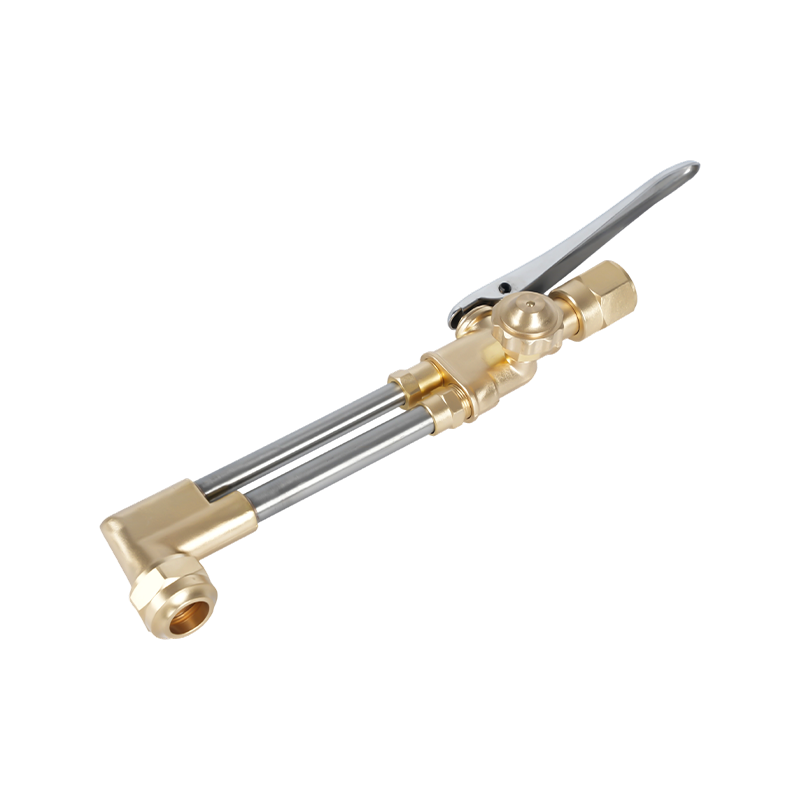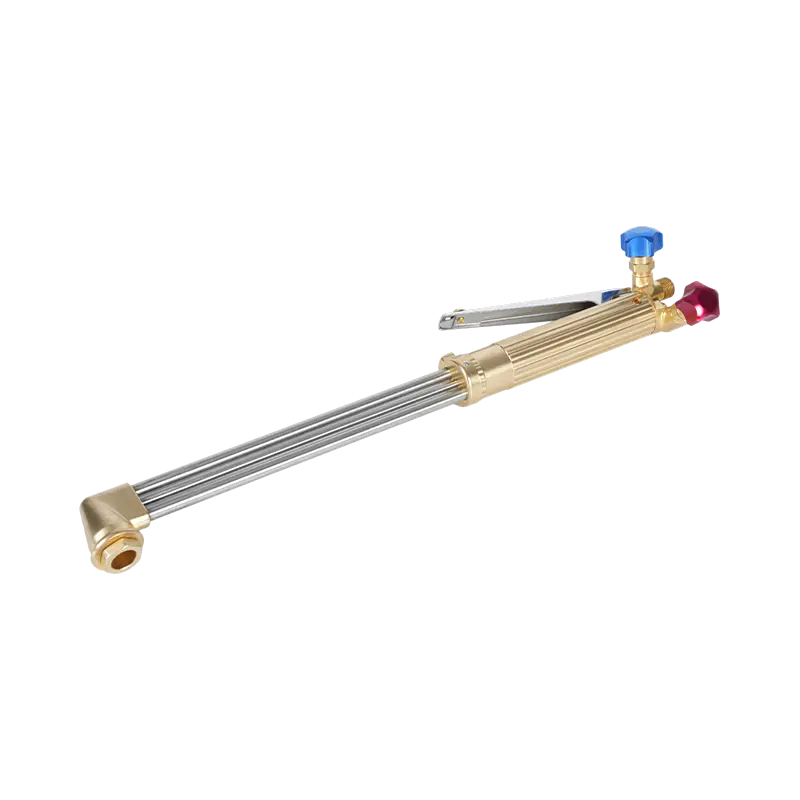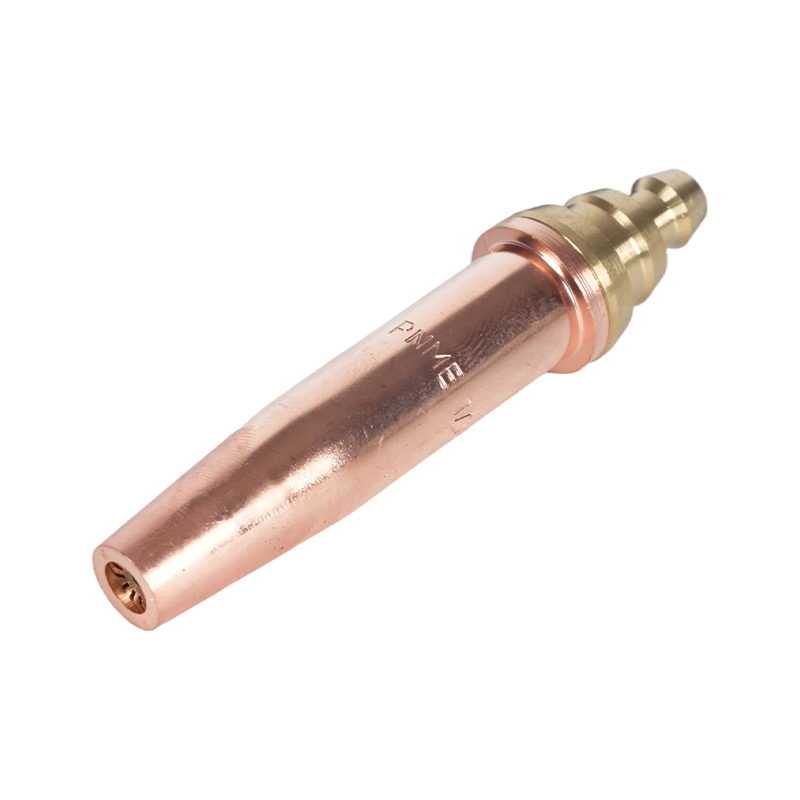
Tento článok sa zameriava konkrétne na rezanie špičiek horáka a trysky rezacieho horáka používa sa pri kyslíkovo-palivovom rezaní kovov. Zahŕňa typy tipov, ako vybrať správnu trysku pre prácu, správne nastavenie a vedenie tlaku, údržbu a čistenie, riešenie bežných problémov s rezaním a bezpečnostné hľadiská. Informácie sú praktické a určené pre zváračov, výrobcov a technikov údržby, ktorí potrebujú praktické kroky a referenčné tabuľky pre každodenné úlohy rezania.
Typy špičiek a dýz rezacieho horáka
Špičky a dýzy rezacích horákov sú navrhnuté pre špecifické úlohy. Pochopenie typu vám pomôže prispôsobiť hrot hrúbke materiálu a požadovanej kvalite rezu. Hlavné kategórie sú uvedené nižšie s funkčnými rozdielmi a tam, kde je každá vhodná.
Ručné (ručné) rezacie tipy
Hroty rúk sú bežné pre mobilné práce a malé obchody. Majú jeden rezací kyslíkový otvor a usporiadanie predhrievacieho prúdu. Veľkosti sa líšia podľa hrúbky, ktorú budú rezať čisto; menšie hroty sa používajú na tenké plechy a veľké hroty na ťažké plechy. Hroty rúk sa dajú jednoducho opraviť (vymeňte vložku trysky) a používajú sa s ručným telom horáka.
Stroj a dýzy na rezanie čiar
Strojové trysky sú určené pre portálové systémy, CNC kyslíkovo-palivové rezacie stoly alebo automatizované nosiče. Často sú robustnejšie, ponúkajú vymeniteľné otvory a môžu obsahovať špecializované zmiešavacie komory na zlepšenie konzistencie predhrievania pri vyšších rýchlostiach jazdy. Strojové trysky často vyžadujú presnejšiu kontrolu tlaku a disciplínu čistenia.
Tipy na ťahanie a drážkovanie
Vlečné hroty sú tvarované pre nepretržitý alebo blízky kontakt s obrobkom (používajú sa na dlhé rovné rezy alebo drážkovanie). Drážkovacie hroty a dýzy majú širšie, často viacnásobné dýzy na odstraňovanie kovu, a nie na vytváranie tenkých a presných rezov – užitočné pri príprave zvarových spojov alebo odstraňovaní defektov.
Ako si vybrať správny tip: Veľkosť, otvor a tvar
Výber hrotu vyžaduje prispôsobenie veľkosti otvoru trysky, konfigurácie prúdu a geometrie hrotu hrúbke plechu, triede ocele a metóde rezania (ručné verzus stroj). Nižšie sú uvedené najdôležitejšie výberové kritériá a ako ich aplikovať.
Veľkosť hrotu vs hrúbka dosky
Výrobcovia hodnotia hroty podľa nominálnej reznej kapacity. Použite konzervatívny prístup: vyberte hrot s veľkosťou mierne nad hrúbkou platne, aby ste dosiahli efektívny rez a znížili množstvo odpadu. Pre opakujúcu sa prácu si radšej ponechajte malý rozsah veľkostí hrotov, aby ste pokryli typické úlohy, než aby ste neustále menili hroty.
| Typická veľkosť hrotu | Odporúčaná hrúbka uhlíkovej ocele | Typický tlak rezacieho kyslíka (psi) |
| Tip 0 (veľmi malý) | 1 – 6 mm (1/16" – 1/4") | 20 – 40 psi |
| Tip 1-2 | 6 – 12 mm (1/4" – 1/2") | 30 – 50 psi |
| Tip 3-5 | 12 – 25 mm (1/2" – 1") | 40 – 60 psi |
| Tip 6 a viac (veľký) | 25 – 100 mm (1" – 4" ) | 50 – 90 psi |
Tieto hodnoty sú typickými rozsahmi – pozrite si tabuľku špičiek výrobcu, kde nájdete presné priemery ústia, tlak rezného kyslíka a odporúčané rýchlosti posuvu pre váš konkrétny model špičky a akosť ocele.
Úvahy o materiáli a nátere
Väčšina kyslíkovo-palivového rezania sa vykonáva na mäkkej oceli. Nerezové a vysokolegované ocele vyžadujú rôzne prístupy (napr. plazmové rezanie alebo špeciálne techniky), pretože neoxidujú rovnakým spôsobom. Hroty sú zvyčajne z mosadze alebo zliatiny medi; vyberte trysku s vymeniteľným otvorom, ak očakávate silné opotrebovanie alebo časté znečistenie.
Správne nastavenie: tlaky, predhrievanie a rýchlosť jazdy
Správne tlaky plynu, nastavenie trysky predhrievania a rýchlosť pohybu sú rovnako dôležité ako dizajn hrotu. Nižšie sú uvedené praktické kroky nastavenia a rozsahy parametrov bežne používané na kyslíkovo-palivové rezanie uhlíkovej ocele.
Nastavenie krok za krokom
- Skontrolujte špičku a trysku, či na nej nie sú nečistoty, ryhované sedlá alebo poškodený otvor.
- Nastavte tlak predhrievania paliva (acetylén/propán) podľa odporúčaní výrobcu horáka.
- Pri rezaní tenkého kovu otvorte trysky predhrievania a nastavte vnútorné kužele plameňa na neutrálny alebo mierne nauhličujúci plameň.
- Nastavte tlak rezného kyslíka na hodnotu odporúčanú výrobcom pre veľkosť hrotu a hrúbku dosky.
- Vykonajte skúšobný rez na šrote, aby ste overili čisté prepichnutie, správnu rýchlosť pohybu a prijateľnú tvorbu prachu.
Typické navádzanie tlaku a rýchlosti
Rýchlosti pojazdu závisia od veľkosti hrotu a hrúbky dosky; hrot optimalizovaný pre danú hrúbku umožní vyššiu rýchlosť pojazdu a užšiu štrbinu s menším množstvom nečistôt. Vždy používajte tabuľky rýchlosti pojazdu od výrobcu trysky ako východiskový bod a upravte ich podľa konkrétneho stavu horáka a ocele.
Údržba: Čistenie, oprava hrotu a životnosť
Pravidelná údržba udržuje výkon trysky predvídateľný. Bežná údržba zahŕňa čistenie predhrievacích otvorov, odstraňovanie trosky z oblasti otvoru a výmenu opotrebovaných otvorov alebo vložiek hrotov. Postupujte podľa plánu: denne kontrolujte hroty na vysoko používaných linkách a vyčistite ich po každom ryhovaní alebo dlhých jazdách.
Metódy a nástroje čistenia
- Používajte odporúčané výstružníky a predhrievacie tryskové kefy – nikdy nepoužívajte drôtené klince, ktoré môžu zväčšiť alebo zdeformovať otvory.
- Silne kontaminované hroty krátko namočte do rozpúšťadla určeného pre rezacie zariadenie, aby sa rozpustil tuk a troska (postupujte podľa pokynov výrobcu).
- Vymeňte vložky hrotu, keď otvor vykazuje eróziu (nerovnomerný priemer) alebo je sedlo ryhované – výkon sa zhoršuje skôr, ako sa objaví viditeľné veľké poškodenie.
Očakávaná životnosť
Životnosť sa líši podľa rezu materiálu, materiálu hrotu a úrovne znečistenia. Dobre udržiavaná špička používaná na čistej mäkkej oceli môže pri prerušovanom používaní vydržať mnoho mesiacov; produkčné prostredie môže vyžadovať výmenu každých pár týždňov. Sledujte hodiny používania a majte po ruke náhradné vložky, aby ste sa vyhli prestojom.
Riešenie bežných problémov s tryskou a špičkou
Keď sú rezy slabé, diagnostika, či je hrot/dýza chybná, šetrí čas. Nasledujúce dvojice problémov a riešení sú bežné v dielňach.
- problém: Nadmerný odpad a pomalé rezanie. Oprava: Mierne znížte rýchlosť pojazdu, skontrolujte tlak rezacieho kyslíka, skontrolujte otvor, či nie je čiastočne upchatý alebo eróziou a skontrolujte, či nie je tupý predhrievací plameň.
- problém: Ťažko začaté prepichnutie alebo nekonzistentné prepichnutie. Oprava: Zvýšte predhrievanie, aby ste zabezpečili odstránenie povrchovej oxidácie; skontrolujte, či veľkosť hrotu zodpovedá hrúbke dosky; skontrolujte, či nie je poškodený otvor alebo zablokovanie vnútornej zmiešavacej komory.
- problém: Nepravidelný plameň alebo spätné záblesky. Oprava: Okamžite zastavte, skontrolujte spätné ventily a lapače spätného vzplanutia a vymeňte poškodené hadice alebo armatúry. Špičku nepoužívajte, kým systém neprejde testom netesnosti a spätného toku.
- problém: Veľmi široký zárez alebo nadmerné roztavenie kovu. Oprava: Hrot môže byť pre danú úlohu príliš veľký alebo môže byť poškodený otvor – prepnite na menší hrot a podľa potreby znížte tlak rezného kyslíka a rýchlosť pohybu.
Bezpečnosť a osvedčené postupy pri práci s rezacími dýzami
Bezpečná práca okolo kyslíkovo-palivových systémov je nemenná. Správna manipulácia s hrotmi a výber vybavenia znižujú riziko spätného vzplanutia a chráni personál a majetok.
- Vždy používajte lapače spätného vzplanutia a spätné ventily na regulátoroch a horákoch; pri prvom náznaku poškodenia ich vymeňte.
- Noste vhodné OOP: kožené rukavice, ochranu očí s vhodným odtieňom filtra na rezanie, ochranu sluchu v hlučnom prostredí a nehorľavý odev.
- Valce skladujte vo zvislej polohe a pripútané reťazou; zaistite horáky a hadice, aby ste predišli náhodnému poškodeniu ventilu. Keď fľašu nepoužívate, zatvorte ventily a pred uskladnením odvzdušnite potrubia.
Tipy na nákup a kompatibilitu
Nie všetky hroty sú medzi výrobcami vzájomne kompatibilné – sedlo, stúpanie závitu a geometria otvoru sa líšia. Zvážte tieto body pri nákupe náhradných hrotov alebo trysiek.
OEM vs Aftermarket
OEM hroty zodpovedajú toleranciám pôvodného zariadenia a často obsahujú presné rozmery otvoru a náhradné vložky. Kvalitné tipy pre trh s náhradnými dielmi môžu byť nákladovo efektívne, ale overte si vhodné a materiálové špecifikácie. Pre aplikácie kritické z hľadiska výroby uprednostňujte diely OEM alebo kvalifikované diely tretích strán s dokumentovanými toleranciami.
Čo si nechať na sklade
- Výber 2–3 najpoužívanejších veľkostí hrotov pre váš pracovný postup.
- Náhradné vložky/otvory hrotov, vložky predhriatej trysky a nástroje na čistenie hrotov (výstružníky, kefy).
- Aspoň jeden náhradný lapač spätného vzplanutia a náhradný regulátor pre každú plynovú službu.
Vedenie denníka hrot rezacieho horáka výkon (hodiny/pracnosti) a označovanie náhradných hrotov s ich nominálnou hrúbkou rezu urýchľuje nastavenie úlohy a znižuje odpad v dôsledku nesúladu hrotov.
Zhrnutie: Praktický kontrolný zoznam pred každým rezom
- Overte správnu veľkosť hrotu pre hrúbku dosky.
- Skontrolujte a vyčistite hrot a predhrievajte trysky; vymeňte opotrebované vložky.
- Nastavte predhrievanie a tlak rezacieho kyslíka podľa tabuľky hrotov; vykonajte skúšobný rez a upravte rýchlosť jazdy.
- Skontrolujte, či sú na svojom mieste a funkčné bezpečnostné zariadenia (pojistky spätného vzplanutia, spätné ventily).
Uplatnenie týchto praktických krokov výberu, nastavenia a údržby predĺži životnosť hrotu, zlepší kvalitu rezu a zníži prestoje. Presné rozmery otvoru, tlakové tabuľky a odporúčania týkajúce sa rýchlosti pohybu nájdete vždy v technickom liste výrobcu trysky pre konkrétny model hrotu, ktorý používate.