Teplota plameňa kyslíkovo-acetylénového horáka
Kyslíko-acetylénový horák horiaci neutrálny plameň dosahuje zhruba 5 600 – 6 300 °F (3 100 – 3 500 °C) na špičke vnútorného kužeľa. To je dostatočne horúce na roztavenie ocele, liatiny a väčšiny neželezných kovov v priebehu niekoľkých sekúnd, čo je presne dôvod, prečo táto kombinácia plynu zostala štandardom pre rezanie a zváranie už viac ako storočie.
Číslo, ktoré ľudia zvyčajne uvádzajú, niekde okolo 6 000 °F, je presné, ale neúplné. Opisuje jeden konkrétny bod plameňa, nie plameň ako celok. Skutočná teplota prudko klesá, čím ďalej sa pohybujete od tohto vnútorného kužeľa.
Prečo plameň nie je jedna teplota
Neutrálny kyslíko-acetylénový plameň má tri viditeľné zóny a každá z nich beží na inej tepelnej úrovni.
- Vnútorný kužeľ — najjasnejšia, najtesnejšia časť plameňa, sediaca priamo na špičke. Tu je spaľovanie najkompletnejšie a teplota vrcholí pri 5 600 – 6 300 °F.
- Acetylénové perie — slabá sekundárna zóna viditeľná hlavne pri nauhličovacích plameňoch, ktorá beží zreteľne chladnejšie ako vnútorný kužeľ.
- Vonkajšia obálka - voľný, modro sfarbený plameň obklopujúci všetko ostatné, klesajúci na približne 2 300 ° F na jeho vonkajšom okraji.
Tento gradient nie je náhodný. Zvárači umiestnia vnútorný kužeľ tesne nad spoj, aby roztavili kov, zatiaľ čo vonkajšia obálka vykonáva predhrievaciu prácu na oboch stranách, pričom zohrieva základný kov takmer na jeho bod tavenia predtým, než sa skutočne začne rezanie alebo zvar.
Ako sa kyslík-acetylén porovnáva s inými palivovými plynmi
| Kombinácia plynu | Pribl. Špičková teplota |
|---|---|
| Propán/vzduch | 3 590 °F (1 980 °C) |
| Acetylén/vzduch | 4 000 °F (2 200 °C) |
| Propán/kyslík | 4 087 °F (2 253 °C) |
| Oxy-vodík | 5 072 °F (2 800 °C) |
| Oxy-acetylén | 6 300 °F (3 500 °C) |
Prednosť acetylénu sa týka chémie. Jeho trojitá väzba uhlík-uhlík uchováva nezvyčajné množstvo energie, ktorá sa rýchlo uvoľňuje, keď horí v čistom kyslíku namiesto okolitého vzduchu. Aj preto zostáva jediným bežným vykurovacím plynom dostatočne horúcim na to, aby spoľahlivo prerezal hrubú konštrukčnú oceľ. Kombinácie nižších teplôt, ako je propán/kyslík, majú stále svoje miesto, najmä pri prácach, ktoré vyžadujú širší, jemnejší plameň namiesto koncentrovaného horúceho miesta, kde ohrievacie horáky vhodné pre nižšie teploty rozloženého plameňa majú tendenciu vchádzať.
Čo sa mení pomer kyslíka k acetylénu
Údaj 6 300 °F predpokladá neutrálny plameň, čo znamená, že kyslík a acetylén sa dodávajú v približne rovnakom objeme. Posuňte tento pomer a teplota a chémia sa zmenia.
Oxidačný plameň, ktorý obsahuje o niečo viac kyslíka ako acetylén, horí horúcejšie a ostrejšie, čo je užitočné na rezanie, ale dostatočne drsné na to, aby oxidovalo zvarový kúpeľ, ak sa používa na zváranie. Nauhličovací plameň s prebytkom acetylénu je chladnejší a prenáša nespálený uhlík do kovu, čo vyhovuje určitým úlohám pri naváraní tvrdých povrchov a spájkovaní, ale nie je vhodné pre konštrukčné zvary. Na udržaní stabilného pomeru záleží viac, ako si väčšina ľudí myslí, a to je do značnej miery skôr funkciou zariadenia ako samotnými schopnosťami operátora – regulátory tlaku plynu, ktoré udržujú konštantnú teplotu plameňa väčšinu práce pri udržiavaní rovnováhy počas dlhého rezania alebo zvárania.
Prispôsobenie teploty práci: baterky, hroty a regulátory
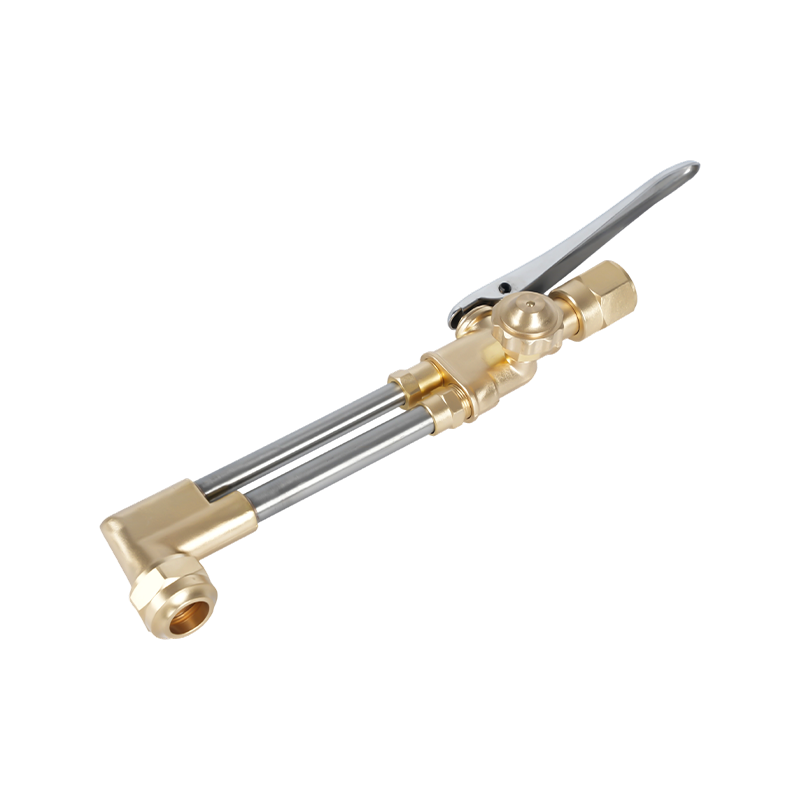
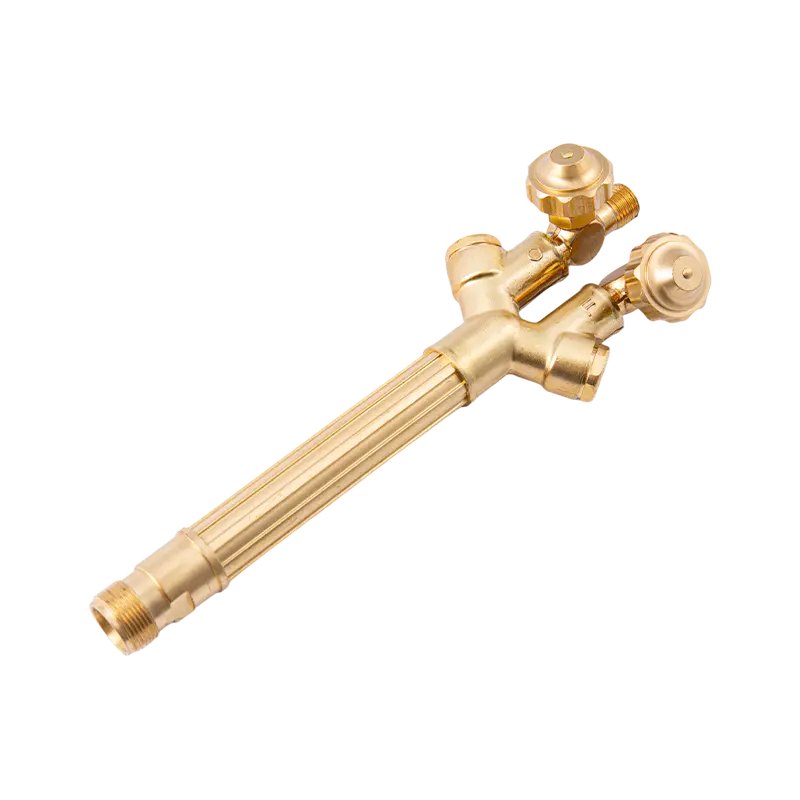
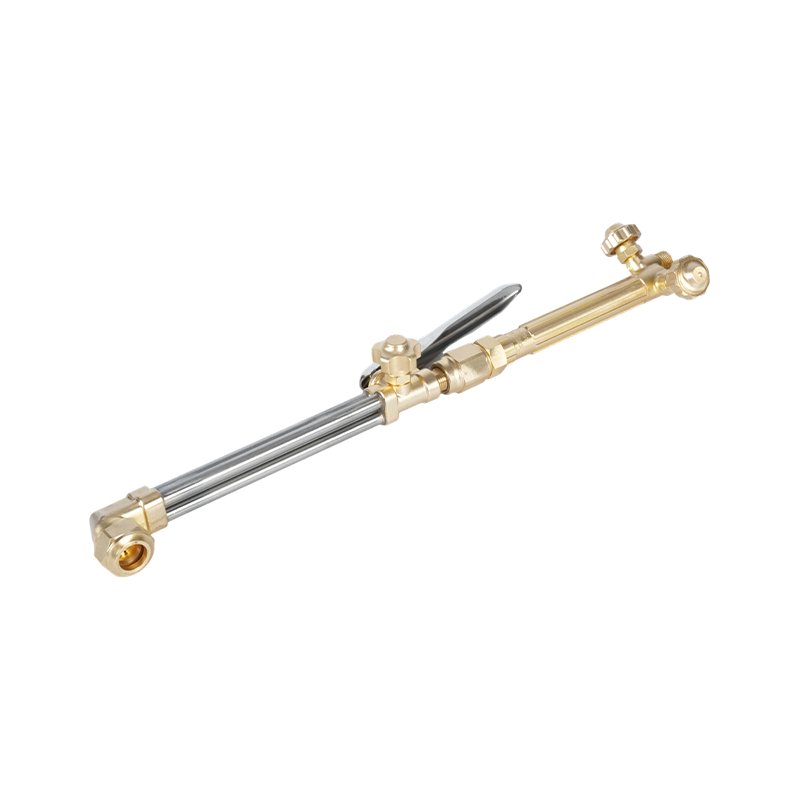
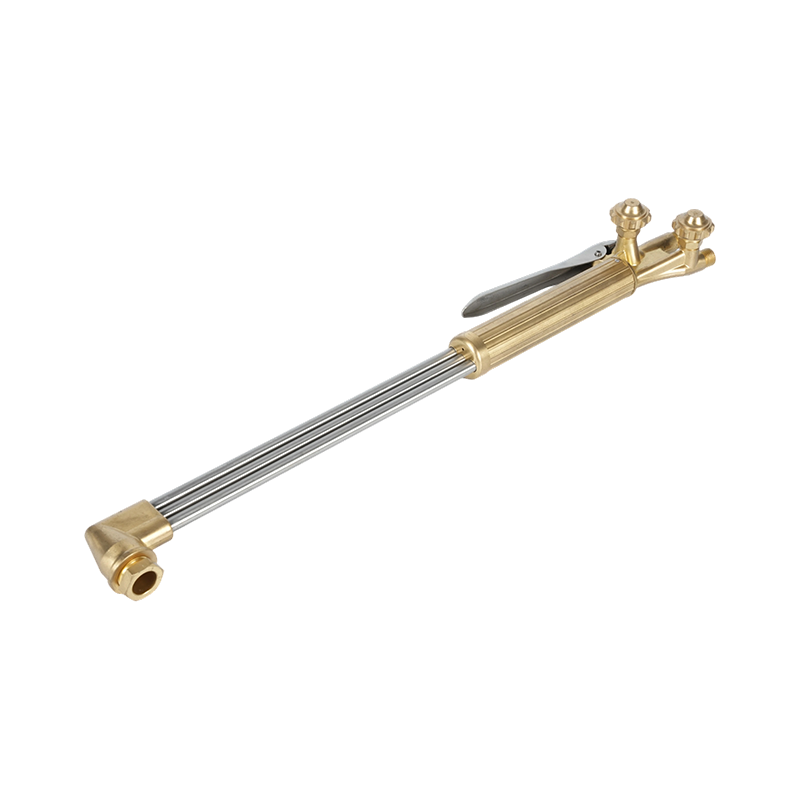
Keď je cieľová teplota jasná, rozhodnutie o zariadení sa zjednoduší. Hrubá konštrukčná oceľ a ťažké rezacie práce si vyžadujú ručné rezacie horáky vyrobené pre trvalú prácu pri vysokých teplotách , spárovaná s rukoväťou, ktorá drží neutrálny plameň stabilný počas dlhých chodov — rukoväte horáka navrhnuté tak, aby držali stabilný neutrálny plameň sú vytvorené špeciálne pre túto konzistenciu.
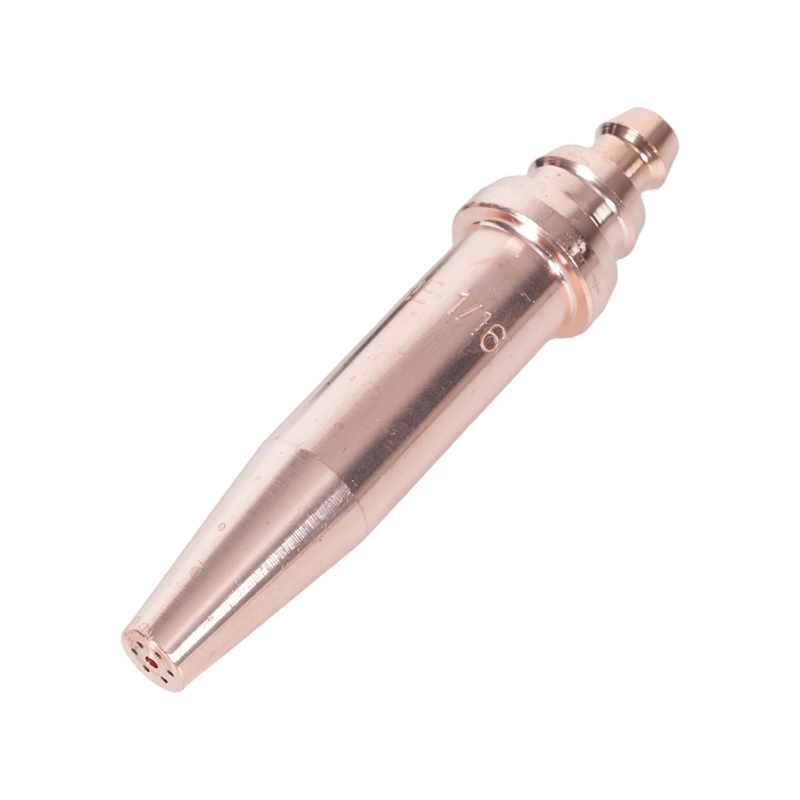
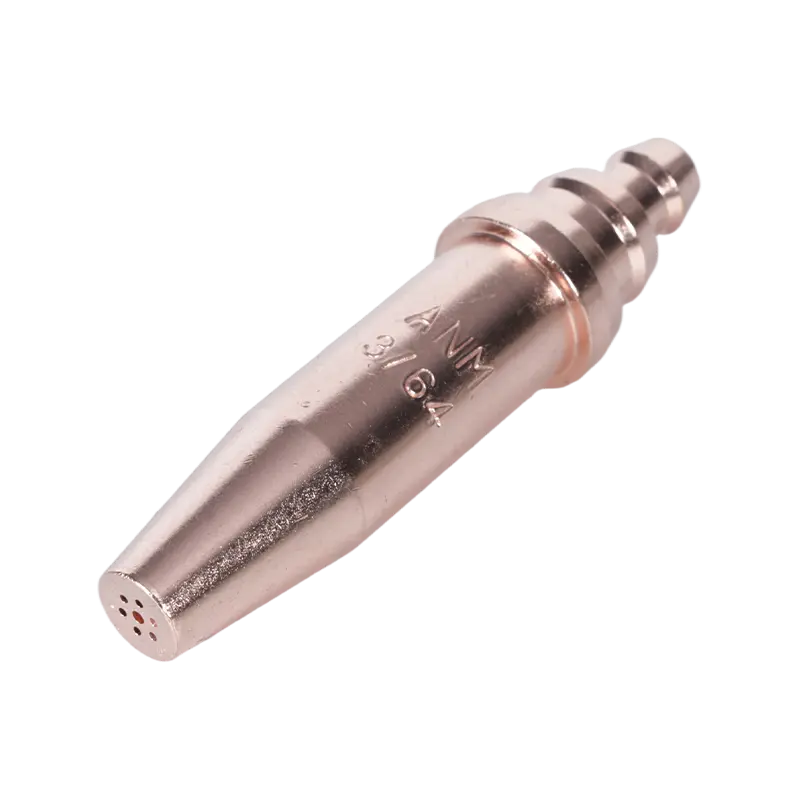
Na výbere špičky záleží rovnako ako na samotnej baterke. Špička, ktorá je príliš malá na hrúbku kovu, tlmí prúd plynu a sťahuje teplotu plameňa nadol presne tam, kde potrebuje vrchol, zatiaľ čo príliš veľká špička plytvá plynom bez zlepšenia rezu. Špičky acetylénového rezacieho horáka dimenzované tak, aby zodpovedali výkonu plameňa sú z tohto dôvodu prispôsobené špecifickým rozsahom hrúbok. Pre každého, kto zostavuje úplné nastavenie od začiatku, kompletné súpravy rezacích horákov pre kyslíkovo-acetylénové nastavenia zväzok rukoväte, nadstavca a sady hrotov, ktoré sú už zladené, aby spolupracovali.
Bezpečná práca pri týchto teplotách
Plameň nad 6 000 °F nenecháva žiadnu rezervu pre chyby v stave zariadenia. Acetylénové fľaše by nemali byť prevádzkované nad 15 psig, čo je limit stanovený v Federálny štandard OSHA pre zváranie a rezanie kyslíkom a palivom , pretože acetylén sa pri vyšších tlakoch stáva nestabilným.
Spätné vzplanutie, pri ktorom plameň horí späť do hadice alebo regulátora, môže pri týchto teplotách nastať v zlomku sekundy, ak dôjde k úniku alebo posunu pomeru plynu. zachytávače spätného vzplanutia pre vysokoteplotné kyslíkovo-acetylénové linky sú štandardným ochranným prvkom namontovaným medzi regulátorom a hadicou na kyslíkovej aj acetylénovej strane a nie sú voliteľným vybavením žiadneho zariadenia, pri ktorom je plameň tak horúci.