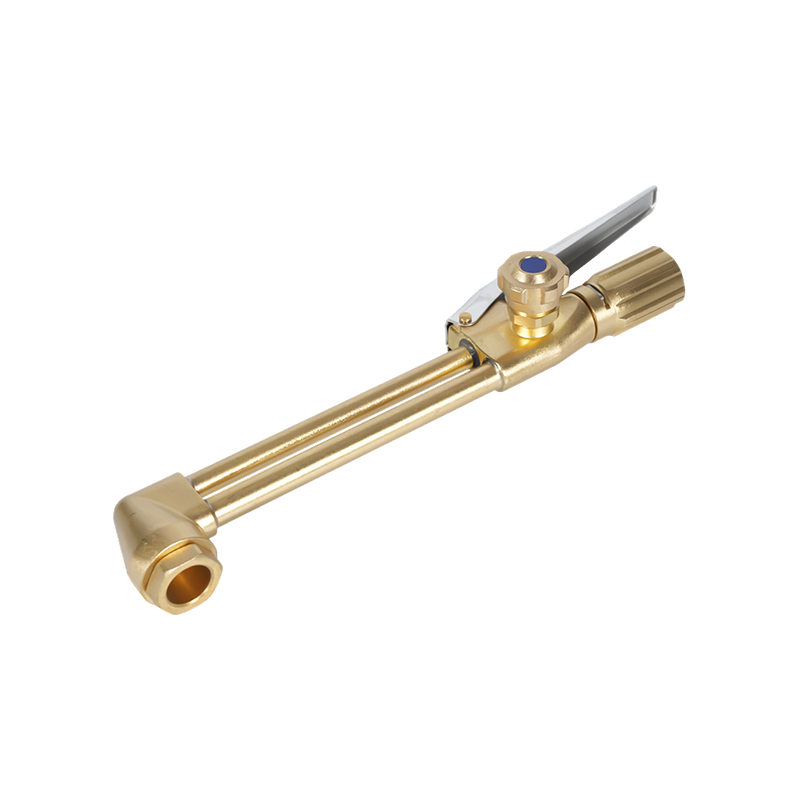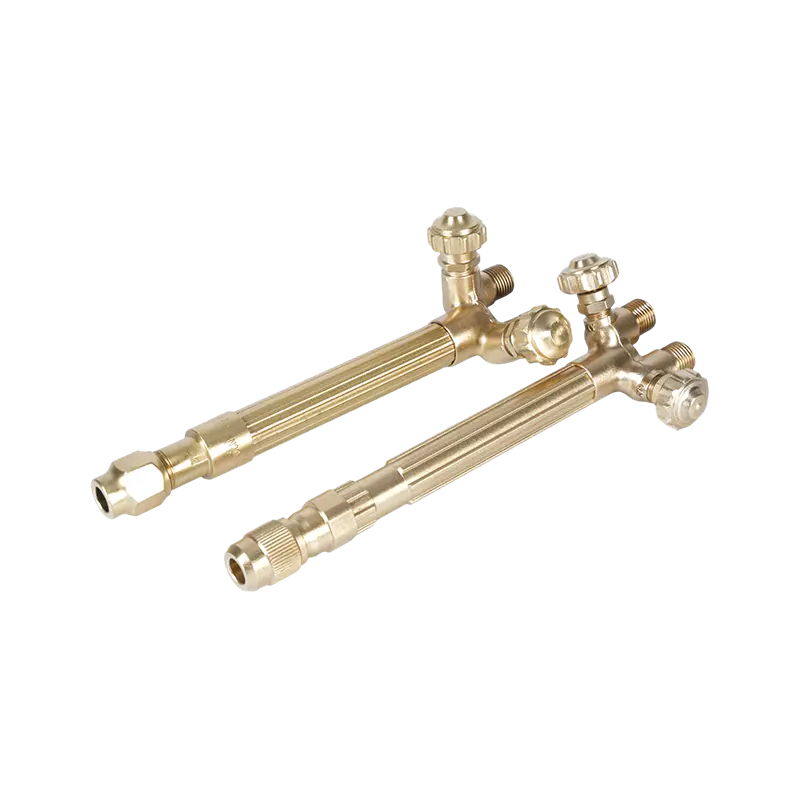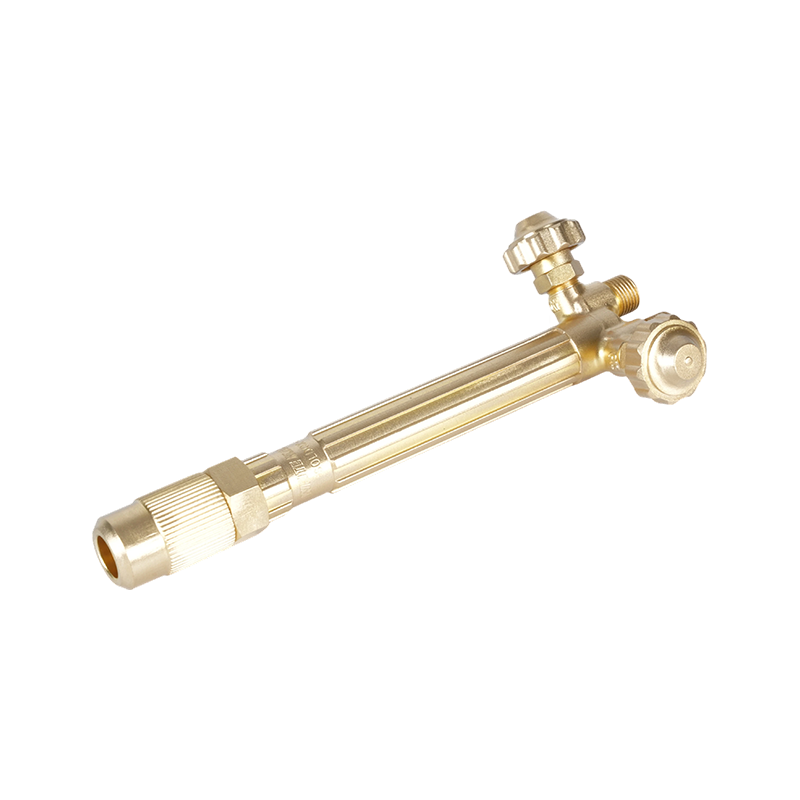
Čo vlastne robí kyslíko-acetylénový zvárací horák
Plameň horáka horiaci acetylén v čistom kyslíku dosahuje zhruba 6 000 °F dostatočne horúce na to, aby roztavili oceľ, liatinu a väčšinu neželezných zliatin v priebehu niekoľkých sekúnd. Teplo pochádza z dvojstupňového spaľovacieho procesu: vnútorný kužeľ horí najhorúcejšie tam, kde sa na špičke mieša kyslík a palivo, zatiaľ čo vonkajší obal dokončuje spaľovanie v okolitom vzduchu. Tento vnútorný kužeľ je miestom, kde dochádza k skutočnému zváraniu - plniaca tyč sa roztaví do spoločného roztaveného kúpeľa, keď operátor pohybuje horákom pozdĺž spoja.
Na rozdiel od oblúkových procesov nie je zapojený žiadny elektrický obvod. To je presne dôvod, prečo zariadenie zostáva relevantné na stavbách bez prístupu k elektrickej energii, v mobilných opravárenských nákladných vozidlách a v obchodoch, ktoré vykonávajú spájkovanie alebo tvárnenie kovov, kde na kontrole plameňa záleží viac ako na rýchlosti nanášania. Kompromisom je veľkosť tepelne ovplyvnenej zóny – kyslíko-acetylén je teplejší a pomalší ako oblúk MIG alebo TIG, takže vyhovuje tenším profilom a opravám lepšie ako zváranie vo veľkom objeme.
Anatómia pochodne: Rukoväť, tipy a nástavce
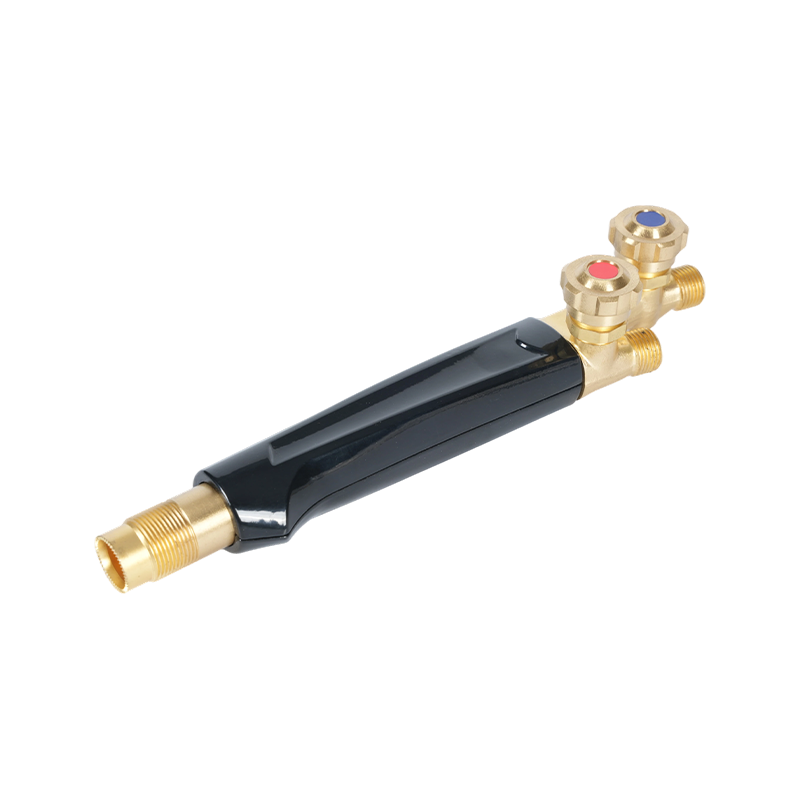
Každé nastavenie začína rukoväťou horáka, telom, ktoré mieša kyslík a acetylén predtým, ako dosiahnu špičku. Rukoväte sa dodávajú v triedach ľahkého, stredného a ťažkého zaťaženia a hodnotenie by sa malo zhodovať s rozsahom hrúbok, ktoré skutočne režete alebo zvárate – poddimenzovaná rukoväť tlmí prúdenie plynu na hrubom materiáli, zatiaľ čo nadrozmerná plytvá palivom na jemnú prácu. Mosadzná konštrukcia je štandardná, pretože odoláva korozívnym účinkom acetylénu lepšie ako väčšina alternatív a pri dlhšom používaní odvádza teplo preč z ruky operátora.
Pre obchody s viacerými veľkosťami kĺbov prostredníctvom rovnakého nastavenia, rukoväte mosadzných zváracích horákov skonštruované pre nepretržité použitie acetylénu držia lepšie pri opakovaných cykloch zapaľovania ako alternatívy s ľahším zaťažením, pretože sedlá ventilov sa časom menej opotrebúvajú.
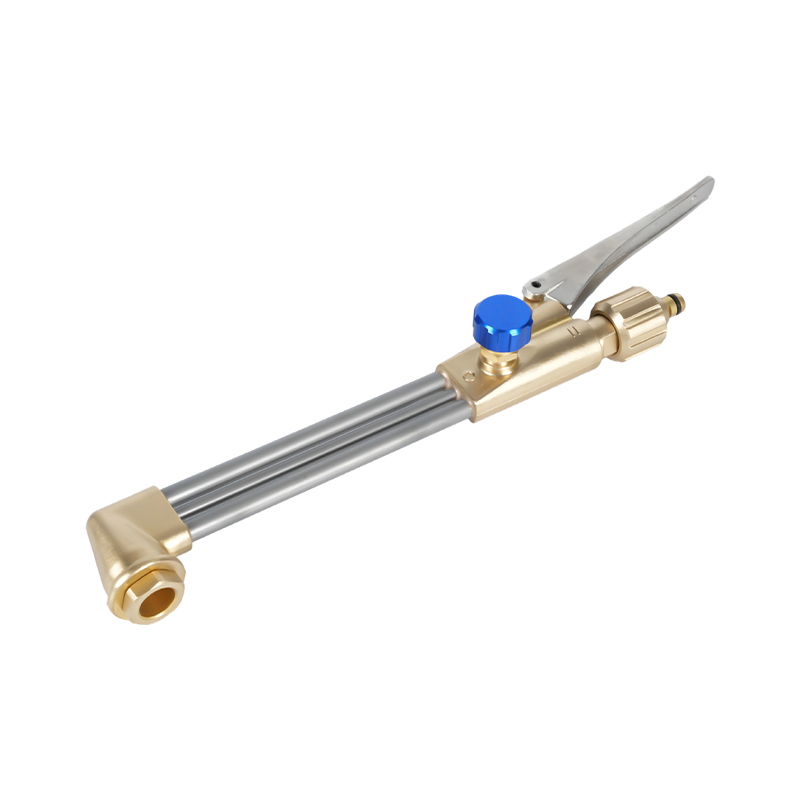
Nástavce sa zamieňajú na rukoväti, aby sa zmenila funkcia: zvárací hrot na zváranie, rezací nástavec so spúšťačom kyslíkového prúdu alebo hrot ružičkového kelu na ohrev širokej oblasti. Každý nástavec sa nasunie na to isté telo rukoväte, takže jedna rukoväť môže pokryť zváranie, rezanie a ohrievanie s výmenou dielov namiesto výmeny zariadenia.
Výber správnej baterky pre danú prácu
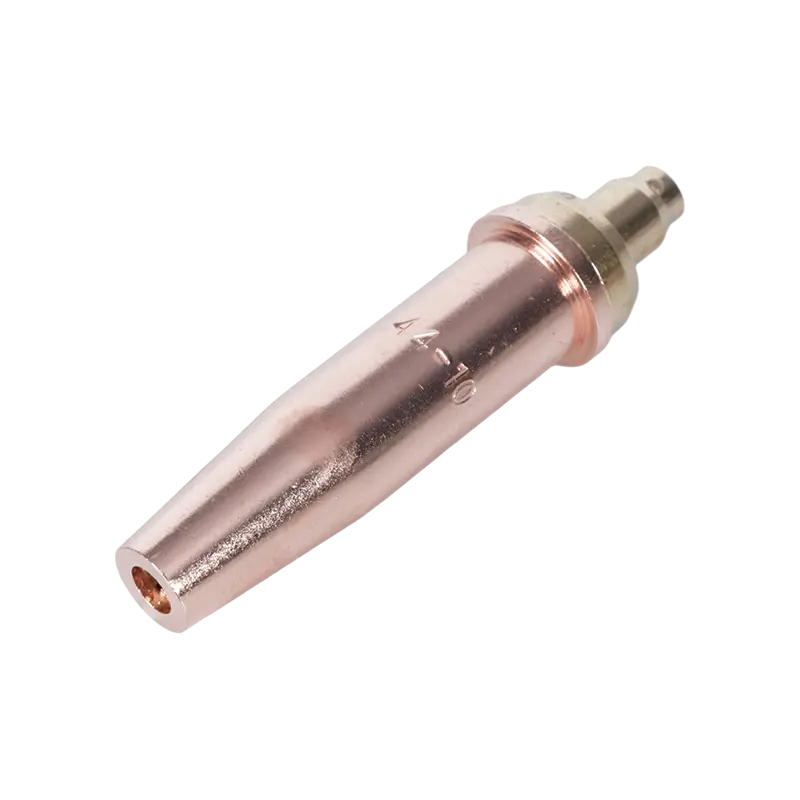
Veľkosť hrotu určuje prietok plynu a prietok plynu určuje, koľko tepla sa dostane k obrobku. U výrobcov neexistuje jednotný systém číslovania v celom odvetví, takže veľkosti hrotov sa zvyčajne zhodujú s hrúbkou kovu a nie univerzálnym číslom – graf dodávateľa prevádza hrúbku na správnu veľkosť otvoru pre túto konkrétnu rodinu hrotov. Ak je špička príliš malá pre daný materiál, dochádza k nedostatku tepla vo zvare a k zlej fúzii; beh príliš veľkého prehrieva riedky vývar a prehorí.
- Tenký plech (pod 1/16"): najmenší dostupný hrot, nižší pracovný tlak
- Stredná doska (1/16" až 1/4"): stredný hrot, mierny tlak na oba plyny
- Ťažká doska (viac ako 1/4"): najväčšia špička určená pre rukoväť, vyšší prietok kyslíka
Materiál hrotu a dizajn otvoru tiež ovplyvňujú stabilitu plameňa. odolné špičky zváracieho horáka navrhnuté pre stabilnú kontrolu plameňa odolávajú praskaniu a spätnému žiareniu, na ktoré sú poddimenzované alebo opotrebované hroty náchylné, najmä pri dlhších zváracích postupoch, kde je najdôležitejšia konzistencia plameňa.
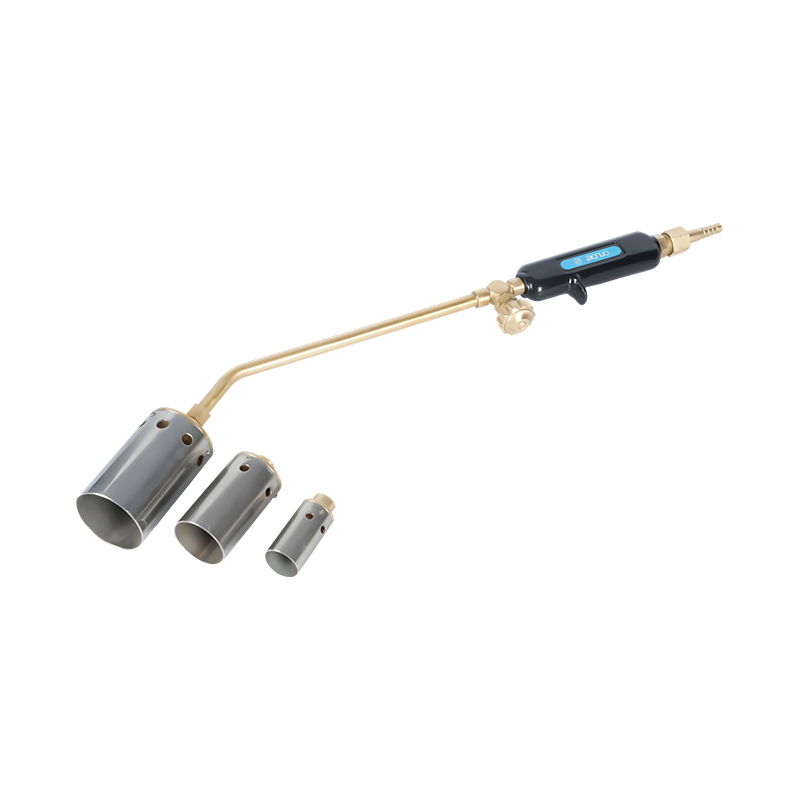
Pri spájkovaní, predhrievaní zhrdzavených spojovacích materiálov alebo ohýbaní materiálu prekoná vyhradený ohrievací horák štandardnú zváraciu špičku, pretože je skonštruovaný skôr pre širší plameň s nižšou rýchlosťou než pre koncentrovaný rezací alebo tavný prúd. A kompaktný ohrievací horák vhodný na spájkovanie a predhrievanie poskytuje rovnomernejšiu distribúciu tepla v širšej oblasti ako opätovné použitie zváracieho hrotu na rovnakú prácu.
Bezpečné nastavenie a zapálenie baterky
Predtým, ako sa čokoľvek pripojí k horáku, krátko prasknite každý ventil fľaše, aby ste vyfúkli prach z výstupu. Regulátory pripevnite kľúčom, nikdy nie kliešťami a skontrolujte, či hadicové spoje úplne sedia – kyslíkové armatúry a acetylénové armatúry používajú rôzne smery závitov, aby sa predišlo krížovému spojeniu.
Tlak regulátora by mal byť nastavený podľa tabuľky výrobcu hrotu, nie odhadovaný. Pracovný tlak kyslíka a acetylénu je nižší, než väčšina operátorov očakáva, a acetylén by za žiadnych okolností nemal nikdy prekročiť 15 psig – čím sa zvyšuje riziko rozkladu vo vnútri samotnej fľaše. Stabilný dvojstupňový regulátor zaisťuje, že nastavenie prostredníctvom poklesu tlaku pri vyprázdňovaní valca, čo je pri dlhých prácach dôležitejšie, než si väčšina operátorov uvedomuje. dvojstupňové regulátory postavené na stabilnú reguláciu tlaku kyslíka a acetylénu znížte tečenie tlaku, ktoré spôsobuje posun charakteru plameňa v strede zvaru.
Zapálenie horáka: mierne otvorte acetylénový ventil, zapáľte úderníkom (nikdy nie zapaľovačom alebo zápalkami držanými blízko špičky), potom pomaly otvorte kyslíkový ventil a zároveň upravte prietok acetylénu, kým plameň neprestane ťahať čierny dym. Správne vyladený neutrálny plameň ukazuje ostrý, dobre definovaný vnútorný kužeľ bez pera na jeho okraji – to je plameň, ktorým zvárate pri väčšine prác s oceľou.
Backfire vs Flashback: Know the Difference
Tieto dva pojmy sa na pracoviskách používajú zameniteľne, ale opisujú rôzne zlyhania s rôznymi následkami. A zvrátiť je chvíľkové prasknutie alebo prasknutie na hrote – plameň okamžite zhasne alebo sa znova zapáli, zvyčajne je to spôsobené dotykom hrotu s obrobkom, čiastočne zablokovaným otvorom alebo nesprávnym tlakom. Je to zarážajúce, ale vo všeobecnosti to nie je nebezpečné, ak sa plameň opäť normalizuje.
A flashback je oveľa závažnejšie: plameň postupuje dozadu do tela horáka, hadice alebo regulátora, pričom často vytvára vysoké pískanie alebo syčanie. Stáva sa to, keď vnútorná rýchlosť plynu klesne pod rýchlosť horenia plameňa, čím sa spaľovanie šíri proti prúdu. Ak nie je začiarknuté, spätné vzplanutie môže zapáliť hadicu alebo dosiahnuť samotnú fľašu. Primárnou obranou sú poistky spätného vzplanutia – spätné ventily samotné zastavia spätný tok plynu, ale nezastavia predok plameňa, takže obe zariadenia slúžia na odlišné účely v kompatibilnom nastavení.
poistky spätného vzplanutia, ktoré blokujú spätný prechod plameňa do hadice by mal sedieť na konci regulátora vedenia kyslíka aj palivového plynu, nielen na rukoväti horáka, aby bola zaistená úplná ochrana po celej dĺžke hadice.
Limity tlaku acetylénu a požiadavky na ochranné zariadenia pre kyslíkovo-palivové systémy sú stanovené v federálne predpisy pre zváranie a rezanie kyslíkom a palivom , ktoré by obchody mali považovať za základ pre nastavenie a školenie, nie za voliteľnú referenciu.
Údržba, ktorá predlžuje životnosť horáka
Väčšina problémov s horákom súvisí so špinavým alebo poškodeným hrotom. Rozstrekovanie a nahromadenie uhlíka zužujú ústie a deformujú tvar plameňa dlho predtým, než špička úplne zlyhá, takže čistenie pomocou čističa špičky správnej veľkosti – nie vrtáka, ktorý zväčšuje a zaobľuje ústie – by sa malo vykonávať pravidelne, nielen vtedy, keď plameň vyzerá zjavne zle.
Okrem samotného hrotu, tri zvyky udržujú baterku spoľahlivo v prevádzke roky:
- Pred a po každom použití vyčistite hadice od zvyškov plynu, aby ste zabránili hromadeniu kontaminácie
- Skontrolujte hadice, či nemajú praskliny alebo mäkké miesta, najmä v blízkosti armatúr, kde sa opotrebúvajú ohybné koncentráty
- Horák a regulátory skladujte v suchom priestore so zatvorenými ventilmi a uvoľneným tlakom, nielen s vypnutým
Horák, o ktorý sa takto staralo, si svoju kalibráciu udrží oveľa dlhšie, čo je dôležité, pretože unášaný plameň je často mylne považovaný za problém s tlakom, keď je to v skutočnosti opotrebované sedadlo alebo čiastočne upchatý hrot.
Oxy-acetylén verzus iné metódy zvárania
Kyslíko-acetylén si zarába tam, kde na prenosnosti a kontrole plameňa záleží viac ako na rýchlosti. Nevyžaduje žiadnu elektrickú energiu, zvládne tenkorozchodné opravy s väčšou zhovievavosťou ako oblúkové procesy a funguje aj ako nástroj na ohrev a tvrdé spájkovanie bez výmeny zariadenia. V prípade opráv na farmách, mobilnej výroby a všeobecnej práce v dielni sa táto všestrannosť len ťažko vyrovná.
Kde nedosahuje rýchlosť výroby a typ kovu. Hliník a nehrdzavejúca oceľ nereagujú dobre na kyslíkovo-palivový plameň tak, ako na TIG alebo plazmu, pretože obe oxidujú skôr, ako plameň dokáže správne spojiť spoj. Plazmové a laserové rezanie na plechu s veľkosťou približne 2 palce vytvára čistejšie hrany pri vyššej rýchlosti a zváranie MIG prekonáva kyslíkovo-acetylénové zváranie pri akejkoľvek práci, kde na objeme záleží viac ako na presnosti plameňa.
Praktické pravidlo pre väčšinu obchodov: ponechajte kyslíkovo-acetylénové nastavenie pri opravách ocele, spájkovaní a ohreve a siahnite po oblúkovom alebo plazmovom zariadení, keď si práca vyžaduje hliník, nerez, hrubý plech alebo veľkoobjemový výstup.