Ako fungujú tipy horákov na rezanie acetylénu
Špička acetylénového rezacieho horáka je koncovou súčasťou systému rezania kyslíkom a palivom – bod, v ktorom sa plynová chémia, tlakové inžinierstvo a metalurgická reakcia zbiehajú a vytvárajú rez. Pochopenie toho, ako rezný hrot funguje mechanicky, je základom pre výber správneho hrotu, nastavenie správnych tlakov a diagnostiku problémov pri zhoršení kvality rezu.
Proces rezania prebieha v dvoch odlišných fázach, obe sú riadené geometriou hrotu. Po prvé, predhrievajte plamene — dodávaný cez prstenec menších otvorov obklopujúcich centrálny vývrt — zvyšuje základný kov na teplotu vznietenia približne 1 800 °F (982 °C). Acetylén je preferovaným palivom pre túto fázu, pretože jeho spaľovanie s kyslíkom vytvára plameň s teplotou približne 5 720 °F (3 160 °C), pričom väčšina jeho tepla je sústredená vo vnútornom kuželi plameňa. Táto koncentrácia vnútorného kužeľa umožňuje rýchle a presné predhrievanie s minimálnou tepelne ovplyvnenou zónou na okolitom kove – výhoda, ktorú alternatívne palivá, ako je propán a propylén, nedokážu plne replikovať.
Keď oceľ dosiahne teplotu vznietenia a zmení sa na čerešňovú červenú, operátor otvorí páku rezacieho kyslíka. Vysokotlakový prúd čistého kyslíka (čistota 99,5 % alebo vyššia) sa uvoľňuje cez centrálny otvor hrotu. Tento prúd kyslíka neroztaví oceľ – spôsobí exotermickú oxidačnú reakciu, ktorá priamo spaľuje železo a premieňa ho na trosku oxidu železa, ktorá je súčasne vypudzovaná z rezu rýchlosťou prúdu plynu. Výsledkom je skôr termochemický rez ako tepelná tavenina, čo je dôvod, prečo kyslíko-acetylén môže rezať oceľový plech s hrúbkou niekoľkých palcov, ktorému sa žiadny plazmový alebo laserový proces v meradle ekonomicky nevyrovná.
Dve kritické acetylénovo špecifické obmedzenia určujú, ako sa musia používať rezné hroty: pracovný tlak acetylénu nesmie nikdy prekročiť 15 PSI (1 bar) , pretože nad touto hranicou sa plyn stáva chemicky nestabilným a citlivým na nárazy. Okrem toho sa acetylén nesmie odoberať z fľaše rýchlosťou presahujúcou jednu sedminu celkovej kapacity fľaše za hodinu – rýchlejšie odoberanie nasáva tekutý acetón do hadíc a horáka, poškodzuje zariadenie a vytvára nebezpečné plameňové správanie.
Jednodielne vs. dvojdielne rezacie tipy
Hroty acetylénových rezacích horákov sa vyrábajú v dvoch konštrukčných formátoch a rozdiel medzi nimi nie je len kozmetický – určuje kompatibilitu s plynom, geometriu plameňa, tepelný výkon a typ reznej práce, na ktorú je každý hrot navrhnutý.
Jednodielne hroty na rezanie acetylénu
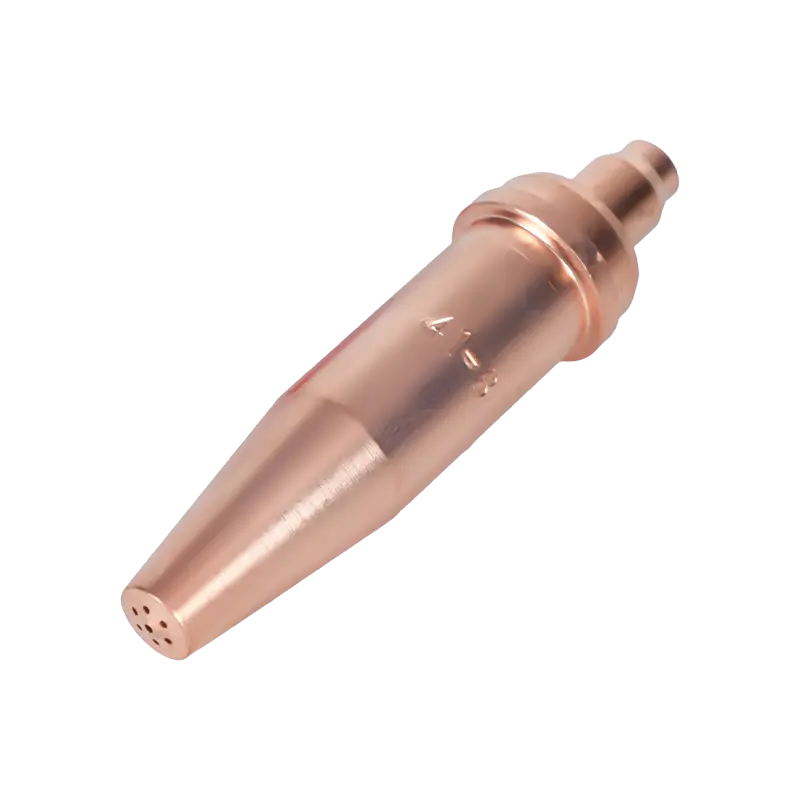
Jednodielne hroty sú opracované z pevného polotovaru zliatiny medi – najčastejšie telúrovej medi, vybraného pre svoju kombináciu vysokej tepelnej vodivosti, opracovateľnosti a odolnosti voči extrémnemu teplu generovanému na čele hrotu. Hrot je vyrobený vŕtaním a presným kovaním cez kalibrované drôty, aby sa vytvorili presné predhrievacie otvory a centrálny rezací kyslíkový otvor s presne kontrolovaným priemerom. Výsledkom je jediný integrovaný komponent bez spojov medzi plynovými kanálikmi. Jednodielne hroty sú určené výhradne pre acetylén a sú štandardným formátom pre ručné rezanie pri výrobe, stavebníctve, automobilovom priemysle a stavebnej oceli. Zvyčajne majú štyri alebo šesť predhrievacích otvorov usporiadaných sústredne okolo centrálneho otvoru.

Dvojdielne rezacie tipy
Dvojdielne hroty pozostávajú z medeného vonkajšieho plášťa a mosadzného vnútorného člena. Táto konštrukcia vytvára drážky pre predhrievanie plameňa medzi dvoma komponentmi namiesto vyvŕtaných priechodov cez jeden kus. Dvojdielne špičky sú navrhnuté na použitie s alternatívnymi palivovými plynmi – propylénom, propánom, zemným plynom a MAPP – kde dlhší čas predhrievania a odlišná geometria plameňa týchto plynov vyžadujú širší a distribuovanejší vzor predhrievania. Dvojdielne hroty sú nezameniteľné s acetylénovými zostavami : charakteristiky plameňa a požiadavky na tlak plynu sa zásadne líšia a použitie nesprávneho typu hrotu ohrozuje kvalitu rezu aj bezpečnosť.
| Charakteristický | Jednodielny tip | Dvojdielny tip |
|---|---|---|
| Stavebný materiál | Pevná zliatina medi (telúrová meď) | Medený vonkajší plášť vnútorný člen z mosadze |
| Kompatibilný palivový plyn | Iba acetylén | Propán, propylén, MAPP, zemný plyn |
| Dizajn predhrievacieho otvoru | Vyvŕtané otvory (4 alebo 6) | Drážky medzi plášťom a vnútorným členom |
| Koncentrácia plameňa | High — vnútorný kužeľ zaostrenie | Širší – distribuovaný vzor predhrievania |
| Typická aplikácia | Ručné rezanie, precízna práca, tenký-stredný plech | Výroba rezanie, ťažký plech, ohrev |
Vysvetlenie číslovania hrotu a veľkosti otvoru
Jedným z najtrvalejších zdrojov zmätku pri výbere reznej špičky je systém číslovania. Na rozdiel od spojovacích prvkov alebo vrtákov sa čísla špičiek rezacieho horáka neriadia univerzálnym štandardom – rôzni výrobcovia priraďujú rôzne čísla hrotom s rovnakým priemerom otvoru . Hrot veľkosti #2 od jedného výrobcu môže mať rovnaký rezací kyslíkový otvor ako veľkosť #3 od iného výrobcu. Táto nekonzistentnosť nie je chybou; odráža historické konvencie špecifické pre značku, ktoré boli zavedené nezávisle v celom odvetví.
Technicky správny prístup k výberu tipu je špecifikovať podľa priemer rezacieho otvoru kyslíka vyjadrené ako veľkosť indexu vrtáku, a nie ako samotné číslo hrotu. Stredový otvor – jediný otvor, cez ktorý sa privádza vysokotlakový rezací kyslík – je rozmer, ktorý určuje objem kyslíka, ktorý sa dostane do rezu, a teda maximálnu hrúbku ocele, ktorú môže hrot čisto rezať. Priemery predhrievacieho otvoru sú sekundárne špecifikácie, ktoré ovplyvňujú rýchlosť predhrievania a sú navrhnuté výrobcom tak, aby zodpovedali centrálnemu otvoru.
Počet hrotov sa vo všeobecnosti zvyšuje s veľkosťou otvoru: menšie čísla (000, 00, 0, 1) zodpovedajú menším otvorom vhodným pre tenký materiál, zatiaľ čo väčšie čísla (4, 5, 6 a vyššie) zodpovedajú väčším otvorom na rezanie ťažkých plechov. Náš sortiment hroty rezacieho horáka je vyrábaný s presnosťou kovania s toleranciami otvoru, s publikovanými veľkosťami indexu vrtákov pre každý model, čo umožňuje priame overenie rozmerov nezávisle od konvencie číslovania používanej na vašom existujúcom zariadení.
Tabuľka výberu rezacieho hrotu acetylénu
Nasledujúca tabuľka poskytuje štandardný výber hrotu a parametre tlaku pre rezanie acetylénom na mäkkej oceli v dobrom stave. Všetky tlaky sa merajú na regulátore pomocou 25-stopovej hadice. V prípade hadíc, ktoré sú výrazne kratšie alebo dlhšie ako 25 stôp, podľa toho upravte pracovný tlak, aby ste zachovali správny výstupný tlak na špičke.
| Hrúbka kovu | Typická veľkosť hrotu | Tlak O₂ (PSI) | Tlak C₂H₂ (PSI) | Predhrievacie otvory |
|---|---|---|---|---|
| Až 1/8" (3 mm) | #000 / #00 | 20-25 | 3–5 | 4 |
| 1/8"–1/4" (3–6 mm) | #0 / #1 | 25-35 | 3–5 | 4–6 |
| 1/4" – 1/2" (6 – 13 mm) | #2 | 35–45 | 4–6 | 6 |
| 1/2" – 1" (13 – 25 mm) | #3 | 40–55 | 4–7 | 6 |
| 1" – 2" (25 – 51 mm) | #4 | 50-65 | 5–8 | 6 |
| 2" – 4" (51 – 102 mm) | #5 / #6 | 55–80 | 6-12 | 6 |
| 4" – 6" (102 – 152 mm) | #7 / #8 | 70–100 | 8–15 | 6 |
Dve prevádzkové pravidlá platia bez výnimky pre všetky položky v tejto tabuľke. po prvé, nikdy nepoužívajte hrot s veľkosťou pre hrubší materiál, než aký v skutočnosti režete — nadmerne veľká špička dodáva viac kyslíka, než dokáže predhrievací plameň správne spotrebovať, čo spôsobuje prehriatie, poškodenie špičky, spätné pálenie a trhavé rezy. Po druhé, nikdy neprekračujte pracovný tlak acetylénu 15 PSI bez ohľadu na veľkosť hrotu alebo hrúbku dosky; ak si špecifický rez vyžaduje väčší prietok kyslíka, ako môže poskytnúť správne dimenzovaný hrot pri bezpečnom tlaku acetylénu, riešením je prejsť na väčšiu kyslíkovú fľašu alebo rozvodné potrubie, nie zvyšovať tlak acetylénu.
Priame vŕtanie vs
Okrem jednodielneho a dvojdielneho rozlíšenia sa acetylénové rezné hroty ďalej líšia geometriou centrálneho rezného kyslíkového otvoru. Táto špecifikácia je rozhodujúca pre operátorov, ktorí pracujú s ručným aj strojom namontovaným rezacím zariadením.
Tipy na priame vyvŕtanie
Priamy otvor udržuje konzistentný valcový priemer od priechodu plynu až po výstup hrotu. Hroty s priamym vývrtom pracujú pri zníženom tlaku kyslíka 40 až 60 PSI a sú štandardným dizajnom pre operácie ručného rezania. Valcový prúd plynu, ktorý produkujú, je stabilný pri miernych rýchlostiach, čo operátorovi poskytuje primeranú kontrolu nad líniou rezu, vyhadzovaním trosky a pokrytím predhrievania počas manuálneho pohybu horáka.
Divergentné vŕtacie hroty
Divergentný vývrt - nazývaný tiež rozšírený alebo zúžený výstup - sa mierne rozširuje na výstupe hrotu, čo umožňuje prúdeniu rezacieho kyslíka expandovať a zrýchľovať sa pri jeho výstupe. Táto geometria je navrhnutá pre aplikácie strojového rezania a pracuje pri 70 až 100 PSI rezací tlak kyslíka . Divergujúci prúd kyslíka s vyššou rýchlosťou umožňuje rezné rýchlosti približne o 25 % rýchlejšie ako hroty s rovným otvorom s ekvivalentnou veľkosťou otvoru pri zachovaní prijateľnej kvality rezu na doske z mäkkej ocele v hrúbkach, kde je strojové rezanie ekonomicky opodstatnené. Na ručné rezanie sa neodporúčajú hroty s rozdielnym otvorom: vyšší tlak a znížená spätná väzba operátora zo zrýchleného prúdu výrazne sťažujú presné manuálne ovládanie.
Údržba, čistenie a bezpečnosť hrotu
Stav reznej špičky priamo určuje kvalitu rezu a prevádzkovú bezpečnosť. Špička s čiastočne zablokovanými otvormi na predhrievanie, deformovaný stredový vývrt alebo kontaminovaná dosadacia plocha bude produkovať nepravidelný plameň, nestabilný prúd rezacieho kyslíka a zvýšené riziko spätného vzplanutia alebo spätného vzplanutia. Údržba hrotu nie je voliteľná – je to rutinná prevádzková požiadavka.
Postup čistenia
V otvoroch hrotu sa počas bežného používania hromadia rozstrek, troska a oxidačné usadeniny. Tieto usadeniny obmedzujú prietok plynu a deformujú štruktúru plameňa. Čistenie je potrebné vykonať s čističe hrotov špeciálne navrhnuté pre priemer používaného otvoru —nikdy klincami, drôtmi, vrtákmi alebo improvizovanými nástrojmi. Čističe hrotov sú valcové pilníky s veľkosťou zodpovedajúcou štandardným priemerom otvoru; pri správnom použití odstraňujú usadeniny bez zväčšenia alebo deformácie otvoru. Zväčšenie predhrievacieho alebo rezacieho otvoru dokonca o niekoľko tisícin palca zmení charakteristiky prúdenia plynu dostatočne na to, aby ovplyvnili rovnováhu plameňa a kvalitu rezu a deformovaný otvor sa nedá opraviť – hrot sa musí vymeniť. Vyčistite všetky otvory jednotlivo ľahkým pilníkom, potom pred opätovnou inštaláciou prefúknite špičku nízkotlakovým stlačeným vzduchom, aby ste odstránili všetky nečistoty.
Kontrola tváre sedenia
Dosadacia plocha špičky – obrobený povrch, ktorý sa spája s hlavou horáka – musí byť rovná, hladká a bez ostrapkov. Poškodená dosadacia plocha umožňuje plynu obchádzať tesnenie medzi špičkou a horákom, čím vzniká netesnosť, ktorá vytvára nepravidelný plameň a predstavuje riziko spätného vzplanutia. Po každom odstránení hrotu skontrolujte dosadaciu plochu. Ľahké povrchové značky je možné vyleštiť jemným brúsnym papierom na rovnom povrchu; každý hrot, ktorý vykazuje hlboké ryhy, praskliny alebo výrazné nerovnosti povrchu, by mal byť okamžite vymenený.
Backfire and Flashback Prevention
Spätný požiar – kde plameň skočí späť do hrotu a znovu sa zapáli na čele hrotu – je najčastejšie spôsobený prevádzkou pri tlakoch pod minimom pre veľkosť hrotu, držaním hrotu príliš blízko k pracovnému povrchu alebo čiastočne zablokovanými otvormi obmedzujúcimi prietok plynu. Ak dôjde k spätnému zápalu, zatvorte najskôr acetylénový ventil, potom kyslíkový ventil, nechajte špičku vychladnúť, skontrolujte a vyčistite otvory a pred opätovným zapálením skontrolujte nastavenie tlaku. Spätné vzplanutie - kde plameň prechádza do hadíc a regulátorov - je vážnejšia udalosť, ktorá si vyžaduje lapače spätného vzplanutia inštalované na palivovom aj kyslíkovom potrubí na tele horáka alebo na výstupoch regulátora. Zachytávače spätného vzplanutia sú povinné pre acetylénové systémy vo väčšine jurisdikcií a dôrazne sa odporúčajú bez ohľadu na miestne požiadavky.
Výber správneho tipu pre vaše nastavenie
Správny výber špičky acetylénového rezacieho horáka vyžaduje vykonanie štyroch postupných rozhodnutí. Ak ich použijete v poradí, odstránite väčšinu chýb pri výbere skôr, ako sa vyskytnú.
- Krok 1 — Potvrďte kompatibilitu palivového plynu. Overte, či vaše nastavenie používa acetylén, nie propán, propylén alebo MAPP. Na acetylénových systémoch by sa mali používať iba jednodielne hroty vyrobené špeciálne pre acetylén. Použitie dvojdielneho hrotu na alternatívne palivo na acetylénovom horáku spôsobuje nesprávnu geometriu plameňa a nepredvídateľné správanie plynu.
- Krok 2 — Určite maximálnu hrúbku kovu. Vyberte hrot určený na rezanie najhrubšej časti, s ktorou sa pri práci stretnete, nie priemernú hrúbku. Rezanie sekcie o 10 % hrubšej, než je menovitá kapacita hrotu, vedie k neúplnému alebo nerovnému rezu; používanie hrotu poddimenzovaného pre najhrubšiu časť a snaha kompenzovať riziko spätného vzplanutia a poškodenia hrotu vyšším tlakom.
- Krok 3 — Vyberte typ otvoru na základe aplikácie. Ručné rezacie operácie vyžadujú hroty s priamym otvorom pri 40–60 PSI rezného kyslíka. Strojové alebo automatizované rezacie operácie ťažia z rozdielnych vŕtaných hrotov pri 70 – 100 PSI pre 25 % výhodu rýchlosti, ktorú poskytujú pri rovných rezoch plechu.
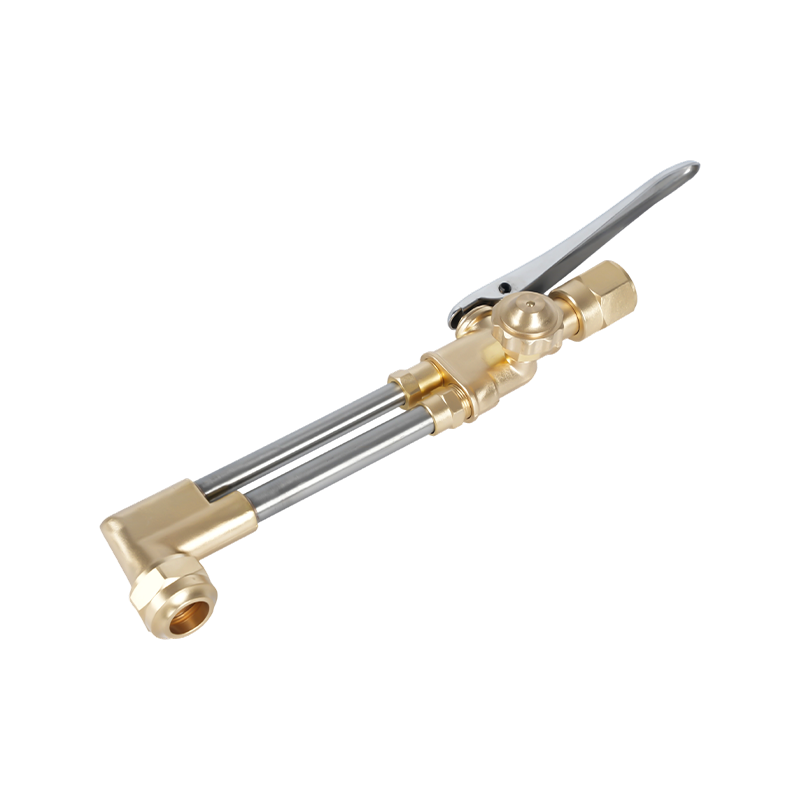
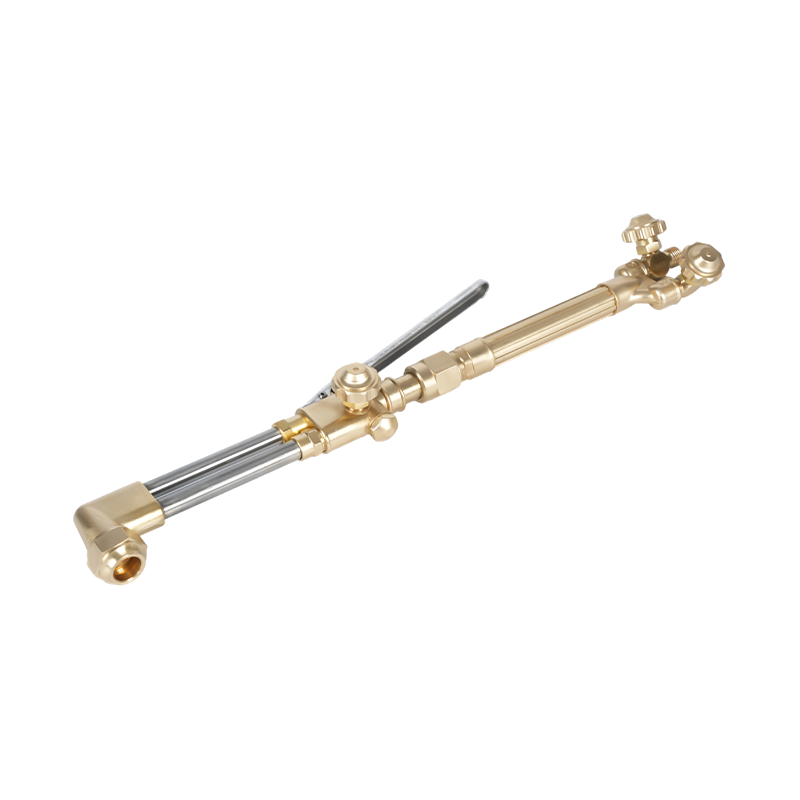
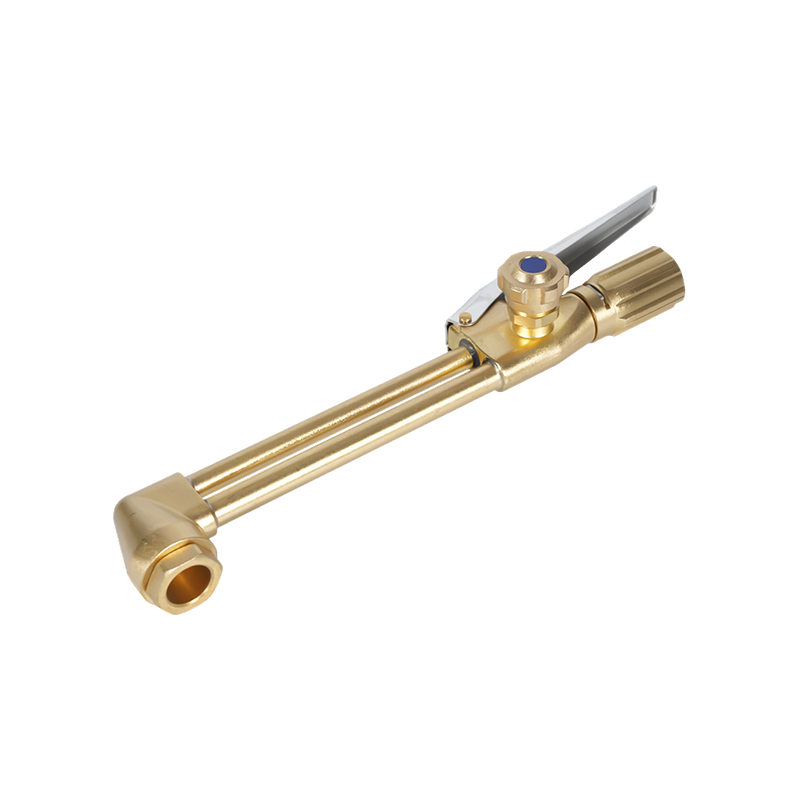
- Krok 4 — Overte kompatibilitu rukoväte a hlavy horáka. Rezné hroty musia správne dosadať na hlavu horáka, na ktorú sú namontované. Závit hrotu, geometria sedla a závit hlavy sa musia zhodovať. náš rukoväte rezacieho horáka sú vyrábané so štandardizovanými špecifikáciami závitu hrotu a sedla; ich spárovanie so zodpovedajúcimi hrotmi z rovnakého systému eliminuje úniky a nestabilitu plameňa, ktoré sú výsledkom zmiešania nekompatibilných komponentov od rôznych výrobcov.
Pre operátorov, ktorí vybavujú novú stanicu alebo vymieňajú celé kyslíkovo-palivové nastavenie, kompletný systémový prístup – rukoväť horáka, rezný nástavec, regulátory, hadice a zladené hroty zakúpené spolu – eliminuje neistotu kompatibility hneď na začiatku. náš súpravy rezacích horákov sú zostavené ako zladené systémy so zdokumentovanou kompatibilitou hrotov, špecifikáciami tlaku a komponentmi s hodnotením acetylénu, čo poskytuje spoľahlivý východiskový bod pre dielenské aplikácie aj rezanie v teréne.