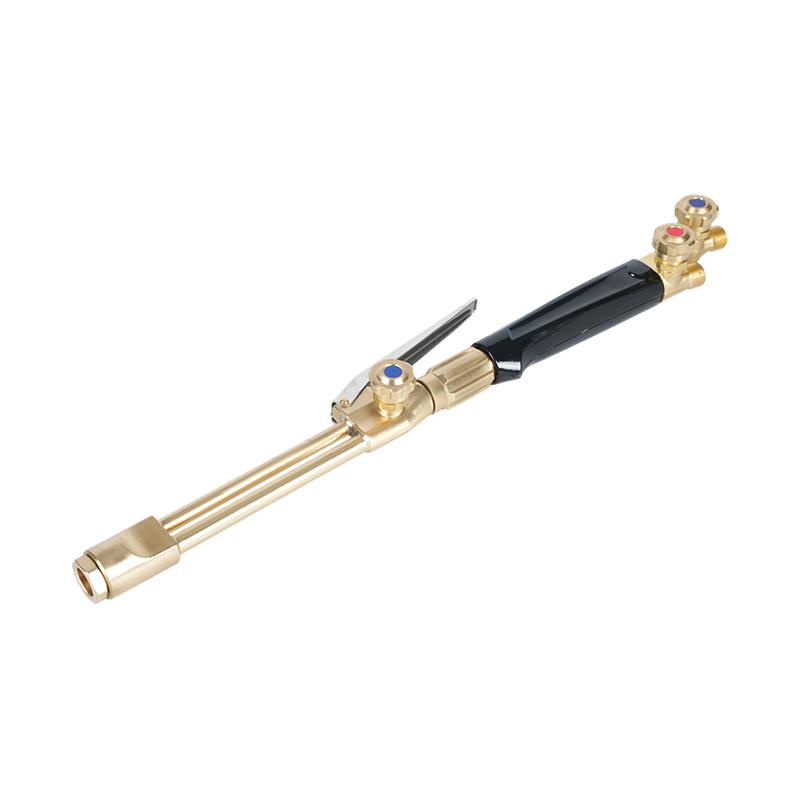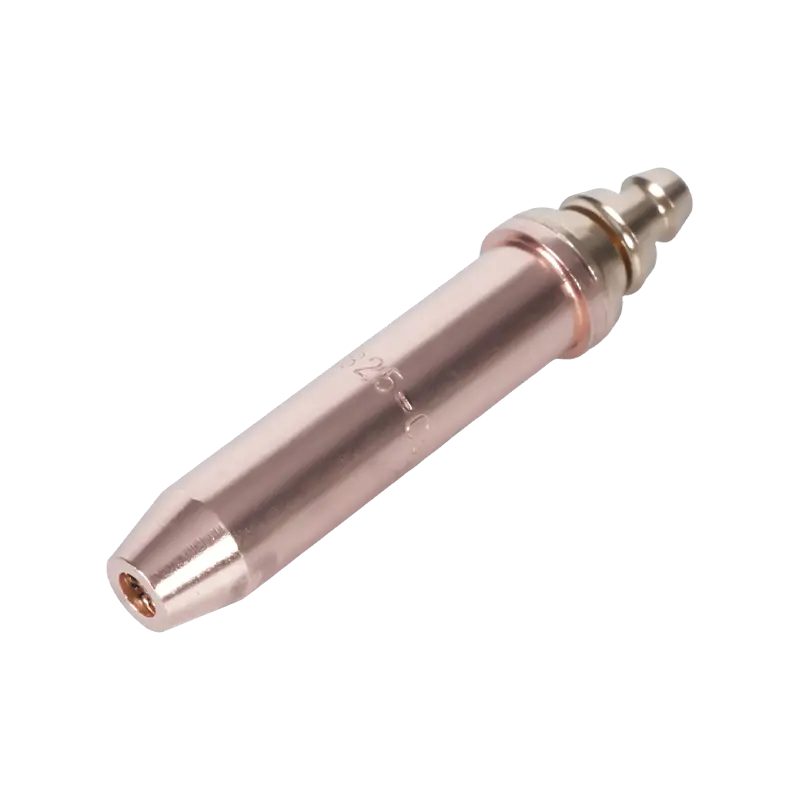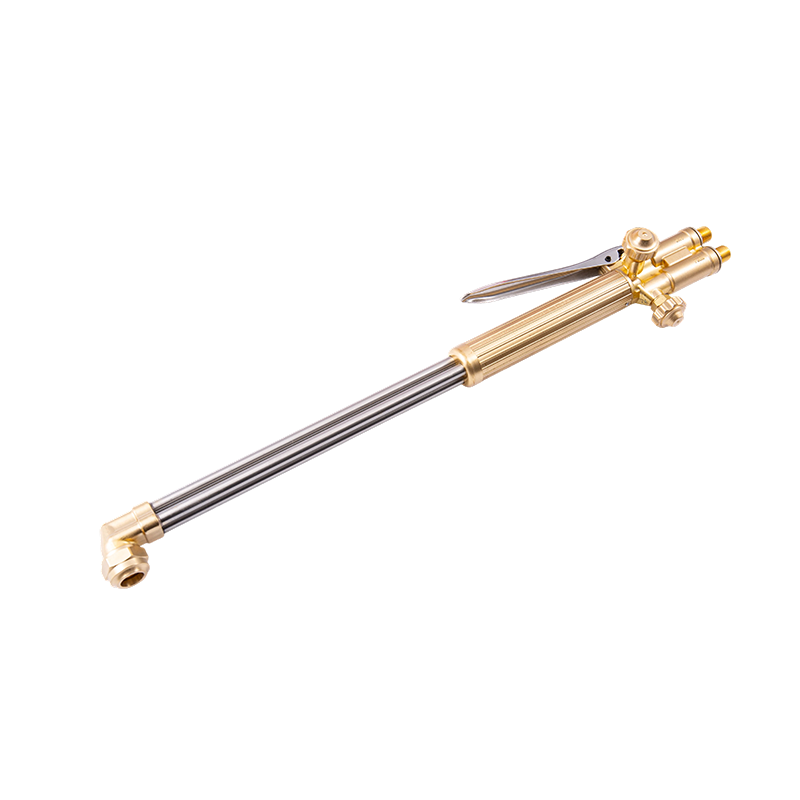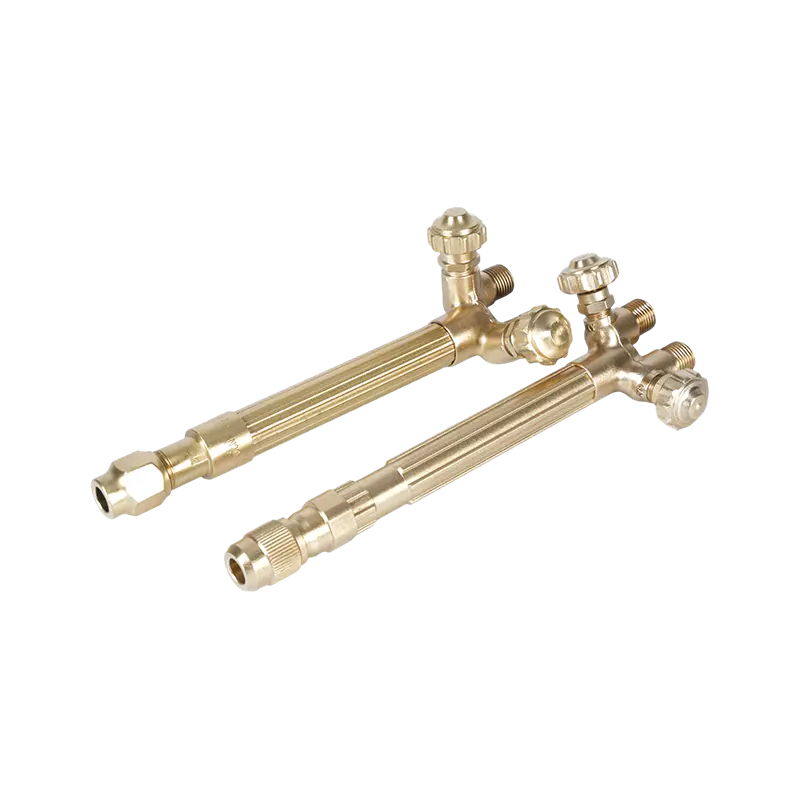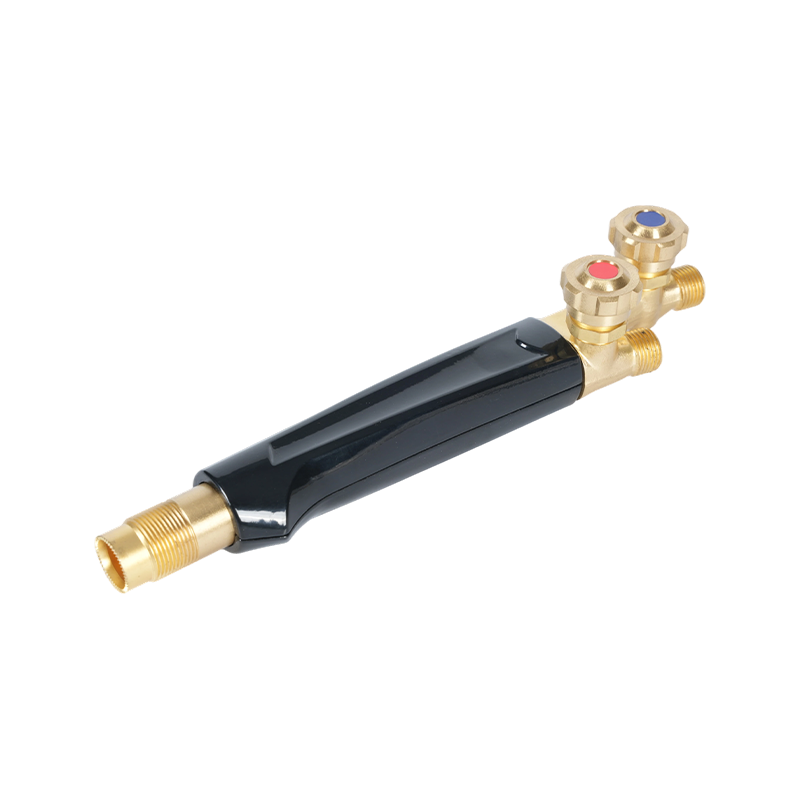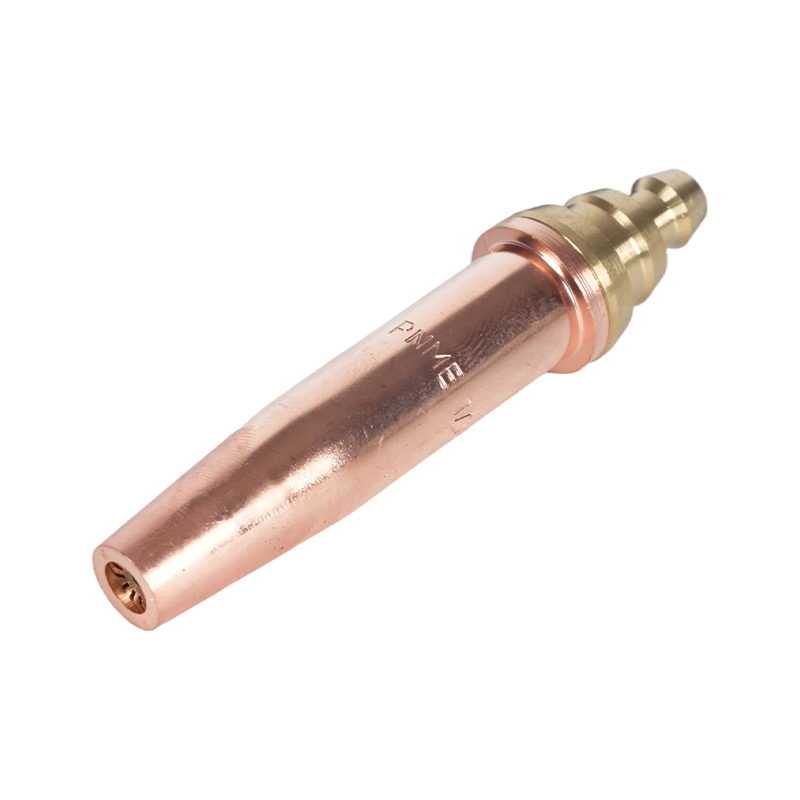
Rezný hrot je najdôležitejšou súčasťou každého kyslíko-palivového systému. Regulátory kontrolujú tlak, hadice dodávajú plyn a telo horáka poskytuje rukoväť – ale hrot určuje, či je rez čistý alebo nerovný, rýchly alebo pomalý, bezpečný alebo náchylný na spätný zápal. Správny výber hrotu a jeho správna obsluha oddeľuje konzistentný, produktívny rez od plytvania plynom a prepracovania. Táto príručka pokrýva všetko od princípov návrhu hrotu až po praktické techniky v teréne a diagnostiku defektov.
Čo skutočne robia tipy na rezanie kyslíkom
Kyslíkovo-palivový rezací hrot má dve odlišné funkcie, ktoré prebiehajú súčasne. Vonkajší prstenec malých otvorov - predhrievacie otvory - dodáva zmes vykurovacieho plynu a kyslíka na vytvorenie predhrievacieho plameňa. Tento plameň ohrieva základný kov na teplotu vznietenia: približne 1600 – 1800 °F (870 – 980 °C) pre mäkkú oceľ. Centrálny vývrt slúži na úplne iný účel: dodáva vysokotlakový prúd čistý rezací kyslík ktorý chemicky oxiduje predhriatu oceľ a vyfukuje výsledný roztavený oxid železa (trosku) zo zárezu.
Toto rozlíšenie má praktický význam. Predhrievací plameň nereže – upravuje kov. Prúd rezacieho kyslíka vykonáva skutočné oddelenie chemickou reakciou, nie hrubým tepelným tavením. Akýkoľvek faktor, ktorý zhoršuje prúd rezacieho kyslíka – nízky tlak, znečistený otvor, nesprávna vzdialenosť dištancu – priamo ovplyvňuje kvalitu rezu bez ohľadu na to, ako dobre vyzerá predhrievací plameň.
Hroty sa vyrábajú jednodielne (masívna meď) alebo dvojdielne (mosadzné vnútorné s medeným vonkajším). Dvojdielne hroty sú bežnejšie vo výrobných prostrediach, pretože vnútorný diel možno vymeniť nezávisle, keď sa opotrebujú predhrievacie otvory, bez toho, aby sa vyhodilo vonkajšie telo. Jednodielne hroty sú jednoduchšie a často preferované na ručné rezanie, kde je frekvencia výmeny nižšia.
Výber správneho tipu: Veľkosť, typ otvoru a palivový plyn
Výber hrotu riadia tri premenné: hrúbka materiálu, konštrukcia rezného kyslíkového otvoru a použitý palivový plyn. Výber samotnej hrúbky – bez zohľadnenia typu otvoru a kompatibility paliva – je najbežnejším zdrojom nízkej kvality rezu na poli.
Veľkosť hrotu a hrúbka materiálu
Veľkosť hrotu určuje priemer centrálneho rezného kyslíkového otvoru a veľkosť predhrievacích otvorov. Správna veľkosť hrotu je vždy prispôsobená hrúbke materiálu , nie na preferované nastavenie tlaku alebo rýchlosť rezania. Použitie príliš veľkého hrotu na tenkej doske spôsobuje nadmerný tepelný príkon, deformáciu a široké, rozstrapkané zárezy. Použitie poddimenzovaného hrotu na hrubej doske spôsobuje neúplnú oxidáciu, silnú priľnavosť trosky a neschopnosť dokončiť rez do hĺbky.
| Hrúbka materiálu | Typická veľkosť hrotu | Tlak kyslíka (PSI) | Rýchlosť rezania (IPM) |
|---|---|---|---|
| 1/8 palca (3 mm) | 000/0 | 20-25 | 20-26 |
| 1/4 palca (6 mm) | 0/1 | 25-35 | 16-22 |
| 1/2 palca (13 mm) | 1/2 | 35–45 | 12-18 |
| 1 palec (25 mm) | 2/3 | 40–55 | 10-14 |
| 2 palce (50 mm) | 3/4 | 45–65 | 7–10 |
| 4 palce (100 mm) | 4/5 | 55–80 | 4–7 |
Cylindrické vŕtanie vs. divergentné vŕtanie
Rezné kyslíkové otvory sa dodávajú v dvoch vnútorných geometriách, z ktorých každá je optimalizovaná pre iný rozsah hrúbok. Hroty valcového otvoru udržujte konštantný priemer po celej dĺžke otvoru a najlepšie fungujú pri tlaku okolo 40 PSI. Sú štandardnou voľbou pre ručné rezanie a strojové rezanie materiálu do hrúbky 3/8 palca (10 mm). Divergentné hroty vývrtov vzplanúť smerom von smerom k výstupu, čo umožňuje prúdeniu rezacieho kyslíka expandovať na nadzvukovú rýchlosť. Pracujú pri vyšších tlakoch – zvyčajne 75 až 100 PSI – a poskytujú rýchlejšie rezné rýchlosti s nižšou spotrebou kyslíka na stopu rezu na plechu hrubšom ako 3/8 palca. Pre väčšinu CNC kyslíko-palivových strojov na rezanie ťažkých plechov sú hroty s odlišným otvorom správnou voľbou. Podrobné porovnanie toho, ako výber palivového plynu interaguje s konštrukciou vývrtu hrotu a teplotou plameňa, nájdete v našom článku teploty rezacieho horáka a porovnanie palivového plynu .
Kompatibilita palivového plynu
Rezné hroty nie sú zameniteľné medzi palivovými plynmi. Acetylénové špičky majú špecifický vzor a veľkosť predhrievacieho otvoru, ktoré vyhovujú koncentrovanému teplu vnútorného kužeľa acetylénu a jeho stechiometrickému pomeru kyslíka k palivu približne 1:1. Propánové a propylénové špičky majú viac a väčšie predhrievacie otvory, aby kompenzovali nižšie teploty vnútorného kužeľa týchto plynov a ich vyššiu spotrebu kyslíka – propán vyžaduje zhruba 4,5 dielu kyslíka na diel paliva. Použitie acetylénovej špičky s propánom vyhladzuje predhrievací plameň a spôsobuje neúplné zahrievanie; použitie propánovej špičky s acetylénom vytvára nadmerne veľký, nekontrolovaný predhrievací plameň. Vždy skontrolujte, či je hrot dimenzovaný pre konkrétny používaný palivový plyn.
Príprava na čistý rez
Dokonca aj správne dimenzovaný hrot poskytuje zlé výsledky, ak tlak, plameň a odstup nie sú správne nastavené pred začiatkom rezu.
Nastavte tlak na špičke, nie na regulátore. Dlhé hadice a úzke priemery hadíc vytvárajú merateľný pokles tlaku medzi výstupom regulátora a horákom. V prípade cyklov presahujúcich 25 stôp pripojte na vstup horáka testovacie meradlá, aby ste zmerali skutočný dodávací tlak, a potom nastavte regulátor smerom nahor, kým meradlá na strane horáka neprečítajú hodnoty špecifikované v tabuľke tipov. Rezanie iba tlakom regulátora z dlhodobého hľadiska je častou príčinou pomalého rezu a silnej trosky. Úplný rozpis výberu plynu a bezpečného riadenia tlaku nájdete v našom kyslíkovo-palivová bezpečnosť a sprievodca výberom plynu .
Pred rezaním nastavte neutrálny plameň. Zapáľte baterku iba na palivo a potom zaveďte predhrievanie kyslíka, kým sa vnútorný kužeľ nezostrí na dobre definovaný jasne modrý bod obklopený priehľadným vonkajším obalom. Toto je neutrálny plameň – správny východiskový bod pre prakticky všetky rezanie ocele. Oxidačný plameň (kratší, špicatejší kužeľ s purpurovým nádychom) predčasne oxiduje kovový povrch a vytvára tepelne ovplyvnenú zónu, ktorá odoláva čistému rezu. Nauhličovací plameň (mäkký, pernatý kužeľ so sekundárnym oranžovým obalom) ukladá uhlík na kovový povrch a tiež zhoršuje kvalitu rezu.
Udržujte konzistentnú odstupovú vzdialenosť. Pre väčšinu ručných rezných hrotov je správny odstup 1/8 až 1/4 palca (3–6 mm) medzi čelom hrotu a povrchom obrobku. Príliš blízko a hrot sa prehrieva, otvory predhrievania sa upchávajú rozstrekom a zvyšuje sa riziko spätného požiaru. Príliš ďaleko a prúd rezacieho kyslíka stráca súdržnosť skôr, než dosiahne kov, čím vznikne široká, zaoblená štrbina a ťažká troska.
Pred otvorením rezacieho kyslíka sa uistite, že kov dosiahol zápalnú teplotu. Správnym vizuálnym indikátorom je jasná čerešňovo-červená až oranžovo-biela žiara v mieste prepichnutia. Užitočný test v teréne: mierne stlačte páku rezacieho kyslíka – ak kov začne okamžite iskriť a oxidovať, je pripravený. Ak sa jednoducho ochladí a stmavne, pokračujte v predhrievaní.
8 praktických tipov pre lepšie rezy
Nasledujúce techniky sa zameriavajú na najbežnejšie zdroje nekonzistentných výsledkov pri ručných aj strojových operáciách kyslíkovo-palivového rezania.
- Použite tabuľku tipov pre vašu konkrétnu značku. Prietok a rozmery otvoru sa medzi výrobcami líšia aj pri rovnakej nominálnej veľkosti hrotu. Tabuľka tipov od jednej značky by sa nikdy nemala použiť na tipy inej značky.
- Podoprite svoju reznú ruku. Pri ručnom rezaní podoprite ruku horáka voľnou rukou položenou na obrobku alebo stabilnom referenčnom povrchu. Kolísanie horáka dokonca 1/16 palca vytvára viditeľné vlnenie na hrane rezu.
- Pierce s naklonením, potom ísť kolmo. Keď prepichujete strednú platňu namiesto toho, aby ste začínali od okraja, nakloňte horák o 15–20 stupňov od smeru pohybu pri otváraní rezacieho kyslíka. Toto nasmeruje počiatočné vyhadzovanie trosky preč od čelnej strany hrotu. Po dokončení prepichnutia vráťte horák späť do kolmej polohy a začnite rezať.
- Po okrajoch zrolujte, na záver vyvaľkajte. Keď začínate na okraji hrubého plechu, otáčajte horák zo šikmej polohy do kolmej polohy, keď vstupujete do rezu. Na konci rezu vytočte horák smerom von, aby ste zaistili, že spodná časť rezu bude čistá – bez toho zostane posledný palec hrubého rezu často čiastočne spojený.
- Prispôsobte rýchlosť jazdy iskrám. Pri správnej rýchlosti pohybu prúd rezného kyslíka vystupuje zo spodnej časti obrobku pod miernym zadným uhlom (5–10 stupňov za smerom horáka). Ak prúd vyteká vertikálne, rýchlosť jazdy je príliš nízka. Ak vychádza s výrazným predklonom, rýchlosť je príliš vysoká a rez nie je úplne prenikavý.
- Počas prevádzky udržujte hrot čistý. Hromadenie rozstreku na čelnej strane hrotu počas dlhých rezov postupne zhoršuje tvar predhrievacieho plameňa a môže spôsobiť odklon prúdu rezacieho kyslíka. Krátka prestávka na čistenie pomocou súboru na čistenie hrotov obnoví výkon bez úplného vypnutia.
- Zatvorte palivo pred kyslíkom pri vypnutí. Pri vypínaní horáka zatvorte najskôr palivový ventil, potom rezací kyslík a potom predhrievací kyslík. Táto sekvencia zabraňuje stavu bohatého na palivo na špičke počas vypínania, čo je primárna príčina vnútorných usadenín sadzí a spätného vzplanutia pri nasledujúcom zapaľovaní.
- Bez výnimky dodržiavajte všetky bezpečnostné opatrenia. Zachytávače spätného vzplanutia na oboch hadiciach, testovanie tesnosti pred každou reláciou a správne OOP sú nemenné. Úplný bezpečnostný kontrolný zoznam špecifický pre špičky rezacieho horáka nájdete v našej príručke na bezpečnostné opatrenia na rezanie špičiek horáka .
Diagnostika nízkej kvality rezu
Väčšina defektov kyslíkovo-palivového rezu má jednu zo štyroch základných príčin: nesprávna veľkosť hrotu, nesprávny tlak, nesprávna rýchlosť pohybu alebo kontaminovaný alebo opotrebovaný hrot. V tabuľke nižšie sú uvedené najbežnejšie príznaky a ich nápravné opatrenia.
| Symptóm | Najpravdepodobnejšia príčina | Nápravné opatrenie |
|---|---|---|
| Ťažká troska / tvrdý odpad, ktorý sa neodlamuje čisto | Príliš vysoká rýchlosť jazdy; príliš nízky tlak kyslíka; hrot je príliš malý na hrúbku | Nízka rýchlosť jazdy; zvýšte tlak kyslíka na špecifikáciu tipovacej tabuľky; upgrade veľkosti hrotu |
| Zaoblený horný okraj so širokým zárezom | Vzdialenosť odstupu je príliš veľká; príliš nízka rýchlosť jazdy | Znížte odstup na 1/8–1/4 palca; zvýšiť cestovnú rýchlosť |
| Drážkovanie alebo nepravidelný rez tváre | Upchaté alebo poškodené otvory hrotov; nestabilita plameňa | Vyčistite alebo vymeňte hrot; skontrolujte, či nie sú ohnuté alebo postriekané otvory |
| Rez nepreniká do hĺbky (najmä hrubý plech) | Príliš nízky tlak kyslíka na horáku (pokles tlaku); vŕtanie hrotu je príliš malé | Zmerajte tlak na horáku pomocou skúšobných manometrov; kompenzovať na regulátore; skontrolujte veľkosť hrotu |
| Príliš dlhý čas predhrievania pred začatím rezania | Nesprávny typ hrotu pre palivový plyn (príliš málo/malé predhrievacie otvory pre propán/propylén) | Prepnite na propán- alebo propylénovú špičku s väčšími predhrievacími otvormi |
| Vlnitá alebo unášaná línia rezu | Nestabilita ruky horáka; nerovnomerná rýchlosť jazdy | Použite vodiacu lištu alebo svorku s rovným okrajom; pripevnite reznú ruku na obrobku |
| Späť alebo pretrvávajúce praskanie | Prehriatie hrotu; príliš malý odstup; špička tváre kontaminovaná | Zvýšte odstup; nechajte špičku vychladnúť; čistá špička tváre; skontrolujte zablokovanie rozstrekom |
Údržba hrotu a kedy ho vymeniť
Rezné hroty sa predvídateľne opotrebúvajú a väčšina výkonových strát súvisiacich s opotrebovaním sa dá obnoviť jednoduchou údržbou. Predhrievacie otvory sú prvým bodom degradácie: rozstrek zo zóny rezu sa hromadí na čelnej strane hrotu, čiastočne blokuje otvory a deformuje tvar predhrievacieho plameňa. Sada pilníkov na čistenie hrotov – s veľkosťou zodpovedajúcou priemeru otvoru vašich hrotov – odstráni tento nános v priebehu niekoľkých sekúnd. Čistite vždy pozdĺž osi otvoru, nie naprieč, aby ste predišli zväčšeniu alebo zmene tvaru otvoru.
Centrálny rezací kyslíkový otvor je odolnejší, ale nie je odolný voči poškodeniu. Medzi známky opotrebovania vývrtu patrí viditeľný tvar hrdla na výstupe z vývrtu, jamky na stenách vývrtu viditeľné pri zväčšení a rezavý prúd kyslíka, ktorý sa rozvetvuje skôr, než aby udržiaval tesný, koherentný prúd. Opotrebovaný rezný otvor nie je možné obnoviť čistením – hrot si vyžaduje výmenu.
Ihneď vymeňte hrot ak je prítomný ktorýkoľvek z nasledujúcich stavov: praskliny alebo praskliny v tele hrotu; otvory, ktoré nie je možné obnoviť do okrúhleho tvaru pomocou čističa hrotov; výstup z otvoru, ktorý je viditeľne deformovaný; alebo opakované spätné požiare aj po vyčistení a opätovnom nastavení správneho odstupu. Prevádzka poškodeného hrotu predstavuje bezpečnostné riziko, nielen problém s kvalitou. V prípade dvojdielnych hrotov skontrolujte vnútorné a vonkajšie komponenty oddelene – často si vyžaduje výmenu iba jeden kus, čím sa znížia náklady na údržbu.
Špičky uchovávajte vo vyhradenom držiaku alebo puzdre, aby ste chránili otvory a výstup z otvoru pred fyzickým poškodením. Dokonca aj menšie preliačiny alebo ryhy na čelnej strane v dôsledku pádu na tvrdú podlahu môžu deformovať otvory predhrievania natoľko, že si vyžadujú predčasnú výmenu.