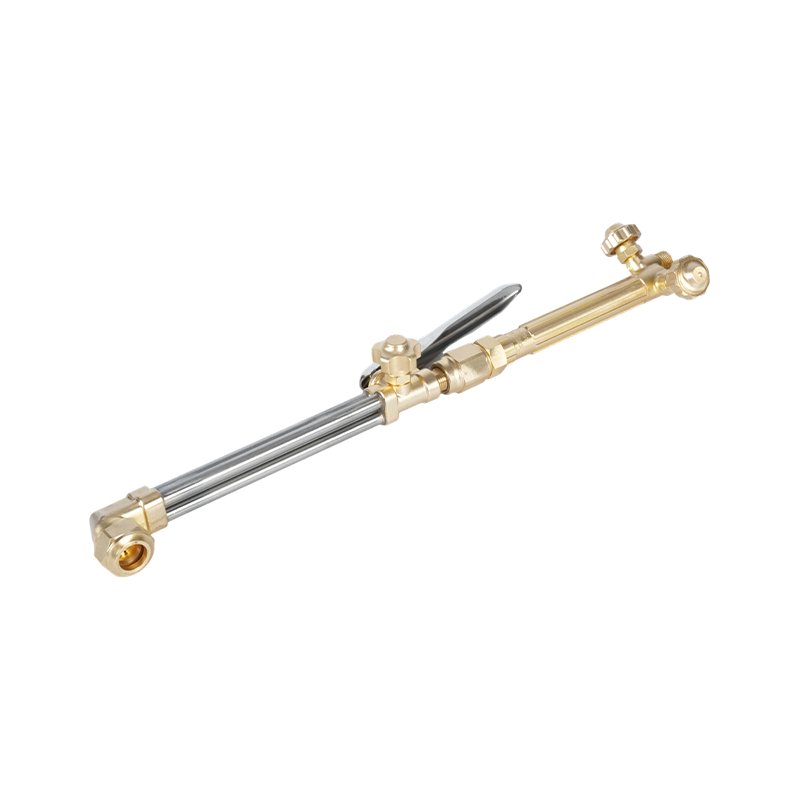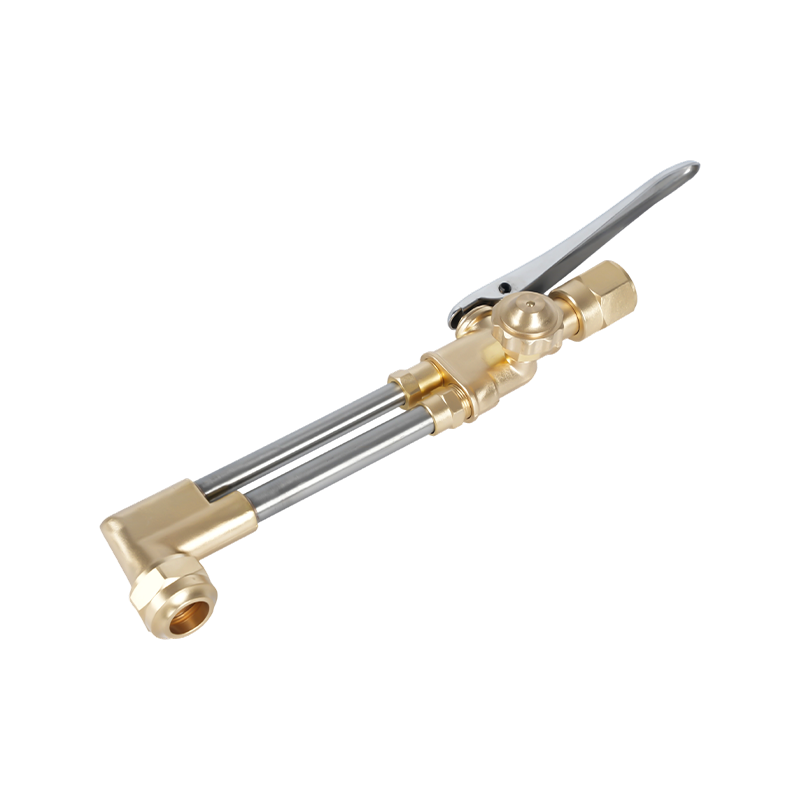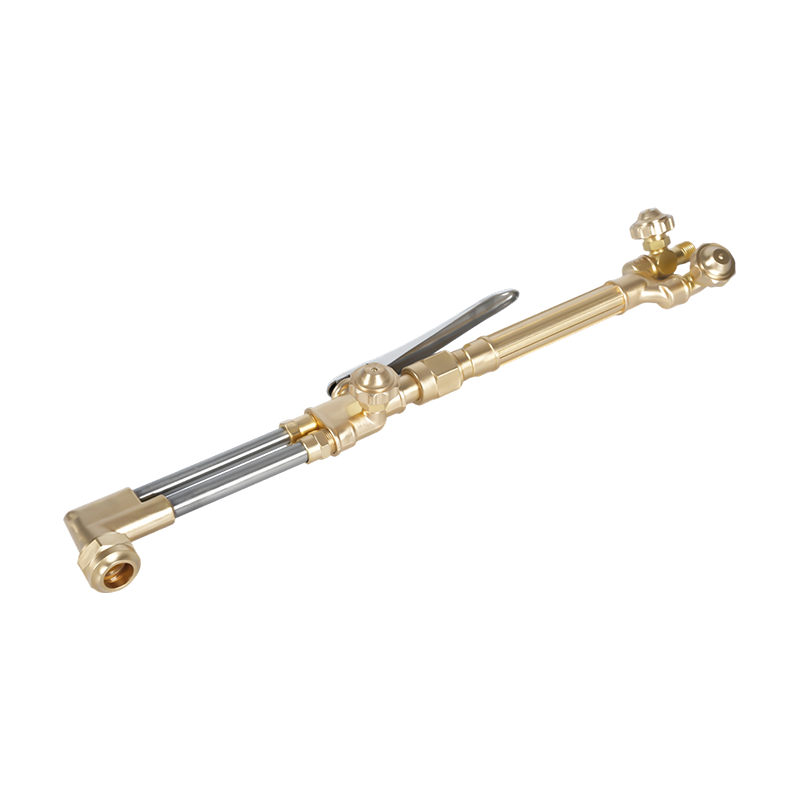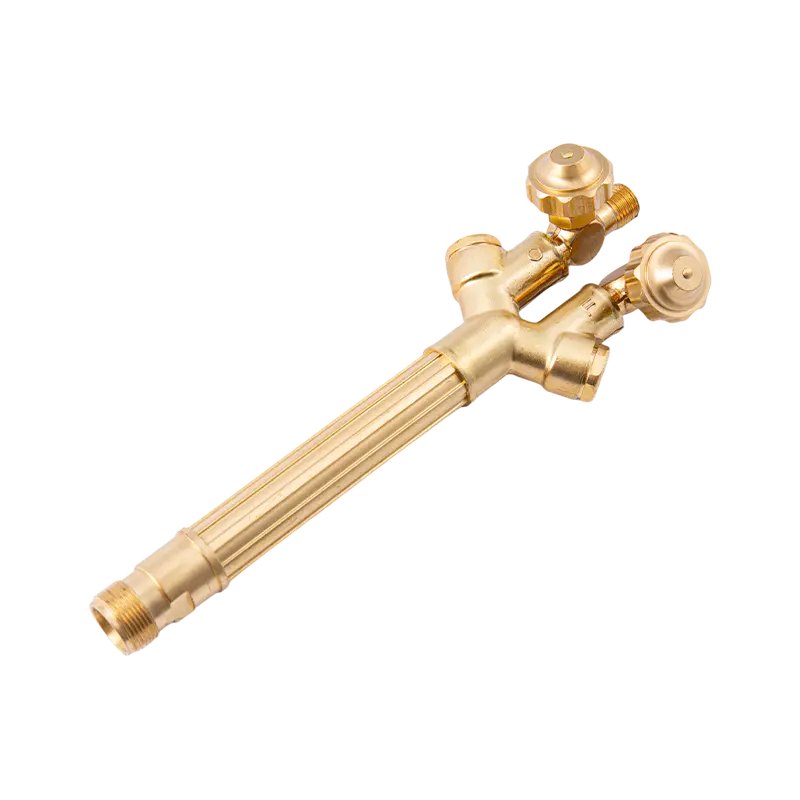
Teplota horáka na rezanie kyslíkom a acetylénom: Čo potrebujete vedieť
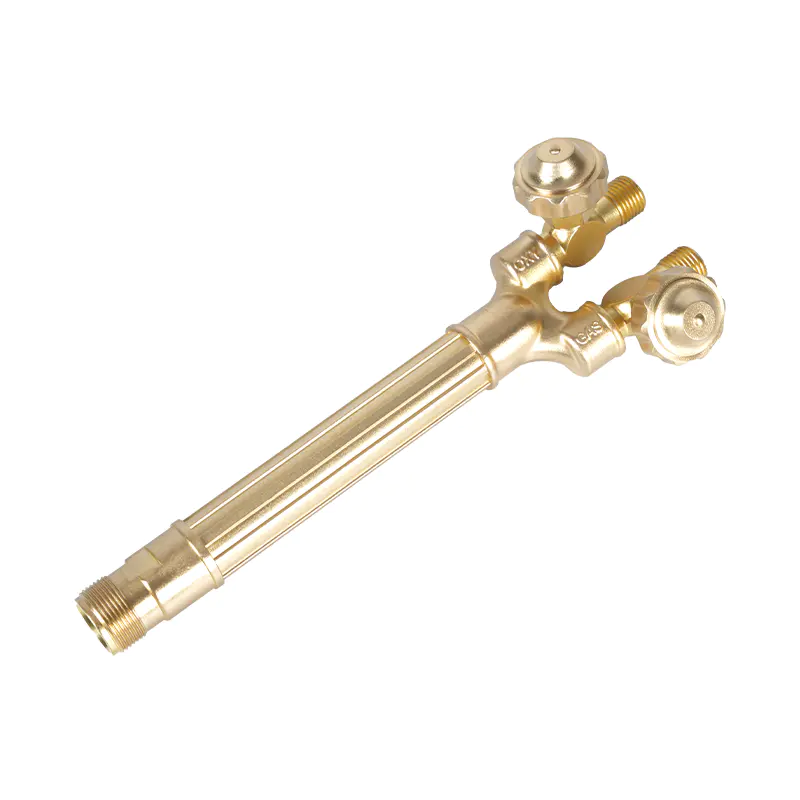
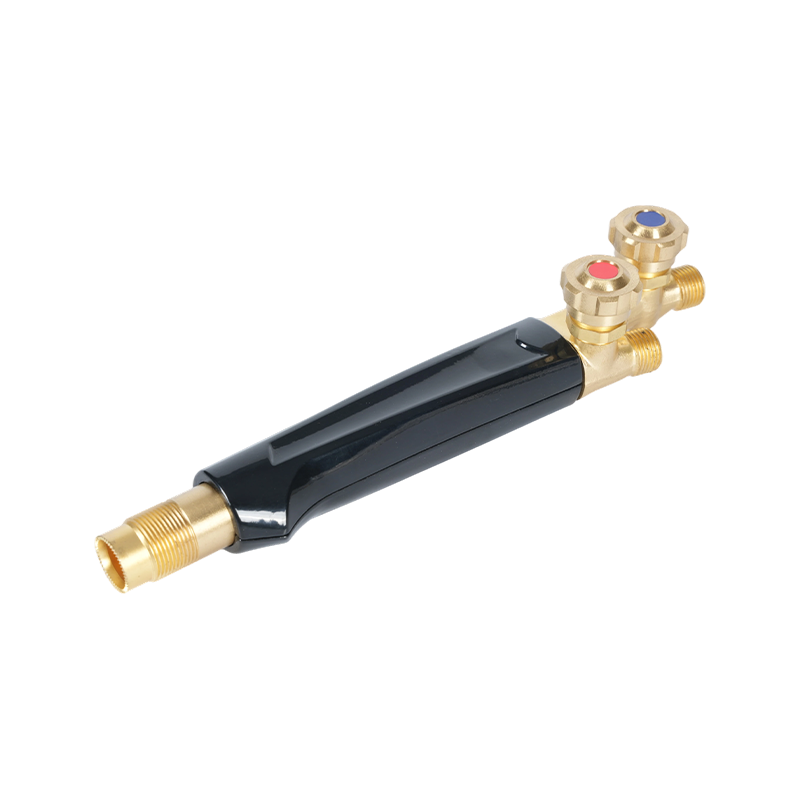
The kyslíko-acetylénový rezací horák produkuje jednu z najvyšších teplôt plameňa, ktoré je možné dosiahnuť so štandardnými priemyselnými plynovými zariadeniami. Keď sa kyslík a acetylén horia spolu, výsledný plameň dosiahne približne 3 480 °C až 3 500 °C (6 296 °F až 6 330 °F) — vyššia ako akákoľvek iná bežne používaná kombinácia vykurovacích plynov v praxi zvárania a rezania. Toto extrémne teplo robí z kyslíko-acetylénu štandardný palivový systém, s ktorým sa merajú všetky alternatívne rezné plyny.
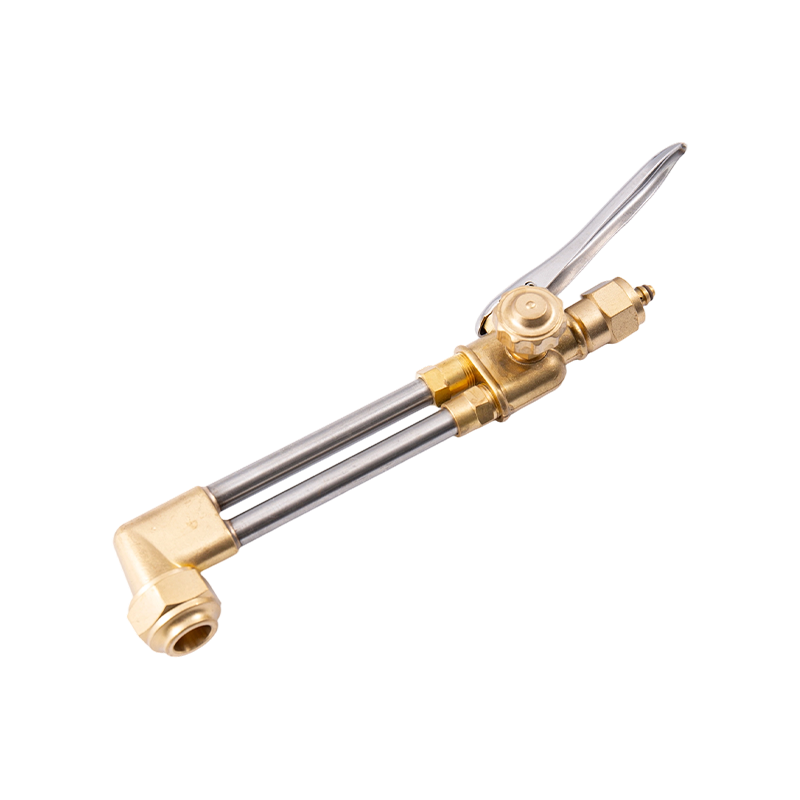
Avšak pochopenie toho, ako rezací horák skutočne používa túto teplotu, je kritické. Rezací horák jednoducho neroztaví kov – funguje v dvojstupňovom procese. Po prvé, predhrievacie plamene obklopujúce rezný hrot zvýšia oceľ na teplotu vznietenia približne 1 800 °F (982 °C). Keď oceľ dosiahne tento bod, aktivuje sa centrálny vysokotlakový kyslíkový prúd. Tento prúd nepridáva teplo priamo; namiesto toho spôsobuje, že predhriata oceľ rýchlo oxiduje - proces často označovaný ako "kontrolované, rýchle hrdzavenie." Vyrobený oxid železa má nižšiu teplotu topenia ako základná oceľ, takže je vyfukovaný z rezu ako roztavená troska.
Predhrievacie plamene na rezacom horáku typicky dosahujú medzi 4400 °F a 6000 °F v závislosti od použitého plynu a pomeru kyslíka k palivu. Po stlačení rezacej páky môžu predhrievacie plamene v skutočnosti mierne vychladnúť, pretože veľký objem kyslíka nasávaný pre rezací prúd na chvíľu obohatí predhrievaciu zmes. Samotné rezanie nie je horúcim plameňom – je to chemická oxidačná reakcia poháňaná čistotou a tlakom kyslíka.
Tri typy oxy-acetylénových plameňov a kedy ich použiť
Pomer kyslíka k acetylénu určuje, ktorý z troch rôznych typov plameňa sa vytvorí. Každý z nich má špecifické aplikácie a použitie nesprávneho typu plameňa spôsobuje merateľné poškodenie kvality zvaru alebo rezu.
Neutrálny plameň
Neutrálny plameň úplne spáli všetko dostupné palivo a kyslík, pričom nevznikne nadbytok ani jedného z nich. Vnútorný kužeľ je dobre definovaný a jasný a vonkajší obal je jasný. Toto je štandardný plameň pre väčšinu aplikácií na rezanie ocele a všeobecné zváranie. Nepridáva do kovu uhlík (čo by ho krehlo), ani nevytvára nadmernú oxidáciu (ktorá by vytvorila oxid železa). Pri rezacích operáciách nastavenie neutrálneho predhrievacieho plameňa pred zapojením prúdu rezacieho kyslíka vytvára najčistejšie rezy s najkonzistentnejším rezom.
Nauhličovanie (zníženie) plameňa
Nauhličovací plameň obsahuje prebytok acetylénu nad rámec toho, čo sa dá úplne spáliť dostupným kyslíkom. Je identifikovaný perovou sekundárnou zónou presahujúcou vnútorný kužeľ – dĺžka tohto peria označuje stupeň prebytku acetylénu. Tento typ plameňa sa používa na povrchové kalenie, žíhanie a na zváranie nehrdzavejúcej ocele plynom, kde znižuje riziko oxidácie chrómu v oblasti zvaru. Prebytok acetylénu vytvára redukčnú atmosféru okolo roztaveného bazéna. Nikdy by sa nemal používať na rezanie, pretože ukladá uhlík do ocele a vytvára čierne sadze.
Oxidujúci plameň
Oxidačný plameň obsahuje prebytočný kyslík. Vnútorný kužeľ sa stáva kratším, špicatým a nadobudne mierne purpurový nádych; zvuk plameňa sa výrazne zostruje. Zatiaľ čo tento typ plameňa je teoreticky najhorúcejší, pri zváraní sa mu vo všeobecnosti vyhýbame, pretože prebytočný kyslík napáda železo v oceli a vytvára nežiaduce inklúzie oxidu železa, ktoré oslabujú spoj. Pri rezaní je nastavenie oxidačného plameňa v prúde rezacieho kyslíka súčasťou procesu – ale predhrievacie plamene by mali zostať neutrálne, aby sa zabránilo predčasnej oxidácii okolitého materiálu.
Plyny z rezacieho horáka: Kompletné porovnanie
Systémy na rezanie kyslíkom nie sú obmedzené na acetylén. V závislosti od rezaného materiálu, požadovanej rýchlosti rezania, dostupnej infraštruktúry a nákladových úvah možno použiť celý rad vykurovacích plynov. Každý plyn má odlišné teplotné charakteristiky plameňa a profily spaľovania, ktoré odlišne ovplyvňujú výkon.
| Plyn | Maximálna teplota plameňa (s O2) | Najlepšie využitie | Schopný zvárať? |
|---|---|---|---|
| acetylén | 3 500 °C / 6 330 °F | Rezanie, zváranie, precízne práce | áno |
| Propán | ~2800 °C / ~5072 °F | Rezanie, zahrievanie, ohýbanie | Nie |
| propylén | ~2,900 °C / ~5,252 °F | Výrobné rezanie | Obmedzené |
| Zemný plyn | ~2,770 °C / ~5,020 °F | Rezanie, nízkonákladové operácie | Nie |
| Vodík | ~3 000 °C / ~5 432 °F | Podvodné rezanie, hliník | Len špecializované |
acetylén
acetylén is the primary and most versatile fuel gas for oxy-fuel operations. It delivers the highest flame temperature of all common fuel gases and releases approximately 40% of its heat energy in the inner flame cone — this concentrated inner heat is what makes acetylene uniquely suited to welding. Its reducing zone cleans the steel surface as the weld progresses. The main disadvantage of acetylene is cost, and it carries a critical safety limitation: it becomes chemically unstable at pressures above approximately 15 psi (103 kPa), which restricts its operating pressure and means cylinders must be handled and stored upright. No more than one-seventh of the cylinder capacity should be withdrawn per hour to prevent acetone contamination of the hose and torch.
Propán
Propán burns at a lower peak temperature than acetylene and releases only a small proportion of its heat in the inner cone — most of the combustion energy is in the outer flame envelope. This heat distribution makes propane unsuitable for welding (it lacks the reducing zone needed to protect the molten weld pool) but highly effective for heating, bending, and cutting when used with an injector-style torch. Propane requires a different torch design than acetylene — an equal-pressure torch optimized for acetylene does not perform well with propane. Propane is significantly cheaper than acetylene, is heavier than air (requires low-area ventilation monitoring), and can cut steel plate at speeds comparable to acetylene for thicker sections.
propylén
propylén (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
Zemný plyn
Zemný plyn má najnižšiu teplotu plameňa z bežne používaných rezných plynov. Jeho primárnou výhodou je infraštruktúra: zariadenia s potrubným prívodom zemného plynu môžu eliminovať riadenie valcov a podstatne znížiť náklady na palivo. Používa sa vo veľkých priemyselných operáciách rezania, kde je mierne nižší rezný výkon kompenzovaný úsporou nákladov a pohodlnosťou dodávky. Na zváranie sa nepoužíva zemný plyn.
Vodík
Vodík is specifically recommended for underwater cutting operations because acetylene becomes dangerously unstable under water pressure. It achieves a reasonably high flame temperature with oxygen but burns with an essentially invisible flame, creating a significant safety hazard in normal shop environments. Hydrogen is also used for certain specialized aluminum and non-ferrous metal cutting applications. It is not a general-purpose cutting gas and requires specialized handling protocols.
Čo kovy možno a čo nemožno rezať pomocou kyslíko-palivového horáka
Kyslíkovo-palivové rezanie je v podstate proces chemickej oxidácie. Aby to fungovalo, rezaný kov musí spĺňať špecifickú podmienku: jeho oxidy musia mať nižšiu teplotu topenia ako samotný základný kov. Keď je táto podmienka splnená, prúd kyslíka oxiduje predhriaty kov a výslednú roztavenú trosku čisto odfúkne. Keď nie je splnená, oxid vytvorí ochrannú kôru, ktorá ukončí oxidačnú reakciu a zabráni postupu rezu.
- Nízko až stredne uhlíková oceľ: Reže čisto a efektívne. Toto je primárna aplikácia pre kyslíkovo-palivové rezanie, ktoré je schopné spracovať materiál s hrúbkou od 0,5 mm do viac ako 250 mm.
- Kované železo: Dá sa efektívne rezať kyslíkovo-palivovými technikami.
- Oceľ s vysokým obsahom uhlíka: Je ťažké rezať, pretože teplota topenia trosky sa blíži teplote základného kovu, čo bráni čistému vyvrhovaniu oxidov.
- liatina: Nedá sa efektívne rezať — grafit medzi zrnami a štruktúrou zŕn narúša oxidačné rezanie.
- Nerezová oceľ: Nemožno rezať štandardnými kyslíkovo-palivovými metódami. Vrstva oxidu chrómu, ktorá sa tvorí na povrchu, má vyššiu teplotu topenia ako oceľ pod ňou, čím vytvára ochrannú bariéru, ktorá bráni reznému kyslíku dostať sa do čerstvého kovu. Pre nerezovú oceľ je nutné použiť rezanie plazmou alebo laserom.
- Hliník a meď: Nemožno rezať kyslíko-palivom – týmto kovom chýba obsah železa potrebný na udržanie sa oxidačnej reznej reakcie.
Zváranie nehrdzavejúcej ocele: Výber procesu a kľúčové úvahy
Nerezová oceľ je jedným z najnáročnejších kovov na správne zváranie. Jeho vysoký obsah chrómu (minimálne 10,5 %) mu dodáva odolnosť proti korózii – ten istý chróm je však extrémne reaktívny na kyslík pri teplotách zvárania. Keď chróm pri zváraní oxiduje, je ochudobnený o okolitý kov, čím vznikajú zóny s výrazne zníženou odolnosťou proti korózii. Tento jav, známy ako senzibilizácia, je hlavnou technickou výzvou zvárania nehrdzavejúcej ocele bez ohľadu na použitý proces.
Okrem toho má nehrdzavejúca oceľ nižšiu tepelnú vodivosť ako mäkká oceľ, čo znamená, že teplo sa v zóne zvaru hromadí rýchlejšie a šíri sa pomalšie. To robí skreslenie trvalým problémom, najmä pri tenkých materiáloch. Nehrdzavejúca oceľ sa tiež pri zahrievaní rozťahuje približne o 50 % viac ako mäkká oceľ, čo zosilňuje skreslenie, ak nie je starostlivo riadený prívod tepla.
TIG Welding (GTAW) – preferovaná metóda
Zváranie TIG je zlatým štandardom pre zváranie nehrdzavejúcej ocele, najmä pre tenké materiály, rúrky a akékoľvek aplikácie, kde je kritický vzhľad zvaru a odolnosť proti korózii. Nekonzumovateľná volfrámová elektróda generuje oblúk, zatiaľ čo čistý argónový ochranný plyn chráni zvarový kúpeľ pred atmosférickým kyslíkom a dusíkom. Zvárač ručne podáva plniacu tyč, čo umožňuje presnú kontrolu prívodu tepla a veľkosti kaluže.
Pre austenitické nehrdzavejúce ocele série 300 (najbežnejšie) je štandardná plniaca tyč 308L. Pre triedy 316 a 316L (ktoré obsahujú molybdén pre zvýšenú odolnosť proti korózii) použite plnivo 316L. Pre zliatinu typu 321 je vhodný výplňový drôt 347. Použitie nesprávnej triedy plniva ohrozuje korózne vlastnosti hotového zvaru, aj keď je mechanický spoj v poriadku.
Kľúčové parametre TIG pre nehrdzavejúcu oceľ: nastavte intenzitu prúdu na približne 1 ampér na 0,001 palca (0,025 mm) hrúbky materiálu. Použite 2 % thoriovú alebo 2 % lantánovú volfrámovú elektródu uzemnenú na ihlový hrot. Prietok argónového ochranného plynu by mal byť nastavený medzi 15 a 20 kubických stôp za hodinu (CFH). Udržujte rýchlosť jazdy konzistentnú – pomalá práca so správnym prívodom tepla je vhodnejšia ako ponáhľanie sa a prehrievanie okolitého kovu.
Spätné čistenie pre zváranie rúr a rúr
Pri zváraní TIG rúr alebo rúr z nehrdzavejúcej ocele je vnútorný povrch koreňa zvaru počas procesu zvárania vystavený atmosférickému kyslíku. To spôsobuje jav nazývaný "cukrovanie" - drsný, zrnitý oxidovaný povrch na koreni zvaru, ktorý výrazne znižuje odolnosť proti korózii a mechanickú pevnosť. Spätné preplachovanie argónovým plynom (pretekajúcim vnútrom rúrky počas zvárania, aby sa vytlačil kyslík) je nevyhnutné pre akúkoľvek aplikáciu rúr z nehrdzavejúcej ocele, kde záleží na kvalite koreňa. Voľne zastrčte oba konce a cez jeden koniec nechajte prúdiť argón pri nízkom tlaku, aby sa zachovalo pozitívne preplachovanie celého zvaru.
MIG Welding (GMAW) Nehrdzavejúca oceľ
Zváranie MIG je praktickou možnosťou pre nehrdzavejúcu oceľ, kde rýchlosť výroby záleží viac ako na estetike zvaru, alebo kde nie je k dispozícii zariadenie TIG. Proces využíva kontinuálne privádzanú elektródu z nehrdzavejúcej ocele s ochranným plynom na ochranu zvarového kúpeľa. Správnym ochranným plynom na zváranie nehrdzavejúcej ocele metódou MIG je čistý argón alebo zmes argónu a hélia – nie zmesi argónu a CO2 používané na zváranie MIG mäkkej ocele, pretože CO2 podporuje zachytávanie uhlíka a oxidáciu v nehrdzavejúcej oceli. Nastavte prietok ochranného plynu medzi 14 a 16 litrami za minútu (približne 30 CFH). Použite nerezový drôt zodpovedajúci kvalite základného kovu a zvážte striedavé zváracie sekvencie, aby ste minimalizovali tepelné skreslenie.

Oxy-acetylénové zváranie nehrdzavejúcej ocele
Plynové zváranie nehrdzavejúcej ocele kyslíko-acetylénom je technicky možné, ale podstatne náročnejšie ako zváranie TIG a vo všeobecnosti sa neodporúča pre výrobné alebo konštrukčné aplikácie. Proces vyžaduje špecializované zváracie tavidlo z nehrdzavejúcej ocele - zvyčajne suchý prášok zmiešaný na pastu s izopropylalkoholom a aplikovaný na prednú aj zadnú časť spoja, ako aj na plniacu tyč. Toto tavidlo zabraňuje oxidácii chrómu počas zvárania.
Nastavenie plameňa je kritické: uprednostňuje sa neutrálny plameň s miernym prebytkom acetylénu (mierne redukujúci plameň). Oxidačný plameň vypáli chróm z ocele, čím sa zničí jej odolnosť proti korózii. Nadmerný nauhličovací plameň pridáva nežiaduci uhlík do zvaru. Zvyšky taviva po zváraní sú pri plnom zahriatí tvrdé a podobné sklu – pred uvedením spoja do prevádzky sa musia mechanicky odstrániť (drôtenou kefou, otryskaním guľôčkami). Tavivo, ktoré nedosiahlo plnú teplotu, sa dá ľahšie zotrieť.
V triedach ako 304 môže nadmerné teplo (medzi 500 °C a 800 °C) spôsobiť tvorbu karbidu chrómu na hraniciach zŕn – stav známy ako precipitácia karbidov, ktorá časom vedie k medzikryštalickej korózii. Nízkouhlíkové druhy (304L, 316L) sú odolnejšie voči tomuto problému pri zváraní metódami s vyšším tepelným príkonom.
Dôležité prípravné kroky na zváranie nehrdzavejúcej ocele
Bez ohľadu na zvolený proces zvárania, príprava povrchu a kontrola kontaminácie sú pri práci s nehrdzavejúcou oceľou nesporné.
- Odstráňte železnú kontamináciu: Akékoľvek železné alebo oceľové častice na nerezovom povrchu – z drôtených kief používaných na uhlíkovej oceli, brúsnych kotúčov alebo kovového prachu – sa zapustia do nerezu a spôsobia hrdzavé škvrny. Používajte špeciálne kefy z nehrdzavejúcej ocele, brúsne kotúče a rezné kotúče, ktoré sa nikdy nedotkli uhlíkovej ocele.
- Dôkladne očistite všetky povrchy: Pred zváraním odstráňte olej, mastnotu a vodný kameň z oblasti spoja pomocou acetónu alebo špeciálneho odmasťovacieho prostriedku na nehrdzavejúcu oceľ. Dokonca aj odtlačky prstov môžu spôsobiť lokalizovanú kontamináciu.
- Zabezpečte nulové spoje: Nerezová oceľ je obzvlášť náchylná na prefúknutie, keď existujú medzery medzi spojovacími plochami. Podržte kĺb pri zdroji svetla – ak svetlo prechádza cezeň, uchytenie je príliš voľné.
- Bezpečne upnite a prilepte zvar: V dôsledku vysokej tepelnej rozťažnosti nehrdzavejúcej ocele sa môžu neupevnené obrobky počas zvárania výrazne zdeformovať. Striedajte spojovacie zvary a zvážte rozloženie postupnosti hlavných zvarov, aby sa teplo rovnomerne rozložilo.
- Regulácia interpass teploty: Medzi prechodmi nechajte zvarovú zónu vychladnúť. Trvalo vysoké interpass teploty zvyšujú riziko senzibilizácie (precipitácia karbidu chrómu) a deformácie.
Bezpečnosť pri používaní plynov z rezacieho horáka a zváraní nehrdzavejúcej ocele
Rezanie kyslíkom a zváranie nehrdzavejúcej ocele predstavujú špecifické bezpečnostné riziká, ktoré si vyžadujú priamu pozornosť.
Bezpečnosť plynovej fľaše a horáka
- acetylén cylinders must always be stored and used upright. If a cylinder has been tipped on its side, allow it to stand upright for at least one hour before use to allow the acetone to settle.
- Nikdy nevyťahujte acetylén rýchlosťou presahujúcou jednu sedminu kapacity valca za hodinu – ak tak urobíte, nasáva acetón do hadíc a horáka, čo spôsobuje poškodenie a potenciálne nebezpečenstvo.
- Nikdy nepoužívajte acetylén nad pracovným tlakom 15 psi – pri vyšších tlakoch sa stáva citlivým na nárazy a môže sa explozívne rozložiť.
- Propán is heavier than air and will accumulate in low areas (pits, floor-level depressions) if it leaks. Ensure adequate low-level ventilation when using propane or LPG fuel gases.
- Vždy používajte hadice, regulátory a koncovky určené pre konkrétny používaný palivový plyn. Propán v priebehu času chemicky degraduje materiály hadíc určených pre acetylén.
Nebezpečenstvo výparov pri zváraní nehrdzavejúcej ocele
Zváranie nehrdzavejúcej ocele vytvára výpary chrómu (VI) – známy ľudský karcinogén – spolu so zlúčeninami niklu a inými nebezpečnými kovovými výparmi. Tieto výpary sú nebezpečnejšie ako tie, ktoré vznikajú pri zváraní mäkkej ocele a vyžadujú aktívne kontrolné opatrenia. Miestne odsávacie vetranie (LEV) umiestnené v blízkosti oblúka alebo plameňa je povinné v akomkoľvek profesionálnom prostredí. Mali by ste nosiť osobné ochranné prostriedky vrátane zváračského respirátora s prívodom vzduchu alebo minimálne správne dimenzovaného respirátora s filtráciou výparov. Nespoliehajte sa len na všeobecné vetranie predajne. Expozičné limity pre šesťmocný chróm sú prísne regulované a vyžadujú si monitorovanie vo výrobných prostrediach, kde sa nehrdzavejúce zváranie pravidelne vykonáva.
Výber správneho procesu: Rezanie plynu a zhrnutie metódy zvárania
Pre rezanie ocele , výber palivového plynu závisí predovšetkým od dostupného rozpočtu, požadovanej rýchlosti rezania a konštrukcie horáka. Acetylén poskytuje najrýchlejšie časy prepichovania a najintenzívnejšie vnútorné teplo, vďaka čomu je ideálny pre presnú prácu, tenký materiál a situácie, kde záleží na čase nastavenia. Propán a propylén ponúkajú nižšie prevádzkové náklady a porovnateľnú rýchlosť rezania na hrubšom materiáli pri správnom nastavení injektorového horáka. Zemný plyn je ekonomickou voľbou pre veľkoobjemové priemyselné rezacie zariadenia s potrubným prívodom. Žiadny kyslíkovo-palivový plyn nie je účinný na rezanie nehrdzavejúcej ocele, hliníka alebo neželezných kovov – pre tieto materiály sa musí použiť plazmové alebo laserové rezanie.
Pre zváranie nehrdzavejúcej ocele TIG je preferovaný proces všade tam, kde sú prioritou vzhľad, odolnosť proti korózii a mechanická pevnosť. MIG zváranie je vhodné pre ťažšie úseky a výrobné práce, kde záleží na rýchlosti. Zváranie nehrdzavejúcej ocele kyslíkom a acetylénom je možné, ale náročné, vyžaduje si správnu aplikáciu taviva, presné nastavenie plameňa a odstránenie taviva po zváraní – je vhodnejšie pre situácie opráv v teréne, kde nie je k dispozícii elektrické zváracie zariadenie. Bez ohľadu na použitý proces, kontrola kontaminácie, správny výber plniva a tepelný manažment sú tri faktory, ktoré určujú, či zvar z nehrdzavejúcej ocele dlhodobo funguje tak, ako bolo zamýšľané.