Čo sú tipy na rezanie kyslíkom a prečo na nich záleží
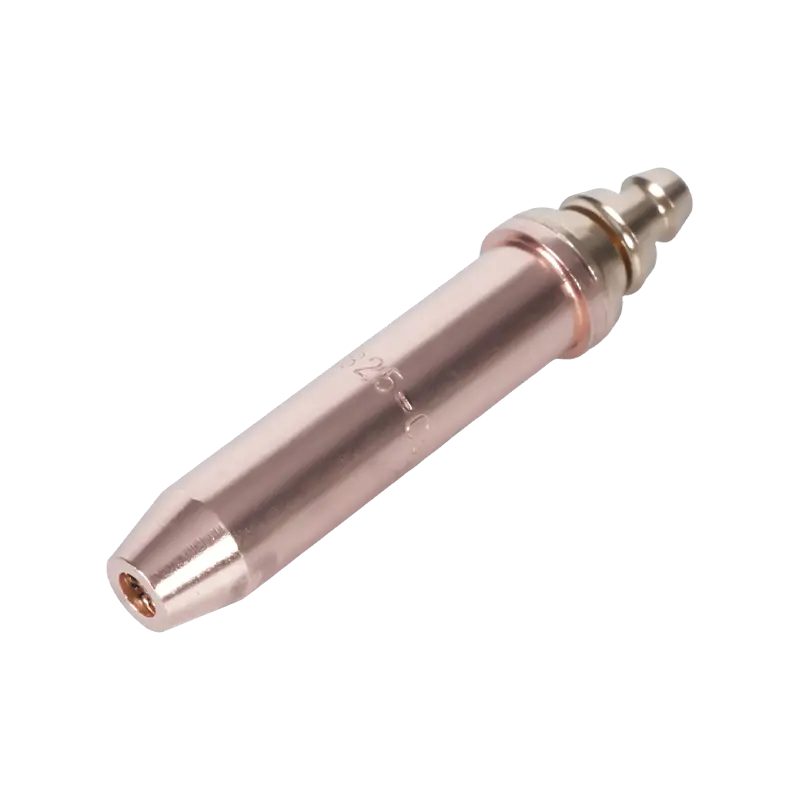
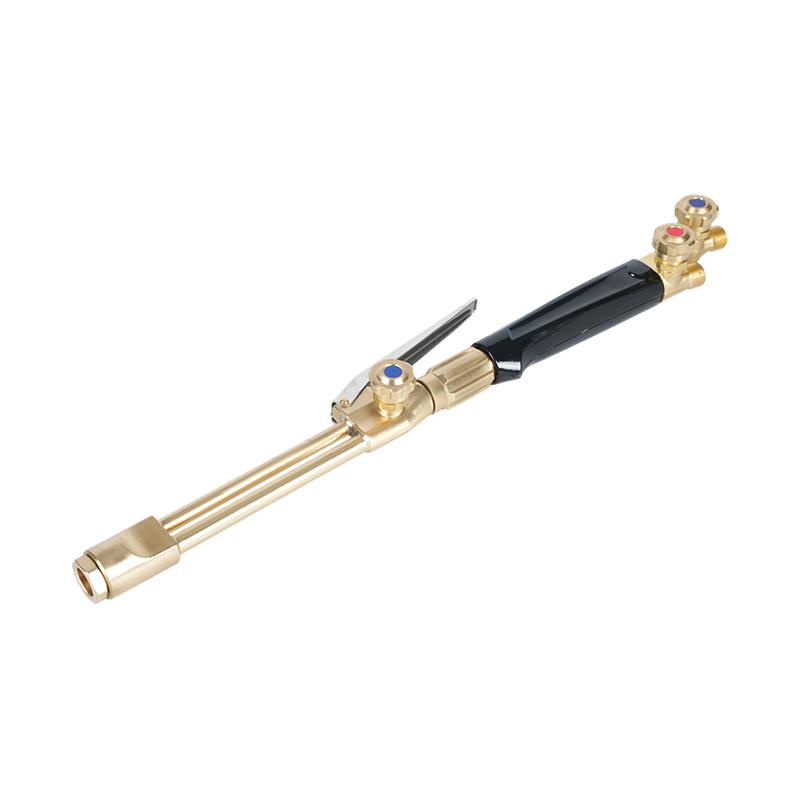
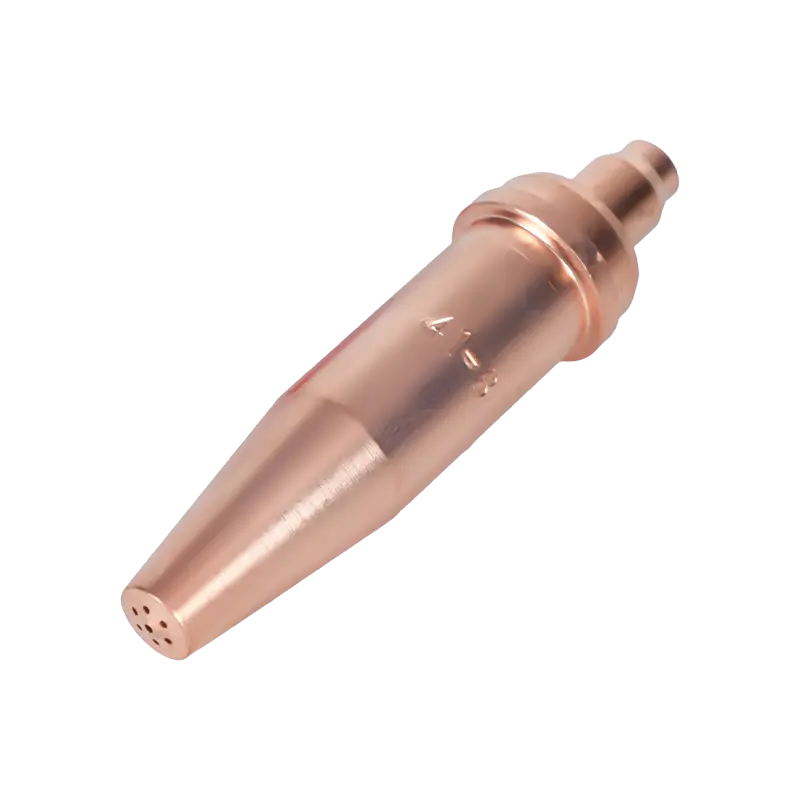
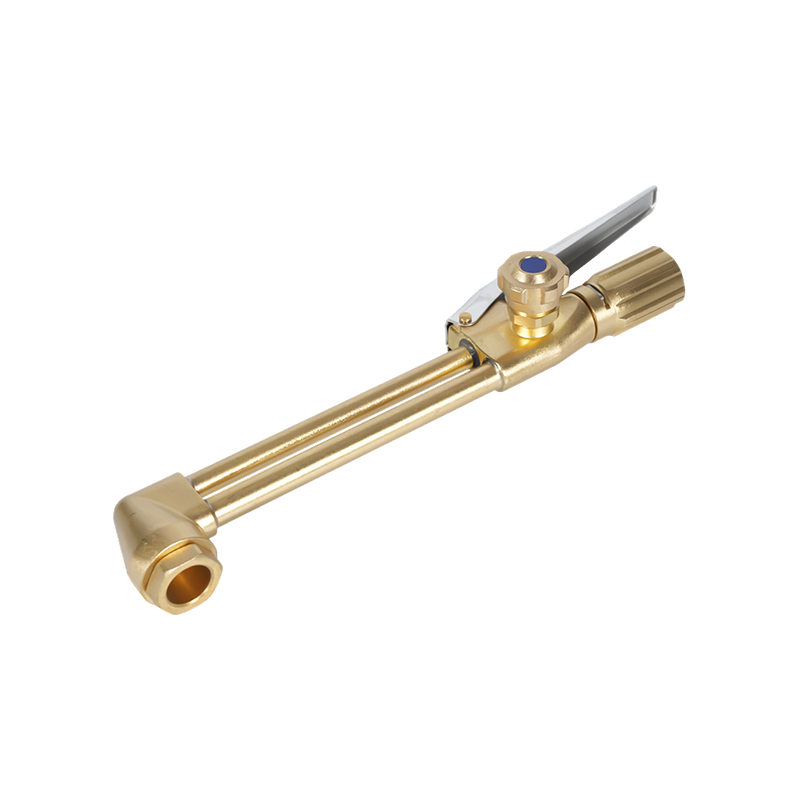
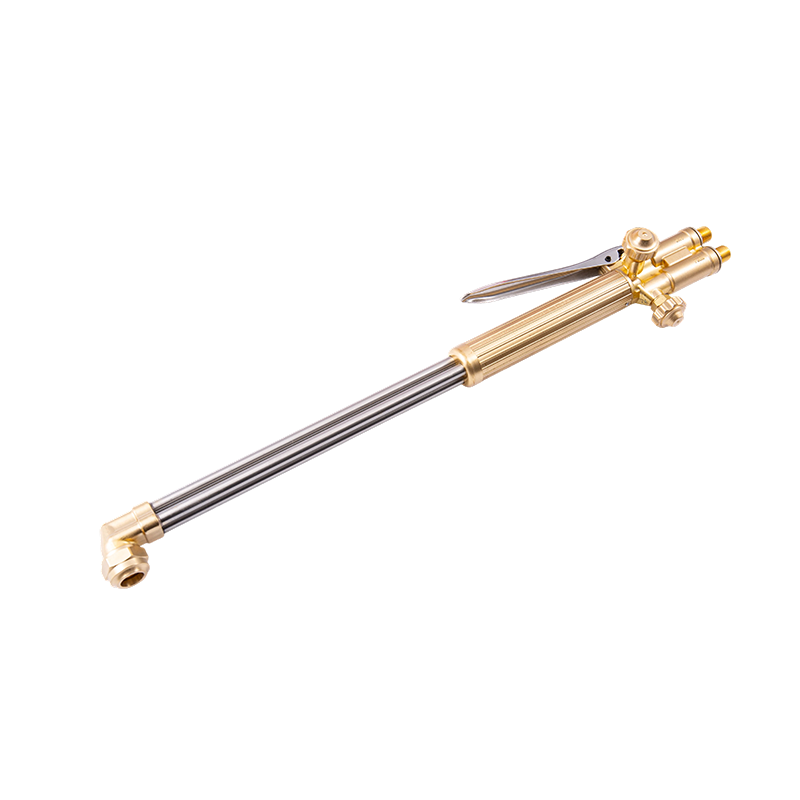
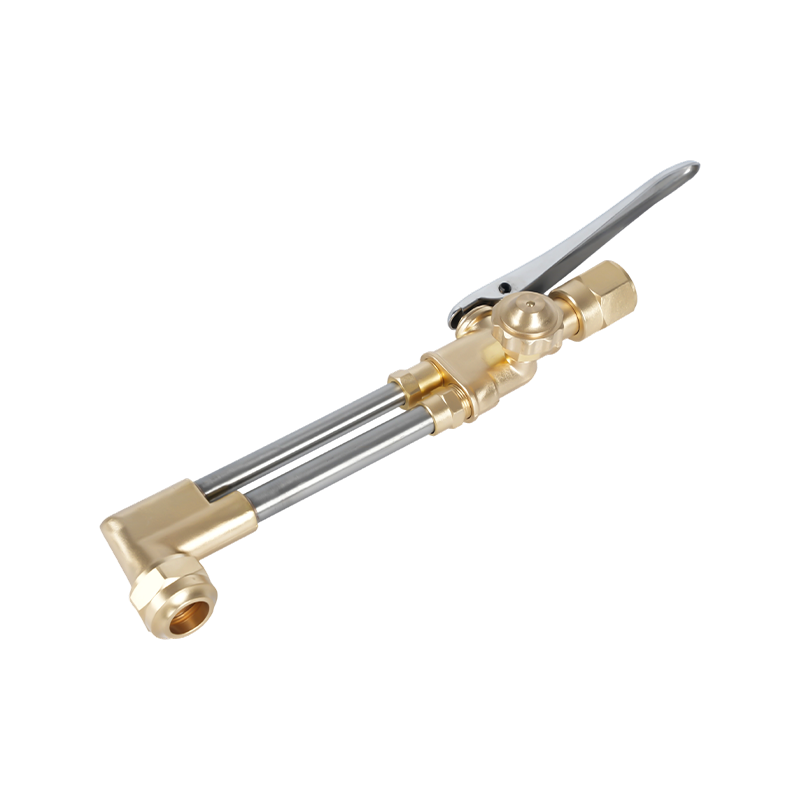
Oxy rezanie hroty – tiež označované ako hroty alebo dýzy kyslíkovo-palivových horákov – sú presné komponenty na obchodnej časti horáka na rezanie na kyslík a palivo. Riadia prívod predhrievacieho plameňa aj vysokotlakového rezacieho kyslíkového prúdu a ich výber priamo určuje kvalitu rezu, rýchlosť rezania, spotrebu plynu a bezpečnosť obsluhy. Výber nesprávneho hrotu pre danú aplikáciu je jednou z najčastejších príčin nízkej kvality rezu, nadmernej trosky, deformácie kovu a predčasného opotrebovania zariadenia.
Kyslíkovo-palivové rezanie zostáva celosvetovo najpoužívanejšou metódou tepelného rezania, a to napriek rastúcemu zavádzaniu plazmových a laserových procesov pre určité aplikácie. Zariadenie je prenosné, nákladovo efektívne a je schopné rezať mäkkú oceľ od hrúbky približne 3 mm (1/8 palca) do 300 mm (12 palcov) – rozsah, ktorému sa žiadna plazmová rezačka v štandardnej cenovej kategórii nevyrovná. Vstupné náklady na kompletné nastavenie na kyslík a palivo sú skromné, zvyčajne medzi 250 a 350 USD za špičkové ručné zariadenia a nie je potrebné žiadne elektrické pripojenie, čo umožňuje vykonávať prácu na miestach, kde nie je k dispozícii napájanie.
Hroty sú vyrábané z pevnej medi (jednodielna konštrukcia) alebo ako dvojdielne hybridné s mosadzným vnútorným dielom a medeným vonkajším puzdrom. Jednodielne špičky sú štandardné pre zostavy kyslík-acetylén, zatiaľ čo dvojdielne špičky sa zvyčajne používajú s alternatívnymi palivovými plynmi, ako je propán, zemný plyn a propylén. Každý palivový plyn horí pri rôznych teplotách a s rôznymi charakteristikami plameňa, čo si vyžaduje hroty špeciálne navrhnuté pre tento plyn, aby sa optimalizoval pomer dodávky kyslíka a paliva.
Štyri kľúčové faktory pre výber správnej špičky na rezanie kyslíkom
Výber správneho rezacieho hrotu s kyslíkom vyžaduje vyhodnotenie štyroch základných premenných. Dosiahnutie niektorého z týchto nesprávnych kompromisov znižuje kvalitu alebo bezpečnosť:
1. Kompatibilita horáka a typ sedadla
Pred akýmkoľvek ďalším zvažovaním musí byť špička kompatibilná s konkrétnym použitým modelom horáka. Sedadlá hrotu – tesniaca plocha, kde sa hrot pripája k telu horáka – sa výrazne líšia medzi výrobcami a dokonca aj medzi modelmi od rovnakého výrobcu. Použitie nekompatibilného hrotu vytvára nebezpečný stav: horľavý plyn môže unikať na spoji, čím vzniká nebezpečenstvo požiaru a výbuchu. Pred zakúpením náhradných špičiek vždy identifikujte výrobcu horáka a číslo modelu a overte si kompatibilitu podľa tabuľky špičiek výrobcu alebo príručky k zariadeniu.
2. Hrúbka kovu
Stredový otvor reznej špičky – otvor, cez ktorý vystupuje vysokotlakový rezací kyslík – má špecifickú veľkosť, aby dodával správny objem a rýchlosť kyslíka pre definovaný rozsah hrúbky. Keď sa hrúbka dosky zväčšuje, priemer otvoru sa musí zväčšovať, aby sa udržal adekvátny prúd rezného kyslíka na väčšiu vzdialenosť od dýzy po čelo rezu. Použitie poddimenzovaného hrotu na hrubom materiáli má za následok neúplnú penetráciu a hrubý, ťahavý rez. Použitie príliš veľkého hrotu na tenký materiál plytvá kyslíkom, zväčšuje šírku zárezu a spôsobuje nadmerné predhrievanie, ktoré môže deformovať obrobok.
Nižšie uvedená tabuľka poskytuje všeobecný odkaz na výber acetylénového rezného hrotu podľa hrúbky kovu:
| Hrúbka kovu | Veľkosť hrotu (všeobecné) | Tlak kyslíka (psi) | Tlak palivového plynu (psi) | Rýchlosť rezania (ipm) |
|---|---|---|---|---|
| 1/8" – 3/16" (3 – 5 mm) | 00 | 20 | 10 | 26.–31 |
| 1/4" – 3/8" (6 – 10 mm) | 0 | 30-35 | 10 | 20-22 |
| 1/2" – 5/8" (13 – 16 mm) | 1 | 35–40 | 10 | 17-19 |
| 3/4" – 1" (19 – 25 mm) | 2 | 36–41 | 10 | 14-16 |
| 1-1/2" – 2" (38 – 51 mm) | 3 | 42–47 | 10 | 10-12 |
| 2-1/2" – 4" (64 – 102 mm) | 4 | 38–75 | 10 | 6–10 |
3. Typ palivového plynu
Rôzne palivové plyny vyžadujú rôzne konštrukcie špičiek, pretože ich charakteristiky spaľovania – teplota plameňa, rýchlosť uvoľňovania tepla a pomer kyslíka k palivu – sa výrazne líšia. Acetylén vytvára najhorúcejší plameň zo všetkých bežných vykurovacích plynov, horí pri teplote medzi 5 600 °F a 5 800 ° F, a poskytuje najkratšie časy predhrievania na rezanie a drážkovanie. Je to však najdrahšia možnosť paliva a nikdy sa nesmie používať pri tlakoch presahujúcich 15 psi, pretože nad touto hranicou sa stáva nestabilným. Propán a zemný plyn horia pri nižších teplotách (približne 4 250 °F pre propán) a vyžadujú dlhší čas predohrevu, ale sú podstatne cenovo výhodnejšie pre veľkoobjemové vykurovanie a veľkoplošné ohrievacie operácie. Špičky navrhnuté pre alternatívne palivové plyny majú dodatočné predhrievacie otvory na kompenzáciu nižšej teploty plameňa.
4. Typ otvoru: Valcový vs. Divergentný
Geometria rezného kyslíkového otvoru – centrálny kanál, cez ktorý prechádza vysokotlakový kyslík – má veľký vplyv na rezný výkon pre hrubšie materiály. Hroty s valcovým otvorom sú štandardom pre ručné rezanie a strojové rezanie tenších materiálov (1/8 až 3/8 palca) a fungujú optimálne pri približne 40 psi na vstupe horáka. Divergentné vŕtacie hroty, ktoré sa rozširujú smerom von smerom k výstupu, udržujú kvalitnejší prúd nadzvukového kyslíka vo väčšej vzdialenosti od dýzy – čo z nich robí preferovanú voľbu pre dosky hrubšie ako 3/8 palca. Hroty s divergentným otvorom pracujú pri vyšších tlakoch, zvyčajne 75 až 100 psi, ale poskytujú rýchlejšie rezné rýchlosti a nižšiu spotrebu kyslíka na stopu rezu v porovnaní s hrotmi s valcovým otvorom s ekvivalentnou hrúbkou.
Údržba rezacieho hrotu a bežné problémy
Špička v zlom stave je jednou z najčastejších príčin frustrujúcich problémov s kvalitou rezu, aj keď sú všetky ostatné parametre správne nastavené. Pravidelná kontrola a čistenie hrotov je nevyhnutné pre konzistentný výkon.
Čistenie hrotu by sa malo vykonať pomocou vhodného čističa hrotov – sady veľkých drôtených pilníkov zodpovedajúcich priemerom otvoru. Jednodielne hroty vyžadujú iný čistič ako dvojdielne hroty. Proces čistenia zahŕňa jemné prechádzanie pilníkom vhodnej veľkosti cez každý otvor, aby sa odstránili usadeniny uhlíka a rozstreky bez zväčšenia otvoru. Prílišné čistenie alebo používanie príliš veľkého pilníka poškodzuje geometriu otvoru a trvalo znižuje výkon hrotu.
Bežné problémy s kvalitou rezu a ich pravdepodobné príčiny súvisiace s hrotmi zahŕňajú nasledujúce. Zaoblená horná hrana rezu je spôsobená nadmerným predhriatím – zvyčajne nadmernou špičkou alebo nadmerným tlakom palivového plynu. Ťahacie čiary, ktoré sa na rezanej ploche nakláňajú dozadu, naznačujú nedostatočný tlak rezného kyslíka alebo hrot, ktorý je príliš malý pre hrúbku materiálu. Hrubá, nerovnomerná plocha rezu s nadmernou priľnavosťou trosky poukazuje na znečistený alebo poškodený otvor hrotu, nesprávnu rýchlosť pohybu alebo kontaminovaný prívod kyslíka. Keď sa objavia tieto príznaky, pred úpravou tlaku plynu skontrolujte a vyčistite hrot, pretože úpravy tlaku nedokážu kompenzovať fyzické poškodenie hrotu.
Stick Welding vs MIG: Pochopenie základných rozdielov
Zváranie tyčou – formálne známe ako zváranie v ochrannej atmosfére kovov (SMAW – Shielded Metal Arc Welding) – a zváranie MIG (zváranie kovov v inertnom plyne, tiež nazývané Gas Metal Arc Welding alebo GMAW) sú dva najpoužívanejšie procesy oblúkového zvárania na celom svete. Obidva vytvárajú zvar vytvorením elektrického oblúka, ktorý roztaví spotrebnú elektródu a základný kov za vzniku taveného spoja. Ale spôsob, akým to každý proces dosahuje, a podmienky, za ktorých každý vyniká, sa podstatne líšia.
Pri zváraní tyčou je obalená elektróda - "tyč" - upnutá v držiaku elektródy a pripojená k zdroju energie. Keď oblúk horí, povlak taviva na elektróde sa spáli, aby sa vytvoril ochranný plyn, ktorý chráni roztavený zvarový kúpeľ pred atmosférickou kontamináciou a súčasne vytvára vrstvu trosky na chladiacom zvare. Pri zváraní MIG sa elektróda z plného drôtu privádza automaticky a nepretržite z cievky cez zváraciu pištoľ, zatiaľ čo samostatná nádrž s ochranným plynom – zvyčajne argónom, CO₂ alebo zmesou argónu a CO₂ – sa dodáva cez trysku pištole na ochranu zvarového kúpeľa. Nepoužíva sa žiadny povlak taviva a nevzniká žiadna troska.
Základný praktický rozdiel je tento: zváranie tyčou je prenosnejšie, tolerantnejšie voči náročným povrchom a vonkajším podmienkam a má nižšie počiatočné náklady; MIG zváranie je rýchlejšie, čistejšie a vytvára kvalitnejšie zvary v kontrolovanom prostredí. Ani jeden proces nie je univerzálne lepší – správna voľba závisí výlučne od aplikácie.
Zváranie tyčou vs MIG: priame porovnanie
| Kategória | Zváranie tyčou (SMAW) | Zváranie MIG (GMAW) |
|---|---|---|
| Náklady na vybavenie | Nižšia — jednoduché nastavenie, menej komponentov | Vyššie — je potrebný podávač drôtu, plynová nádrž, regulátor |
| Krivka učenia | Jednoduché spustenie, ťažšie zvládnutie (manažment dĺžky oblúka) | Najjednoduchší oblúkový proces na učenie; dôsledné podávanie drôtu pomáha začiatočníkom |
| Rýchlosť zvárania | Pomalšie – elektróda sa musí často vymieňať | Rýchlejšie — nepretržité podávanie drôtu, minimálne prestoje |
| Čistota zvaru | Troska a rozstrek vyžadujú po zváraní sekanie a brúsenie | Minimálna troska; po zváraní nie je potrebné žiadne čistenie |
| Vonkajšie použitie | Vynikajúce — samotieniace, neovplyvnené vetrom | Zlé vonku – vietor narúša pokrytie ochranným plynom |
| Vyžaduje sa príprava povrchu | Minimálne – môže zvárať cez hrdzu, lakovať a frézovať okuje | Vysoká – čistý, holý kov potrebný na dosiahnutie kvalitných výsledkov |
| Hrúbka kovu Range | Najlepšie na 1/8" a hrubšie; nie je vhodné na tenké plechy | Pracuje s materiálom tenkým ako 26-gauge až po hrubý plech |
| Prenosnosť | Vysoko prenosný – kompaktný, nevyžaduje sa žiadna nádrž na plyn | Menej prenosné – plynová fľaša a podávač drôtu zvyšujú objem |
| Najlepšie aplikácie | Konštrukčná oceľ, opravy v teréne, potrubia, ťažké zariadenia | Automobilový priemysel, výrobné dielne, výrobné prostredie |
Kde každý proces vyhráva: Aplikačné scenáre v reálnom svete
Zváranie tyčou: Voľba pre vonkajšie, ťažké a údržbárske práce
Samoochranná elektróda pre zváranie pomocou tyčového zvárania znamená, že vietor a prievan neohrozujú kvalitu zvaru – rozhodujúca výhoda na staveniskách, vonkajších potrubiach a pri opravách v poľnohospodárstve. Tento proces zvláda hrdzavé, lakované alebo frézované povrchy oveľa lepšie ako MIG, čím sa výrazne znižuje čas strávený prípravou povrchu pred začiatkom zvárania. Pre prácu s konštrukčnou oceľou, opravy ťažkých zariadení a zváranie potrubí zostáva zváranie tyčou profesionálnym štandardom v mnohých priemyselných odvetviach. Hlboký prienik oblúka dosiahnuteľný zváraním tyčou ho robí obzvlášť účinným na hrubších profiloch ocele a liatiny. Prenosnosť zariadenia je ďalšou veľkou výhodou: tyčovú zváračku je možné prenášať na vzdialené pracovisko bez potreby samostatnej plynovej fľaše, čo z nej robí jedinú praktickú voľbu pre skutočne vzdialené opravy v teréne.
MIG zváranie: Voľba pre rýchlosť, čistotu a tenké materiály
V kontrolovanej dielni alebo výrobnom prostredí je zváranie MIG takmer vždy produktívnejšou voľbou. Nepretržité podávanie drôtu eliminuje potrebu zastavovania a výmeny elektród každých pár palcov, čím sa dramaticky zvyšuje čas strávený skutočným kladením zvarovej húsenice oproti prestojom potrebným pri zváraní tyčou. MIG vytvára zvary s minimálnym rozstrekom a bez trosky, čo znamená, že hotové diely nevyžadujú pred prechodom do ďalšej výrobnej fázy len malé alebo žiadne brúsenie alebo čistenie. Pre automobilovú výrobu, spracovanie plechov a výrobu nábytku – aplikácie, kde záleží na vzhľade zvaru a schopnosti tenkých materiálov – je MIG trvalo preferovanou metódou. Je tiež všeobecne považovaný za najjednoduchší proces oblúkového zvárania pre začiatočníkov, pretože automatický posuv drôtu udržuje konzistentnejší oblúk ako ručne ovládaná dĺžka elektródy potrebná pri zváraní tyčou.
Kedy použiť oboje
Profesionálni zvárači a dielne často udržiavajú oba procesy. Bežný pracovný postup zahŕňa použitie MIG pre veľkoobjemové výrobné série štandardných komponentov v dielni a prechod na stick pri opravách v teréne, štrukturálnych prácach na existujúcich konštrukciách alebo pri akejkoľvek práci, kde je dodávka ochranného plynu nepraktická. Najúčinnejším prístupom k obstarávaniu a školeniu zvárania je zaobchádzať s tyčou a MIG ako s doplnkovými nástrojmi a nie s konkurenčnými alternatívami — každý z nich pokrýva obmedzenia toho druhého a spolu rieši prakticky celé spektrum požiadaviek na spájanie kovov.
Úvahy o nákladoch: Počiatočná investícia vs. dlhodobá efektívnosť
Zváranie tyčou neustále vyhráva na počiatočných nákladoch. Základná tyčová zváračka vhodná na náročnú prácu je k dispozícii za podstatne menej ako ekvivalentné nastavenie MIG, ktoré si vyžaduje nielen samotnú zváračku, ale aj mechanizmus podávača drôtu, fľašu s ochranným plynom, regulátor a zásobu cievok s drôtom. Pre príležitostné amatérske použitie, malé opravy alebo operácie s obmedzeným rozpočtom je spodná bariéra zvárania tyčou skutočnou výhodou.
V prípade veľkoobjemových výrobných prostredí sa obraz nákladov posúva. Vyššie cestovné rýchlosti zvárania MIG, kratší pracovný čas na zvar a minimálne náklady na čistenie po zváraní môžu relatívne rýchlo kompenzovať vyššie počiatočné investície do zariadenia. Nepretržité podávanie drôtu tiež znamená, že operátor MIG strávi viac času zváraním a menej času premiestňovaním, výmenou elektród a čistením trosky – čo sa priamo premieta do vyššej produktivity za hodinu. Pre priemyselných nákupcov a dodávateľov zvárania, ktorí prijímajú veľké výrobné zákazky, dlhodobá nákladová efektívnosť zvárania MIG často odôvodňuje vyššie počiatočné kapitálové požiadavky.
Náklady na spotrebný materiál majú podobný vzorec. Tyčinkové elektródy sú lacné jednotlivo, ale spotrebúvajú sa rýchlosťou, ktorá zahŕňa čas, ktorý nie je potrebný na zváranie, strávený ich výmenou. MIG drôt a ochranný plyn predstavujú vyššie opakujúce sa náklady na jednotku, ale náklady na palec zvaru v prostredí s vysokou produkciou sú často konkurencieschopné, keď sa zohľadní efektivita práce. Rozhodnutie medzi tyčou a MIG by malo vždy zohľadňovať celkové náklady na vlastníctvo – vybavenie, spotrebný materiál, prácu a čas čistenia – a nie samotnú kúpnu cenu.