Výrobca, ktorý sa pripravuje na rezanie 25 mm oceľového plechu, má praktickú otázku: ako horúci je acetylénový horák? Užitočná odpoveď je asi 3 150 až 3 330 °C (5 700 až 6 030 °F), keď acetylén horí s kyslíkom v správne nastavenom horáku. To je maximálna teplota plameňa, nie teplota kovu alebo priemerná teplota celého plameňa. Najhorúcejšia oblasť je malá zóna tesne pred jasným vnútorným kužeľom.
Acetylén spaľovaný na vzduchu je oveľa chladnejší, približne 2 400 až 2 500 °C. Ten je stále dostatočne horúci na spájkovanie a malé ohrievacie práce, ale nie je to plameň používaný na seriózne rezanie ocele. Po pridaní kyslíka sa teplota plameňa prudko zvýši a horák môže rýchlo rezať, zvárať, spájkovať alebo zohrievať kov. Číslo sa mení s pomerom plynu, veľkosťou hrotu, čistotou kyslíka a prevádzkovým tlakom, takže každú jednotlivú hodnotu berte ako pracovný rozsah a nie ako laboratórnu konštantu.
Krátka odpoveď: Aký horúci je acetylénový horák?
V neutrálnom kyslíkovo-acetylénovom plameni sa maximálna teplota bežne uvádza ako 3 150 °C. Iné spoľahlivé referencie uvádzajú vrchol bližšie k 3 300 °C. Rozdiel pochádza z metódy merania, čistoty kyslíka, dizajnu hrotu a presného bodu, kde sa meria teplota. Pre plánovanie obchodu je praktický a poctivý rozsah 3 150 až 3 330 °C.
Plameň má dve hlavné zóny. Vnútorný kužeľ je miesto, kde acetylén a kyslík začínajú reagovať. Vonkajšia obálka je miesto, kde zostávajúce plyny horia s okolitým vzduchom. Najvyššia teplota nie je na špičke úst a nie v dlhom vonkajšom perí. Nachádza sa hneď za vnútorným kužeľom, kde je primárne spaľovanie najkompletnejšie. To je dôvod, prečo zvárač nastavuje plameň podľa oka: dĺžka a tvar vnútorného kužeľa prezrádza viac o koncentrácii tepla ako samotný údaj na meradle.
Prečo plameň kyslíka a acetylénu dosahuje takú vysokú teplotu
Acetylén je C2H2, kompaktný uhľovodík s vysokým spaľovacím teplom. Keď reaguje s čistým kyslíkom, primárna reakcia uvoľňuje veľké množstvo energie vo veľmi malom objeme. Plameň má tiež vysokú rýchlosť plameňa, takže reakcia zostáva stabilná na špičke a vytvára koncentrovaný zdroj tepla.
Propán, zemný plyn a plyn MAPP môžu všetky rezať oceľ, keď sú spárované s kyslíkom, ale teploty ich plameňa sú nižšie. Nižšia teplota nie je automaticky nevýhodou. Propán je často lacnejší a bezpečnejší na skladovanie a vytvára širší tepelný vzor, ktorý môže byť užitočný na vykurovanie. Pre rýchle predhrievanie, úzky zárez a vysokoteplotné zváranie alebo tvrdé spájkovanie zostáva acetylén referenčným palivovým plynom.
Porovnanie teplôt plameňa pre bežné palivové plyny
| Palivový plyn s kyslíkom | Typická maximálna teplota plameňa | Praktická poznámka |
|---|---|---|
| acetylén | 3 150 – 3 330 °C (5 700 – 6 030 °F) | Najvyššia teplota; rýchly predohrev a koncentrovaný plameň |
| Propán | 2 800 – 2 900 °C (5 070 – 5 250 °F) | Nižšia teplota; dobré na zahrievanie a pomalšie rezanie |
| MAPP | 2 900 – 3 000 °C (5 250 – 5 430 °F) | Stredný rozsah; často používané tam, kde je skladovanie acetylénu obmedzené |
| Zemný plyn | 2 700 – 2 800 °C (4 890 – 5 070 °F) | Najnižšia z tejto skupiny; vhodné tam, kde je k dispozícii potrubný plyn |
| acetylén in air | 2 400 – 2 500 °C (4 350 – 4 530 °F) | Nepoužíva sa na ťažké rezanie; malé zahrievanie a spájkovanie |
Na rezanie plameň nepotrebuje taviť oceľ. Je potrebné, aby sa malý bod dostal na teplotu vznietenia, približne 870 °C pre mäkkú oceľ, po ktorej prúd kyslíka spáli železo. Horúci plameň acetylénu dosiahne tento bod rýchlejšie a do dosky vloží menej tepla, čo pomáha kontrolovať skreslenie.
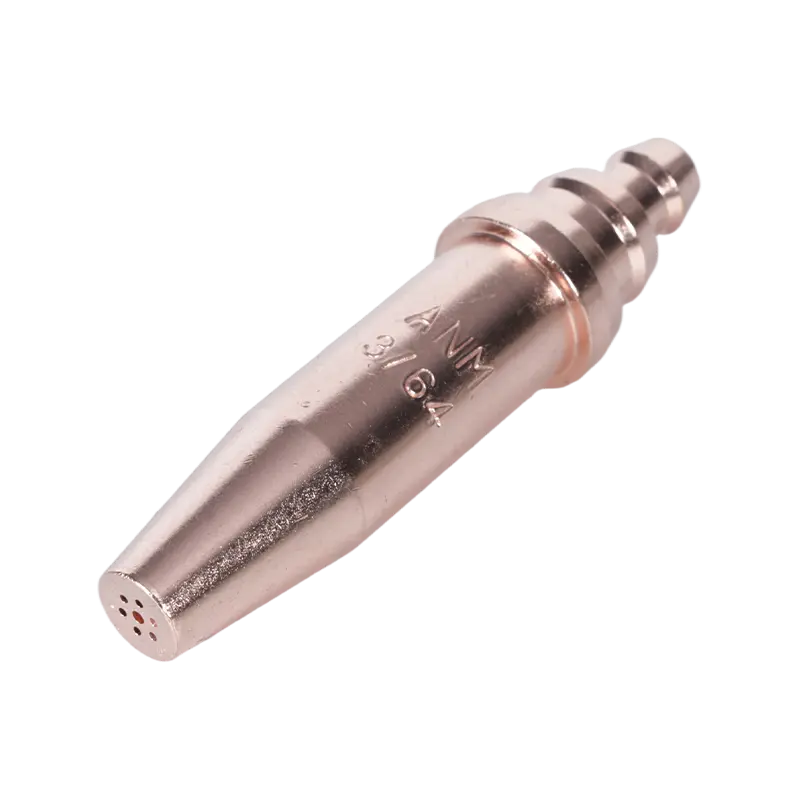
 Špička acetylénového rezacieho horáka série 1502 na rezanie kovov acetylén cutting tip for professional metalworking, positioned where preheat efficiency and flame control affect cut quality and distortion. Zobraziť produkt →
Čo mení skutočnú teplotu na špičke
O tom, či sa plameň bude správať ako nástroj s teplotou 3 150 °C alebo sklamaním 2 800 °C, rozhoduje niekoľko premenných. Sú to rovnaké premenné, ktoré rozhodujú o kvalite rezu, spotrebe plynu a bezpečnosti.
- Čistota kyslíka: 99,5% kyslík dáva ostrejší, teplejší plameň ako kyslík nižšej čistoty alebo kontaminovaný zdroj.
- Pomer plynu: Neutrálny plameň má číry, zaoblený vnútorný kužeľ. Oxidačný plameň je kratší a hlasnejší; karburizačný plameň má nadbytok acetylénu. Na väčšinu rezania sa používa iba neutrálny alebo mierne oxidačný plameň.
- Veľkosť a stav hrotu: Opotrebovaný, zväčšený alebo zablokovaný otvor mení rýchlosť plynu a tvar plameňa. Špička určená pre hrúbku dosky udržuje teplo koncentrované.
- Tlak a prietok regulátora: Príliš malý prietok vytvára jemný plameň. Príliš veľký prietok môže zdvihnúť plameň alebo odpadový plyn bez pridania užitočného tepla.
- Čistenie a rozstrek hrotu: Nečistoty, troska a olej narúšajú zmes plynov. Čisté hroty strihajú rýchlejšie a bezpečnejšie.
- Technika: Rýchlosť jazdy, odstup a čas predhrievania rozhodujú o tom, koľko tepla plameňa dosiahne kov.
Horák, ktorý je správne prispôsobený úlohe, poskytuje stabilný vnútorný kužeľ a stabilný rezací prúd kyslíka. Ak plameň pri stlačení reznej páky zmení tvar, nastavenie hrotu alebo tlaku je nesprávne a efektívne teplo pri reze klesne.
Aké horúce je dostatočne horúce na rezanie, zváranie a ohrev?
Rezanie
Pri rezaní kyslíkom a acetylénom plameň predhrieva oceľ na teplotu vznietenia, zvyčajne okolo 870 °C (1 600 °F) pre mäkkú oceľ. V tomto bode kyslíkový prúd reaguje so železom a vyfukuje roztavený oxid zo zárezu. Teplota plameňa 3 000 °C alebo viac poskytuje veľkú rezervu, takže rýchlosť rezania závisí viac od účinnosti predhrievania a prietoku kyslíka ako od teploty surového plameňa.
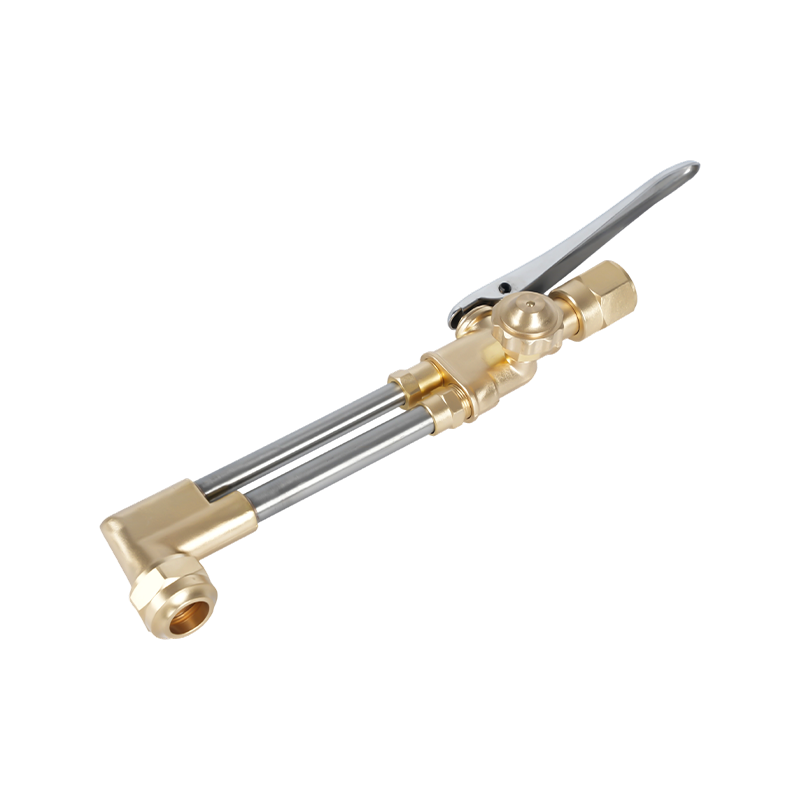
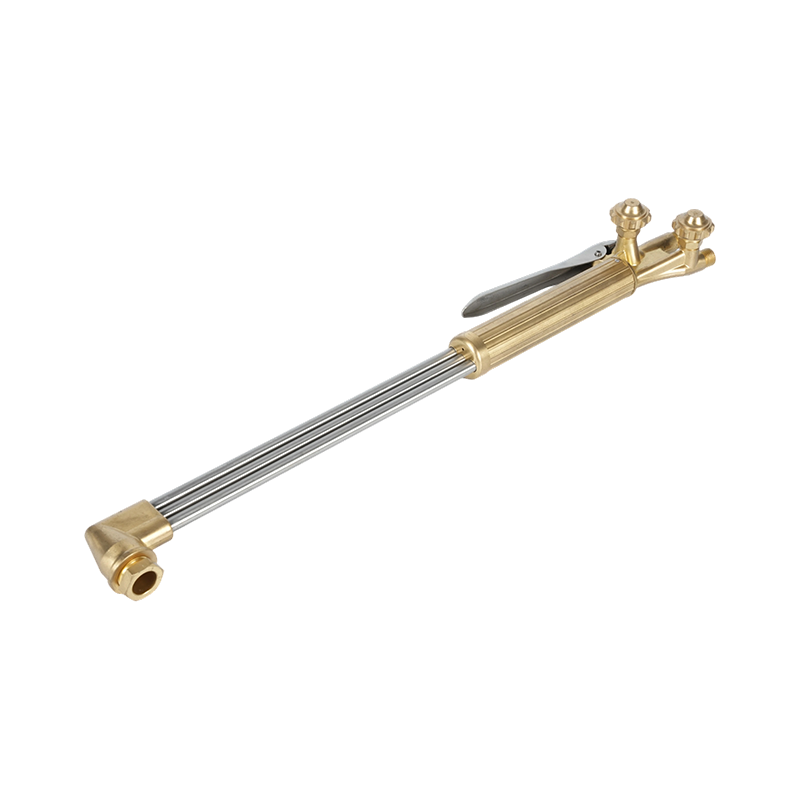
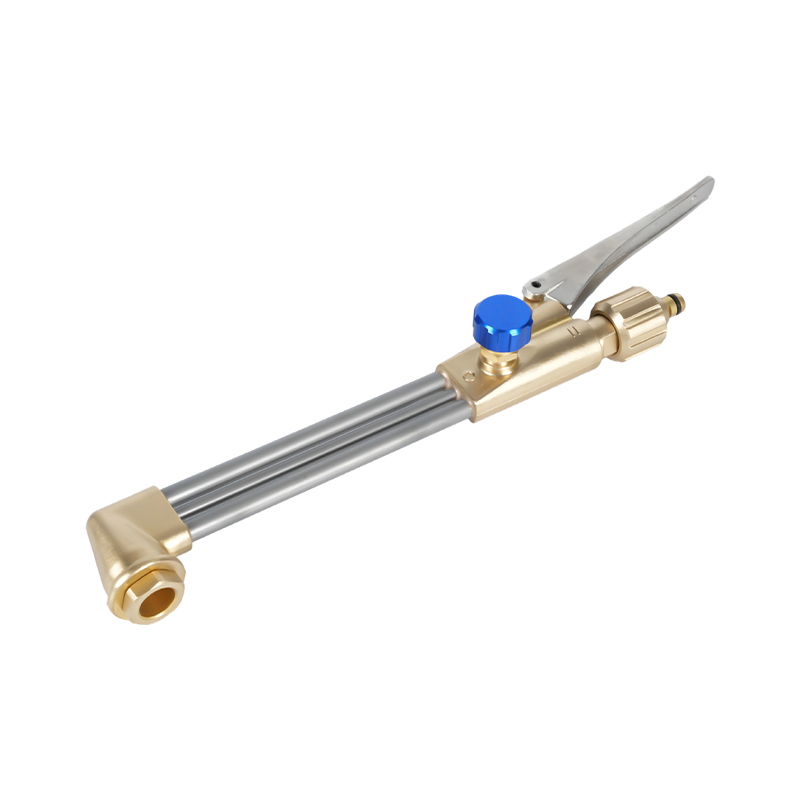
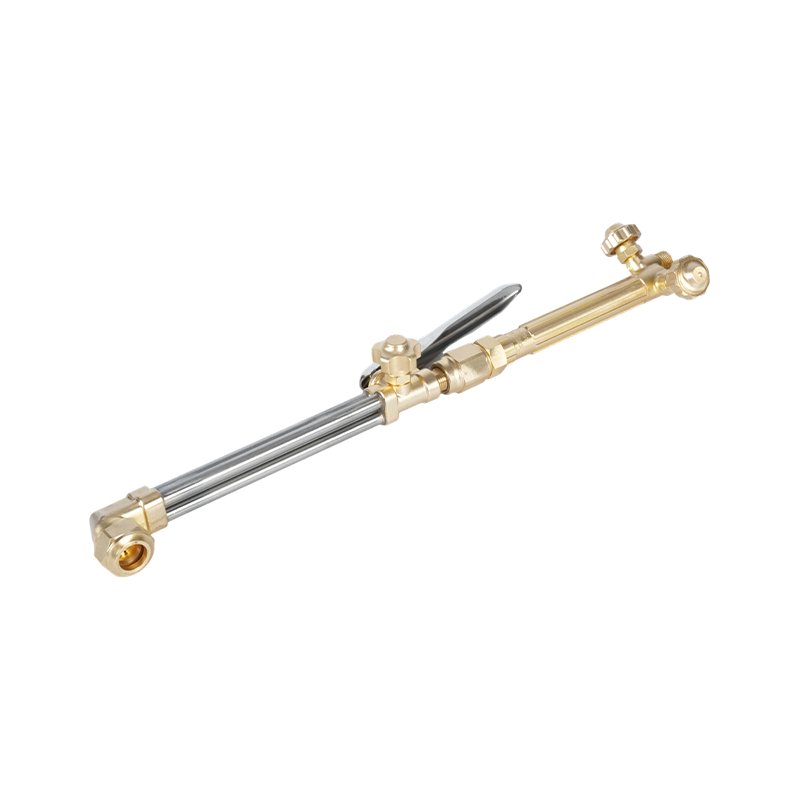
 E250 Heavy-Duty ručný acetylénový horák na profesionálne rezanie Odolný ručný horák na rezanie acetylénom alebo propánom s rukoväťou z nehrdzavejúcej ocele, ihlovými ventilmi a kapacitou až 250 mm. Zobraziť produkt →
Zváranie a tvrdé spájkovanie
Oceľ sa topí pri teplote približne 1 370 až 1 530 °C, v závislosti od zliatiny. Kyslíko-acetylénový plameň to ľahko prevyšuje, a preto dokáže zvárať oceľ, spájkovať zliatiny medi a spájkovať spoje striebrom. Rizikom je prehriatie. Plameň, ktorý je príliš horúci pre plnivo a základný kov, môže spáliť legujúce prvky, vytvoriť pórovitosť alebo zdeformovať tenké časti.
Kúrenie
Kúrenie jobs often need a softer, broader flame. A large heating tip or rosebud spreads heat over a wider area, but it still uses the same acetylene-oxygen chemistry. If the flame is set too oxidizing, the metal may scale heavily before it reaches temperature.
Bezpečnosť a možnosti vybavenia, ktoré ovplyvňujú teplotu
Problémom so skladovaním energie je aj teplota. Plameň horáka s teplotou nad 3 000 °C môže zapáliť blízke materiály, poškodiť hadice a premeniť malý spätný požiar na spätný záblesk. Poistka spätného vzplanutia, spätné ventily a správne nastavenie regulátora neznižujú teplotu plameňa, ale zabraňujú spätnému pohybu plameňa do hadice alebo fľaše.
Použite lapače spätného vzplanutia na vedenie kyslíka aj palivového plynu. Udržujte hadice mimo horúceho kovu a trosky. Skontrolujte tesnosť mydlovou vodou, nikdy nie plameňom. Vyčistite potrubia podľa postupu výrobcu horáka. Ak plameň počas práce praskne, škrípe alebo zmení farbu, vypnite baterku a pred pokračovaním zistite príčinu. Na týchto návykoch záleží viac ako na akomkoľvek jednotlivom teplotnom stupni.
 Acetylénový tlmič horáka série C588 Mosadzný tlmič spätného vzplanutia na zváranie a rezanie acetylénom, ktorý podporuje bezpečnú dodávku plynu a ochranu proti spätnému toku pri výrobe, konštrukcii a údržbe. Zobraziť produkt →
Podrobnejší kontrolný zoznam nájdete v tejto príručke bezpečnostné opatrenia pri používaní rezacieho horáka .
Praktické úvahy pri kúpe acetylénových horákov
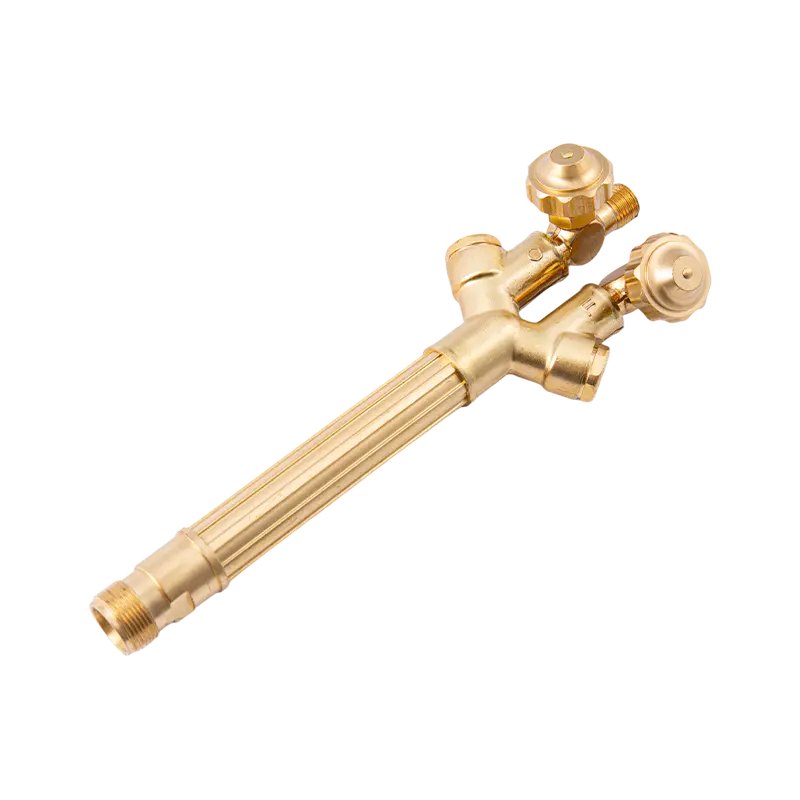
Pri porovnávaní acetylénových horákov a špičiek nenakupujte iba podľa uvedenej maximálnej teploty. Pozrite sa na servis plynu, výkon a spôsob opracovania špičky. Odolná rukoväť s mosadzným telom odoláva opakovanému zahrievaniu a odoláva opotrebeniu závitu lepšie ako ľahká rukoväť. Rezný hrot s čistým otvorom správnej veľkosti poskytuje stabilný plameň a úzku štrbinu.
Prispôsobte hrot hrúbke dosky a palivovému plynu. Acetylénové špičky nie sú zameniteľné s propánovými špičkami, pretože charakteristiky otvoru a prietoku sa líšia. Dôležité sú aj regionálne normy: americké, austrálske, britské a japonské pripojenia horákov používajú rôzne závity a uhly sedla. Ak vymieňate horák na existujúcom potrubí, pred objednaním potvrďte štýl pripojenia.
Pre výrobcov a veľkých spracovateľov je konzistentnosť problémom dodávateľského reťazca. Dodávateľ, ktorý si kuje vlastné rukoväte a strojové hroty vo vlastnej réžii, môže dodržiavať tolerancie otvoru a kvalitu zliatiny od dávky k dávke. Ak musí horák pasovať na existujúci výkres alebo plynový panel, pošlite dodávateľovi výkres, typ plynu a pracovný tlak ešte pred výrobou. Môžete kontaktujte výrobcu na potvrdenie kompatibility a dodacej lehoty.
Aby sme to zhrnuli: acetylénový horák s kyslíkom dosahuje v najteplejšom bode asi 3 150 až 3 330 °C a toto teplo sa koncentruje tesne za vnútorným kužeľom. Presné číslo vo vašom obchode závisí od čistoty kyslíka, pomeru plynu, stavu hrotu a nastavenia tlaku. Nastavte neutrálny plameň, použite správnu špičku a používajte bezpečnostné zariadenia ako súčasť systému regulácie teploty. Urobte to a plameň bude predvídateľne rezať, zvárať alebo zahrievať, než len horieť.