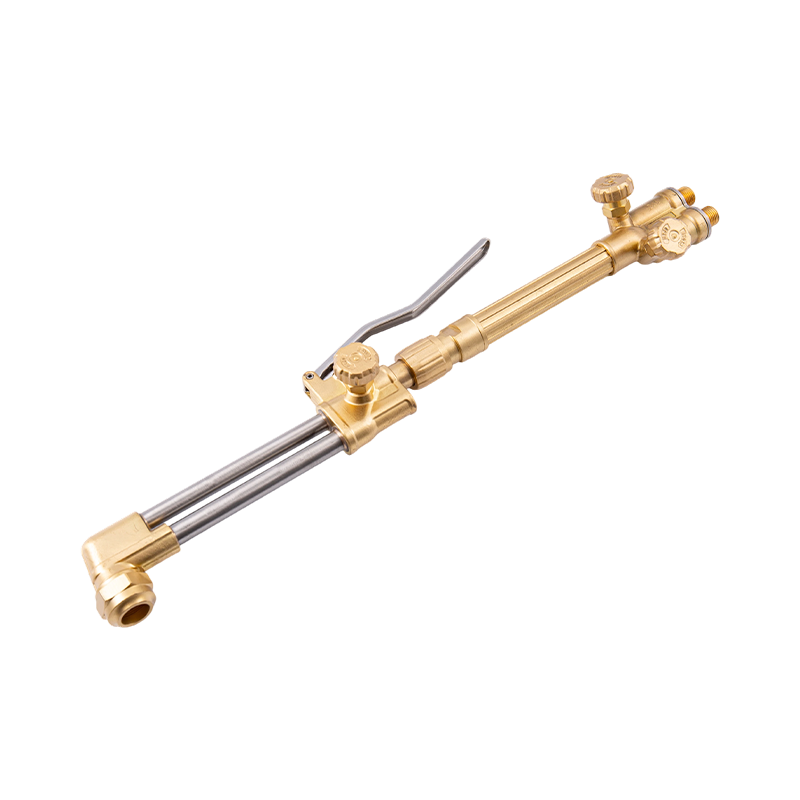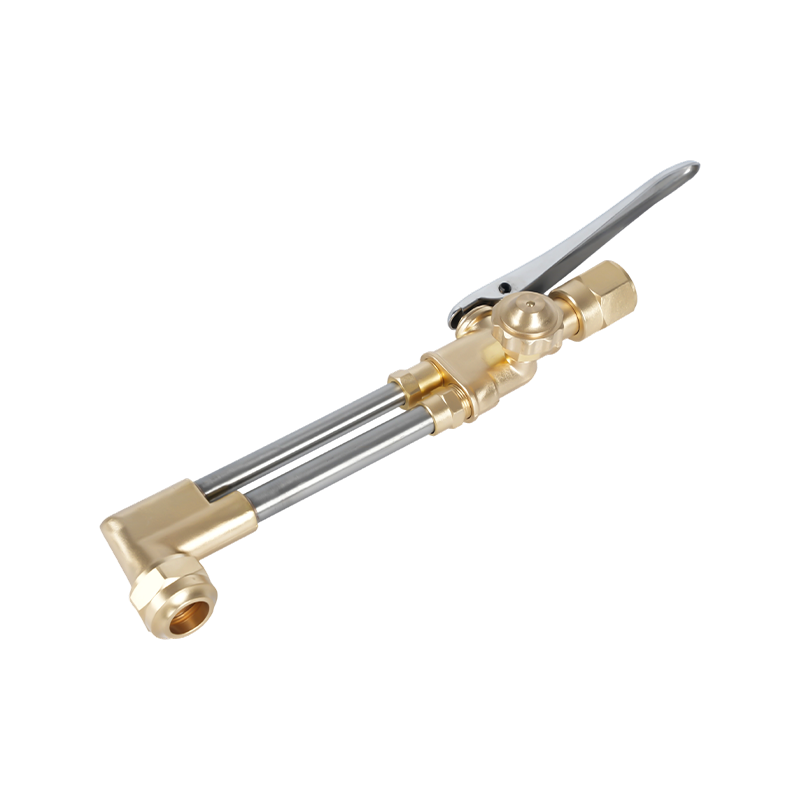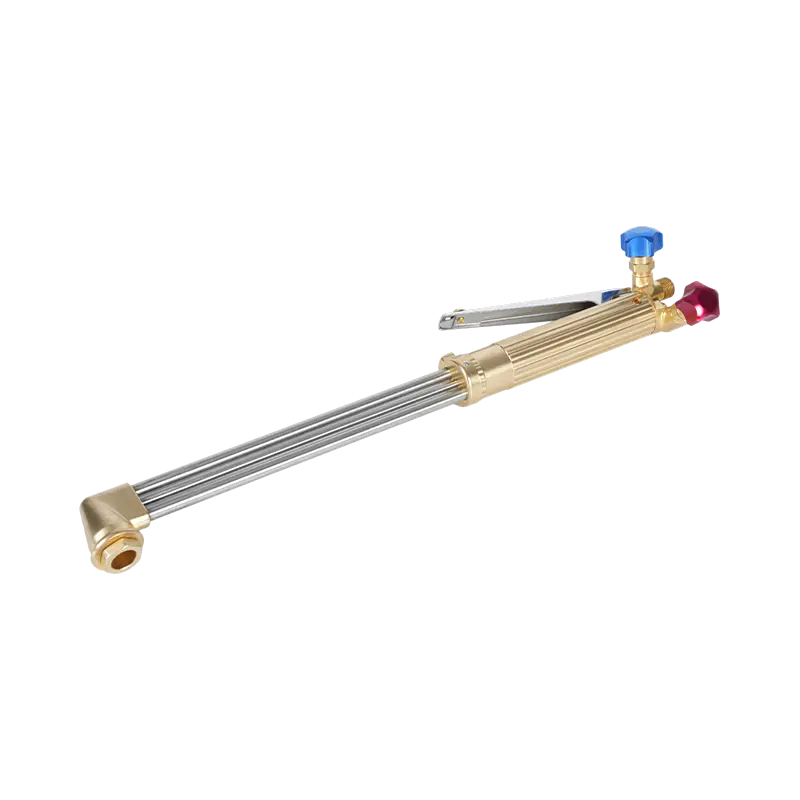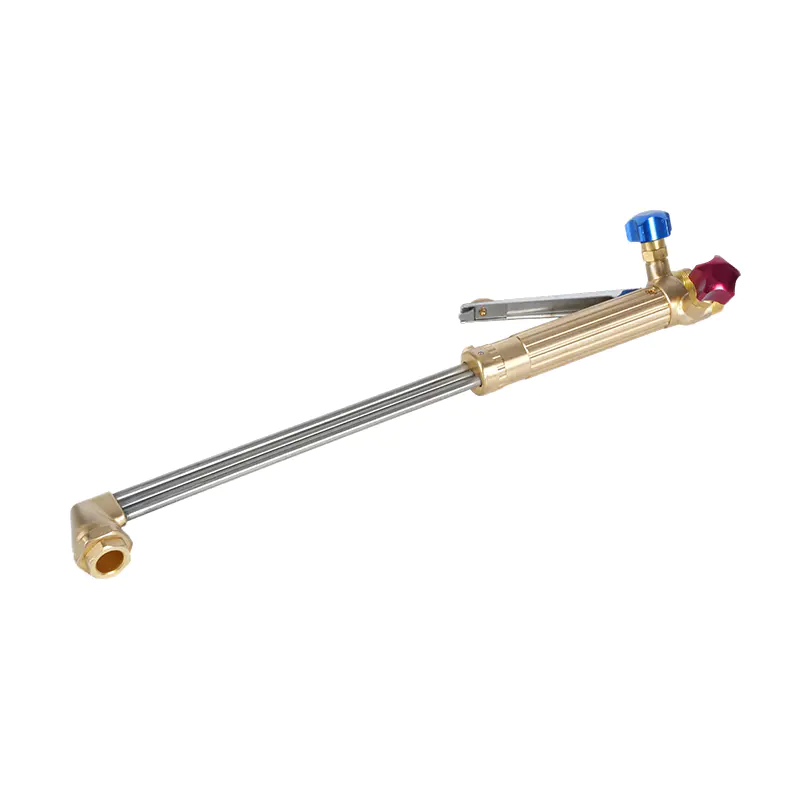
Správne nastavený kyslíko-acetylénový horák vytvára na špičke vnútorného kužeľa neutrálny plameň s teplotou približne 3 300 °C (6 000 °F) a normálne pracovné hodnoty zostávajú v rozsahu 3 100 – 3 300 °C (5 600 – 6 000 °F). To z neho robí najhorúcejší praktický plynový plameň v kovoobrábaní, jednoznačne pred plameňmi kyslík-propán alebo kyslík-MAPP.
Toto teplo je dôvodom, prečo kyslíko-acetylénové zariadenia zostávajú predvoleným zariadením na zváranie plynom, rezanie, tvrdé spájkovanie a lokálne vykurovanie po viac ako storočí priemyselného používania. Nižšie uvedené časti vysvetľujú, odkiaľ teplota pochádza, ako je rozložená v plameni a čo to znamená, keď vyberáte, nastavujete alebo obsluhujete horák.
Čo presne meriame, keď hovoríme o teplote plameňa
„Acetylénový horák“ v obchodnom jazyku je kyslíkovo-acetylénový horák: acetylénové palivo zmiešané s kyslíkom namiesto atmosférického vzduchu. Plameň nie je jeden jednotný blok tepla. Má tri zóny s veľmi rozdielnymi teplotami a vedieť, ktorá zóna sa meria, je dôležitá pre každú prácu.
| Plamenná zóna | Približná teplota | Úloha v práci |
|---|---|---|
| Vnútorný kužeľ (primárny plameň) | 3 100 – 3 300 °C (5 600 – 6 000 °F) | Najhorúcejšia zóna; používa sa na zváranie a na rezanie predhriatie |
| Stredný obal (sekundárny plameň) | 1 800 – 2 800 °C (3 300 – 5 100 °F) | Mäkšia oblasť ohrevu na tvrdé spájkovanie a predhrievanie |
| Vonkajší okraj plameňa | 500 – 1 200 °C (900 – 2 200 °F) | Tienenie; šíri teplo do širšej oblasti |
Pre väčšinu operácií rezania a zvárania je rozhodujúce číslo teplota vnútorného kužeľa, pretože to je bod, na ktorý mierite na kov. Vonkajší plášť chladiča je stále dostatočne horúci na predhrievanie obrobkov a spájkovanie. Tri nastavenia plameňa menia obraz:
- Neutrálny plameň — vyvážený kyslík a acetylén; poskytuje najvyššie čisté pracovné teplo a je to správne nastavenie pre prakticky všetky rezanie a zváranie.
- Nauhličovací plameň - prebytok acetylénu; beží chladnejšie, produkuje sadze a pridáva uhlík. Používajte ho len v špeciálnych prípadoch, ako je kalenie plameňom.
- Oxidačný plameň - prebytok kyslíka; horí ostrejším syčaním a môže byť mierne horúcejší, ale oxiduje zvarový kov a je vyhradený pre niekoľko bronzových prác.
Takže keď niekto uvádza teplotu acetylénového horáka, myslí tým vnútorný kužeľ neutrálneho plameňa. Pretože neutrálny plameň je referenčným bodom, zvyšok tohto článku ho používa, pokiaľ nie je uvedené inak.
Prečo acetylén vytvára najhorúcejší plameň plynu
Acetylén (C2H2) pri spaľovaní uvoľňuje veľké množstvo tepla na jednotku plynu, no len preto nevyhráva. Rozhodujúcou vlastnosťou je rýchlosť plameňa. Reakcia acetylén-kyslík sa šíri oveľa rýchlejšie ako reakcie propánu alebo MAPP, takže uvoľnená energia sa sústreďuje v malej intenzívnej zóne namiesto toho, aby sa šírila. Propán dodáva viac celkovej energie na kilogram paliva, ale jeho plameň je širší a chladnejší, pretože reakcia je pomalšia.
| Palivový plyn | Približná maximálna teplota s kyslíkom |
|---|---|
| Acetylén (C2H2) | 3 100 – 3 300 °C (5 600 – 6 000 °F) |
| plyn MAPP | 2 900 – 3 000 °C (5 300 – 5 400 °F) |
| Propán (C3H8) | približne 2800 °C (5100 °F) |
| Zemný plyn (metán) | približne 2700 °C (4900 °F) |
Ak používate acetylén s obyčajným vzduchom, teplota klesne približne na 2 400 ° C (4 400 ° F), a preto sa na rezanie ocele nepoužívajú zásoby vzduchu v dielni. Vysoká teplota v kombinácii s koncentrovaným uvoľňovaním tepla je tiež dôvodom, prečo acetylén zostáva preferovaným plynom na tavné zváranie ocele, a nie len na ohrev.
Čo znamená 3 300 °C (6 000 °F) v praxi
Teplota plného plameňa nie je to, čo roztaví oceľ pri rezaní. Kyslíkovo-palivové rezanie funguje tak, že uhlíková oceľ sa privedie na zápalnú teplotu v prúde kyslíka, približne 870 – 980 °C (1 600 – 1 800 °F) v závislosti od zliatiny. Plameň horáka vykonáva predhrievanie; kyslíková páka potom spáli horúce železo a odfúkne ho. To je dôvod, prečo hrubý plech potrebuje dlhšie predhriatie, ale rez potom beží stabilnou rýchlosťou.
- Rezanie — predhrejte okraj na jasne červenú, potom spustite kyslíkový prúd; teplota vnútorného kužeľa ponecháva dostatočnú rezervu aj v chladných dielňach.
- Tavné zváranie — vnútorný kužeľ roztaví základný kov dostatočne rýchlo na to, aby sa výplňová tyč a základný kov spojili do jednej kaluže bez prehriatia okolitej oblasti.
- Spájkovanie a strieborné spájkovanie — ovládateľný vonkajší plameň rýchlo ohrieva spojovacie časti a zároveň udržuje prídavný kov pod jeho rozsahom tavenia, kým ho nebudete potrebovať.
- Zahrievanie, ohýbanie a narovnávanie — široký obal plameňa pomáha pri zmršťovaní a vyrovnávaní hriadeľov a dosiek, kde je pomalé, rovnomerné zahrievanie dôležitejšie ako maximálna teplota.
Stručne povedané, vysoká špičková teplota vám dáva rýchlosť a kontrolu. Plameň s nižšou teplotou, ako je propán, môže stále rezať oceľ, ak je operátor trpezlivý, ale výrobné prevádzky volia kyslík-acetylén, pretože teplo prichádza rýchlo a môže byť presne zamerané.
Prečo skutočný plameň beží teplejšie alebo chladnejšie ako knižná hodnota
Výrobcovia uvádzajú ideálne teploty plameňa namerané v laboratóriu. Na skutočnej lavici niekoľko vecí stiahne pracovnú hodnotu z tohto čísla:
- Pomer plynu — odklon od neutrálneho nastavenia mení charakter plameňa; nauhličovací plameň ochladzuje zónu a obaluje dielo sadzami.
- Veľkosť hrotu — hrot vybraný pre tenký plech vytvára malý plameň, ktorý vyhladzuje hrubú dosku tepla; príliš veľký hrot na danú úlohu vytvára hluk a odpad.
- Stav tipu — nahromadenie uhlíka, rozstrekovanie alebo poškodené sedlo deformuje kužeľ plameňa a prudko znižuje efektívny prenos tepla.
- Pracovná vzdialenosť — vnútorný kužeľ by sa mal vznášať približne 2–4 mm od obrobku; príliš ďaleko vzadu a väčšina tepla sa stráca do vzduchu.
- Kvalita dodávky plynu — vlhkosť, netesnosti alebo nesprávne nastavenia tlaku spôsobujú, že plameň prská a ochladzuje zónu nerovnomerne.
Žiadny z týchto problémov neznamená, že horák nemôže dosiahnuť menovitú teplotu. Znamená to, že nastavenie a stav zariadenia určujú, čo skutočne získate na obrobku.
Výber špičky a baterky, ktoré dodávajú teplo
Najjednoduchší spôsob, ako stratiť väčšinu teoretickej teplotnej výhody acetylénu, je použiť nesprávnu trysku. Acetylénové rezné hroty majú menšie priechody plynu ako propánové hroty a nie je možné ich vymieňať medzi typmi paliva. Pre každú prácu prispôsobte tri veci: sériu hrotov s horákom, veľkosť hrotu s hrúbkou dosky a rezný nástavec s triedou rukoväte (ľahká, stredná alebo ťažká). V našej vlastnej produkcii vidíme, že nevhodná súprava je takmer vždy dôvodom, prečo obchod hlási, že baterka „nedostatočne horí“.
Acetylénové špičky sa vyrábajú v mnohých číslovaných sériách, aby vyhovovali rôznym značkám horákov a regionálnym normám. Ak nastavujete stanicu, oplatí sa prečítať návod na výber a údržbu hrotov a trysiek horákov aby ste si na prvý raz objednali správnu veľkosť sedadla a plynové vŕtanie.
 Špičky na acetylénové rezacie horáky série 1-101 Tieto štandardizované 76 mm acetylénové hroty sú vhodné pre viacero modelov horákov a manipulujú s oceľou od 5 do 200 mm, čo z nich robí praktickú voľbu pri výbere správnej veľkosti hrotu pre vašu stanicu. Zobraziť produkt →
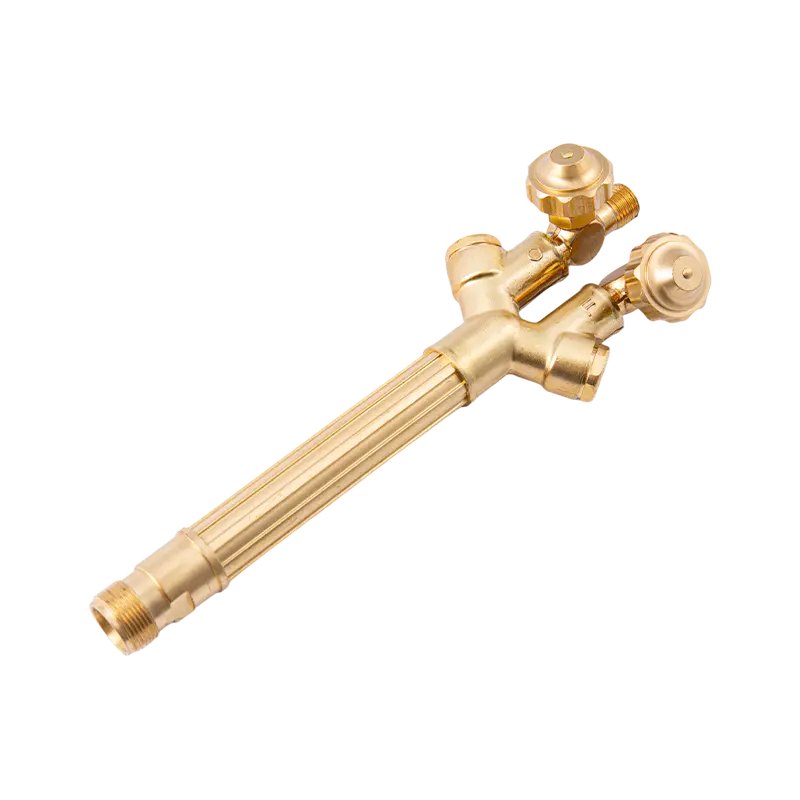
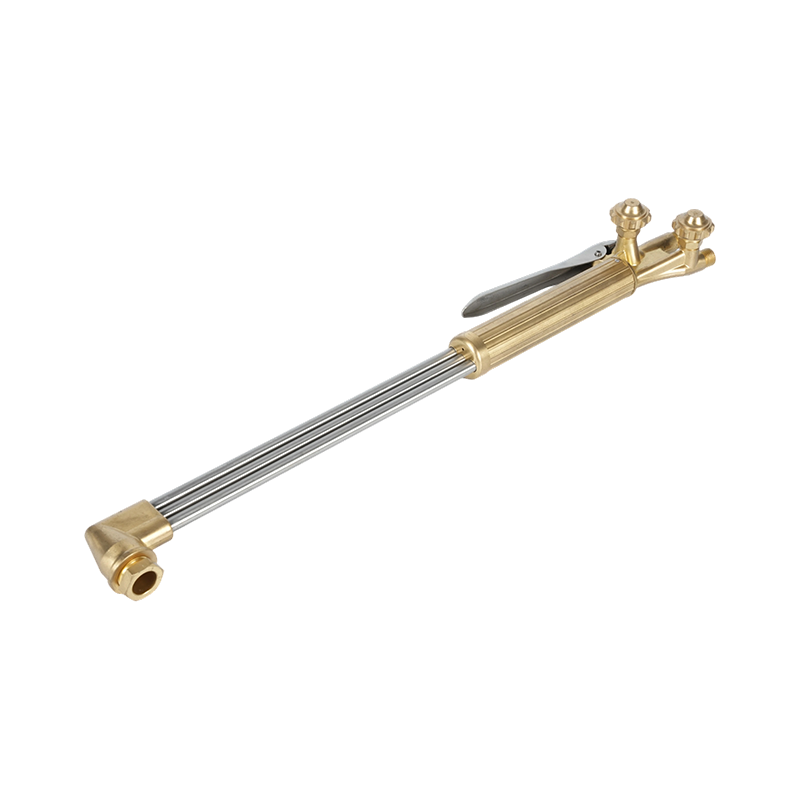
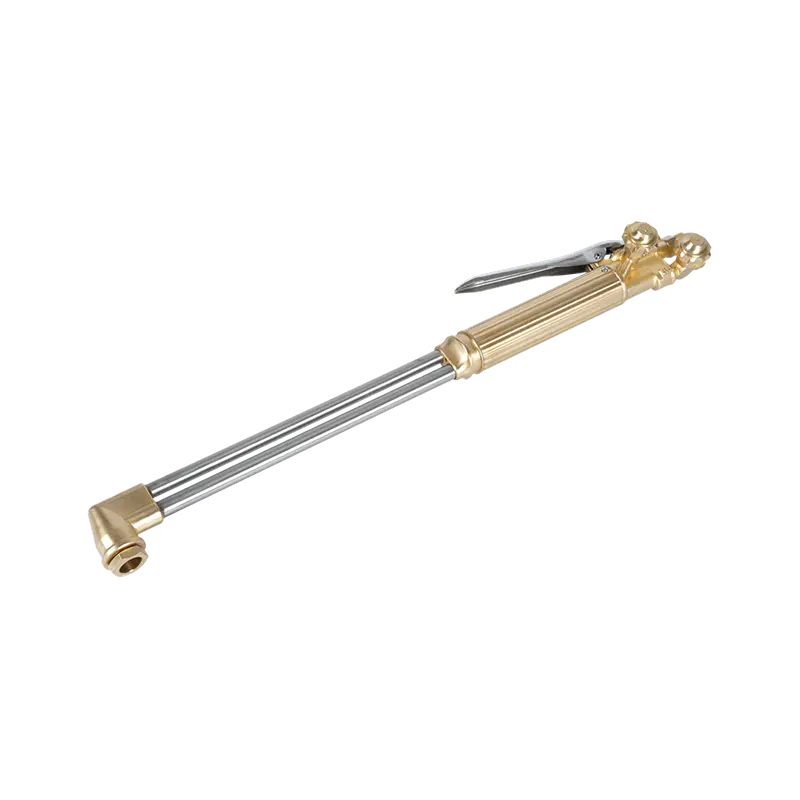
Na strane horáka je výkonný rezací horák tým správnym základom pre každodenné rezanie ocele: pevne drží nástavec, zabezpečuje rovnomerné prúdenie plynu a zvláda hrubšie dosky s kratšími časmi predohrevu. Pre používateľov, ktorí pracujú s kyslíko-acetylénom aj propánom, je praktický horák určený na prepínanie medzi dvoma plynmi za predpokladu, že sa nástavec a hroty vymieňajú súčasne.
 A217 Súprava horáka na rezanie vysokovýkonného kyslíka acetylénpropánu Táto súprava pre veľké zaťaženie spája nástavec A212 s rukoväťou A211 a ponúka plynulé ovládanie prietoku plynu pri rezaní, spájkovaní alebo ohreve. Vyhovuje používateľom, ktorí potrebujú robustnú a všestrannú baterku. Zobraziť produkt →
Pred nákupom komponentov skontrolujte aj regionálny štýl: baterky a hroty v americkom, austrálskom, britskom a japonskom štýle nie sú zameniteľné. Nakupujte od výrobcu, ktorý spĺňa váš miestny štandard, takže náhradné hroty zostanú k dispozícii počas životnosti horáka.
Bezpečná práca pri týchto teplotách
Pri 3 300 °C nie je skutočným rizikom samotný plameň, ale všetko okolo neho. Spätné prúdenie plameňa do hadice alebo mixéra vytvára spätný záblesk, ktorý môže prasknúť vedenie alebo poškodiť horák v priebehu milisekúnd. Štandardnou ochranou je lapač spätného vzplanutia namontovaný na horáku a na regulátore, plus spätný ventil, ak to predpisy vyžadujú.
 B288 Series Oxy Acetylén tlmič spätného vzplanutia Táto poistka, navrhnutá tak, aby zabránila spätným zábleskom a spätnému toku plynu, pridáva základnú ochranu vašej baterke a regulátoru. Pomáha udržiavať plynové potrubia v bezpečí počas rezania pri vysokých teplotách. Zobraziť produkt →
- Tlak acetylénu — nikdy nenastavujte acetylénový regulátor nad 15 psi (asi 1,0 bar); acetylén sa stáva nestabilným a môže sa rozkladať pri vyšších tlakoch.
- Manipulácia s valcom — držte acetylénové fľaše vo vzpriamenej polohe, zabezpečte ich a skladujte mimo zdrojov tepla.
- Armatúry a hadice — kyslíkové armatúry udržujte bez oleja a mastnoty a pred každou ťažkou prácou skontrolujte hadice, či nie sú prasknuté.
- Vetranie a OOP — pracujte vo vetranom priestore a používajte zváračské rukavice a zatienenú ochranu očí, ktoré vyhovujú práci s plynom.
Nič z toho nie je pri týchto teplotách voliteľné. Lapač spätného vzplanutia stojí málo v porovnaní s vlascom, ktorý chráni, a rovnaká logika platí aj pre správne vyčistený hrot: každý komponent dráhy plynu je súčasťou výkonu nástroja.
Ak nastavujete stanicu a chcete jednu spoľahlivú odpoveď: neutrálny kyslík-acetylénový plameň dosahuje približne 3 100 – 3 300 °C (5 600 – 6 000 °F) na vnútornom kuželi a pracovná teplota závisí od veľkosti špičky, stavu špičky a toho, ako blízko držíte plameň ku kovu. Palivo nie je limitujúcim faktorom; zhoda horáka, špičky, tlakového a bezpečnostného vybavenia je.
Ak získavate telá horákov, rezné nástavce alebo náhradné hroty, kontaktujte náš tím s hrúbkou dosky, palivovým plynom a regionálnym štandardom, podľa ktorého pracujete, a môžete získať komponenty prispôsobené teplote plameňa, ktorú vaša práca skutočne potrebuje.