Vaša pracovná stanica potrebuje horák na rezanie plynu, ale v momente, keď začnete porovnávať modely, špecifikácie prestanú dávať zmysel. Každý dodávateľ nazýva svoj produkt odolným, no rukoväte vážia rôzne, hroty sú vhodné pre rôzne plyny a bezpečnostné prvky siahajú od jednoduchých spätných ventilov až po úplnú ochranu proti spätnému vzplanutiu. Po dvoch desaťročiach výroby zariadení na rezanie kyslíkom a palivom vám môžeme povedať, že proces výberu sa skladá zo štyroch otázok: ktorý palivový plyn, aký pracovný cyklus, ktorá séria hrotov a aké bezpečnostné zariadenia sú medzi valcom a plameňom. Odpovedzte na tieto štyri a zvyšok je väčšinou kompatibilita.
Prvým rozhodnutím je palivový plyn: acetylén alebo propán
Okolo jeho palivového plynu je skonštruovaný plynový rezací horák. Acetylén horí pri teplote asi 3160 °C a zostáva štandardnou voľbou pre všeobecnú výrobu, opravy a akúkoľvek prácu, ktorá vyžaduje koncentrovaný plameň s vysokou teplotou. Propán horí pri teplote približne 2800 °C, stojí menej na rez a je široko používaný vo výrobných závodoch, ktoré nepretržite režú oceľ. Rozdiel nie je len v teplote plameňa. Acetylénové hroty používajú malý počet úzkych predhrievacích otvorov; propánové špičky používajú viac a väčšie otvory, pretože propán musí prúdiť pri väčšom objeme, aby dodal rovnaké teplo. Telo horáka, mixér, hrot a regulátor sú preto označené pre konkrétny palivový plyn.
| Nehnuteľnosť | acetylén | Propán |
|---|---|---|
| Približná teplota plameňa | 3160 °C | 2800 °C |
| Typické aplikácie | Všeobecná výroba, opravy, zváranie | Výroba rezanie, ohrev, hrubý plech |
| Dizajn predhrievacieho otvoru | Menej, menšie | Viac, väčšie |
| Tlak vo valci | Nízka, okolo 15 psi | Skladované ako kvapalina, vyšší tlak |
| Prevádzkové náklady na jeden rez | Vyššie | Nižšia |
Najprv si vyberte palivový plyn a potom si kúpte súpravu tela a špičky horáka určenú pre tento plyn. Ak už má predajňa regulátory a hadice, skontrolujte aj ich označenie plynu. Rukoväť horáka vyrobená pre acetylén sa nesmie používať s propánom, pokiaľ výrobca výslovne neuvádza, že model je určený pre oba plyny. V našom produktovom rade sú vysokovýkonné kyslíkovo-acetylénové horáky a propánové horáky samostatné modely, aj keď rukoväť vyzerá rovnako, pretože vnútorný mixér a sedlá ventilov sa líšia.
Prispôsobte triedu práce svojmu rozvrhu rezania
Záťažová trieda vám povie, koľko tepla môže telo horáka absorbovať a uvoľniť počas nepretržitej práce. Ľahké horáky sú dimenzované na plech, príležitostné orezávanie a ľahkú údržbu. Modely pre stredné zaťaženie zvládajú všeobecnú výrobu a prerušované rezanie ocele do hrúbky približne 30 mm. Vysokovýkonné horáky sú skonštruované pre výrobné zmeny, hrubé plechy a manipuláciu, ktorú ľahšie nástroje neprežijú. Pamätajte, že trieda zaťaženia tela určuje tepelnú kapacitu, zatiaľ čo veľkosť hrotu určuje maximálnu hrúbku dosky. Robustná rukoväť nereže automaticky hrubšiu oceľ; umožňuje vám rezať dlhšie bez prehriatia horáka.
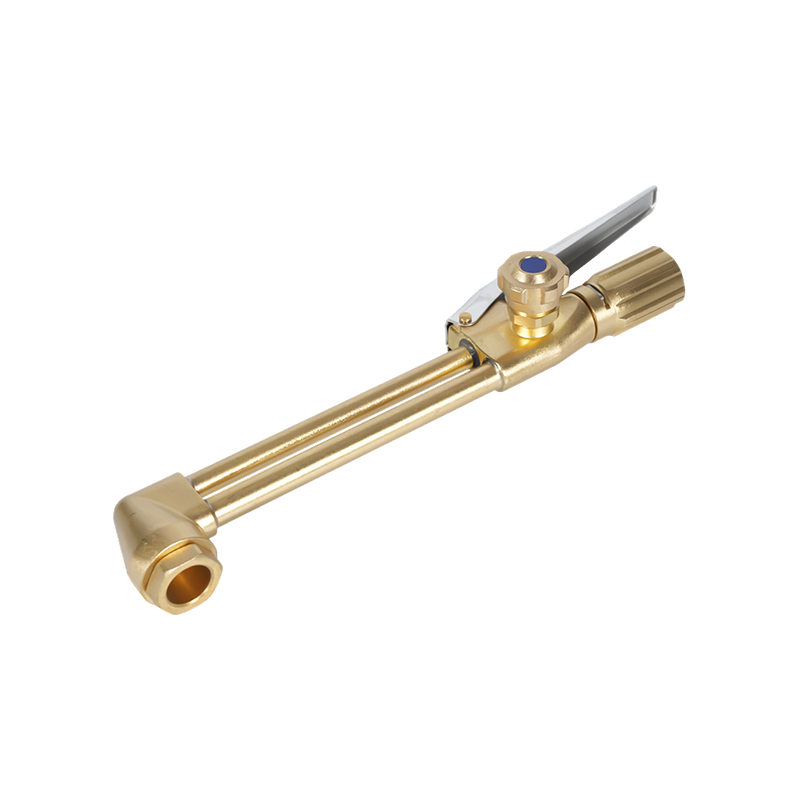
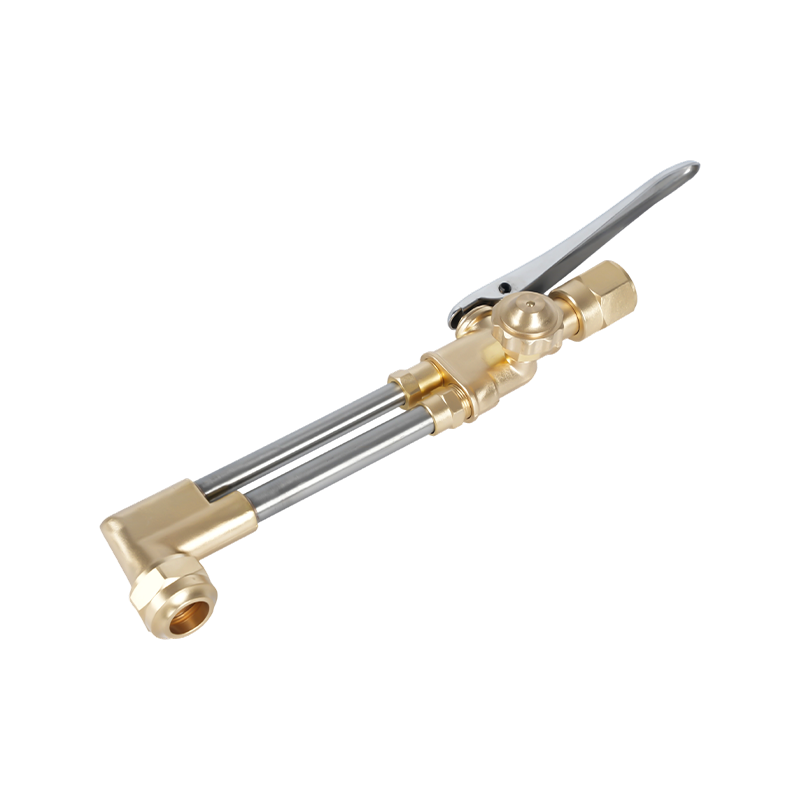
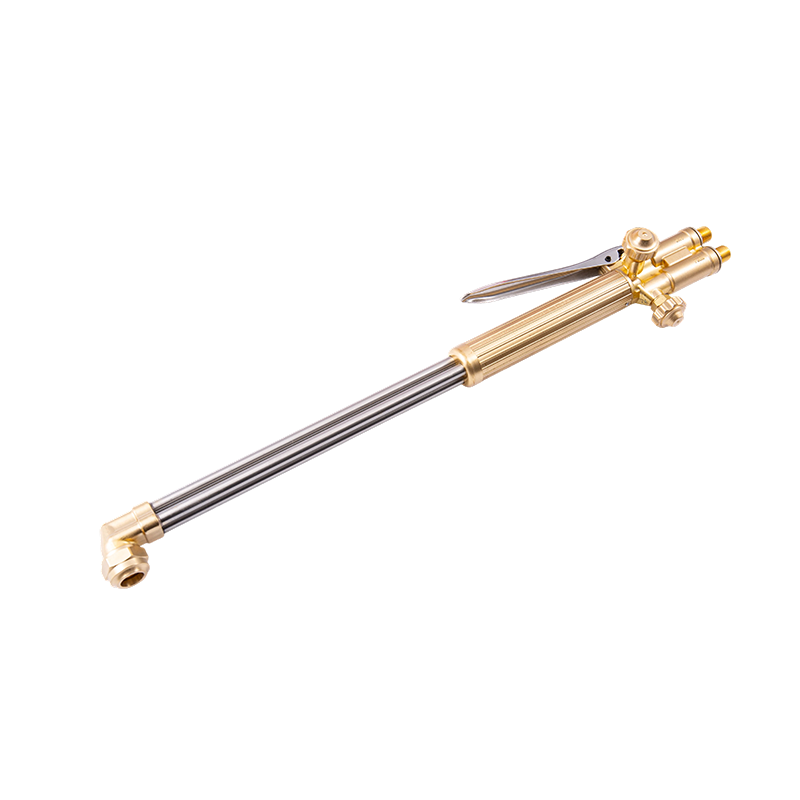
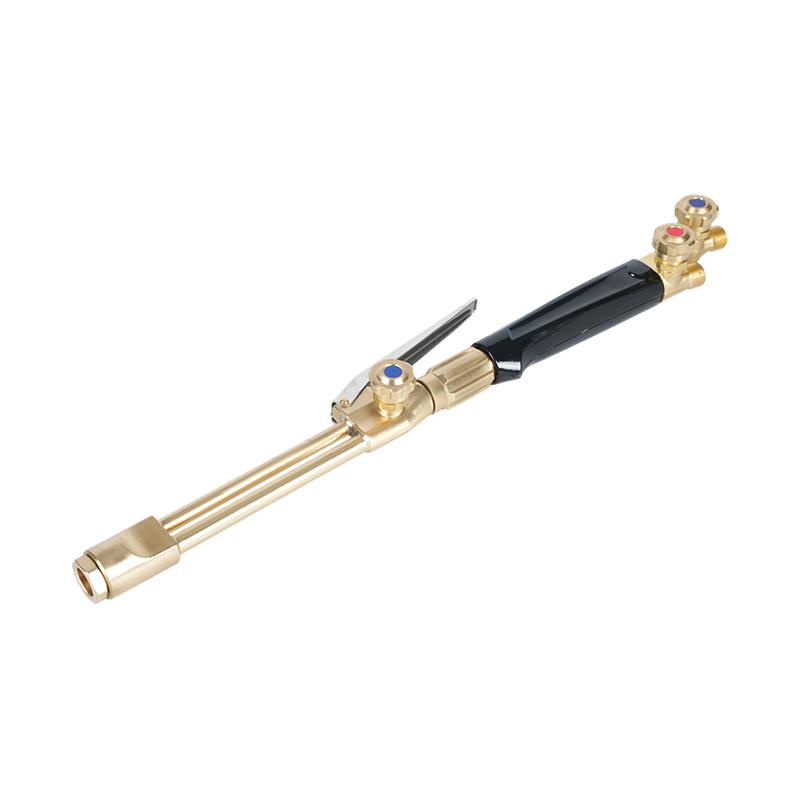
Konštrukcia rukoväte je fyzický rozdiel, ktorý pocítite v dielni. Mosadz je klasický materiál, pretože dobre vedie teplo, odoláva nárazom a dodáva baterke stabilnú rovnováhu. Je štandardnou súčasťou našich ťažkých a stredne ťažkých rukovätí. Hliník je ľahší a objavuje sa na určitých modeloch pre operátorov, ktorí uprednostňujú zníženú hmotnosť nástroja počas dlhého zvárania alebo spájkovania, ale ľahšie sa pretláča. Kompromis medzi odolnosťou a hmotnosťou je skutočným nákupným rozhodnutím, nie marketingovým detailom.
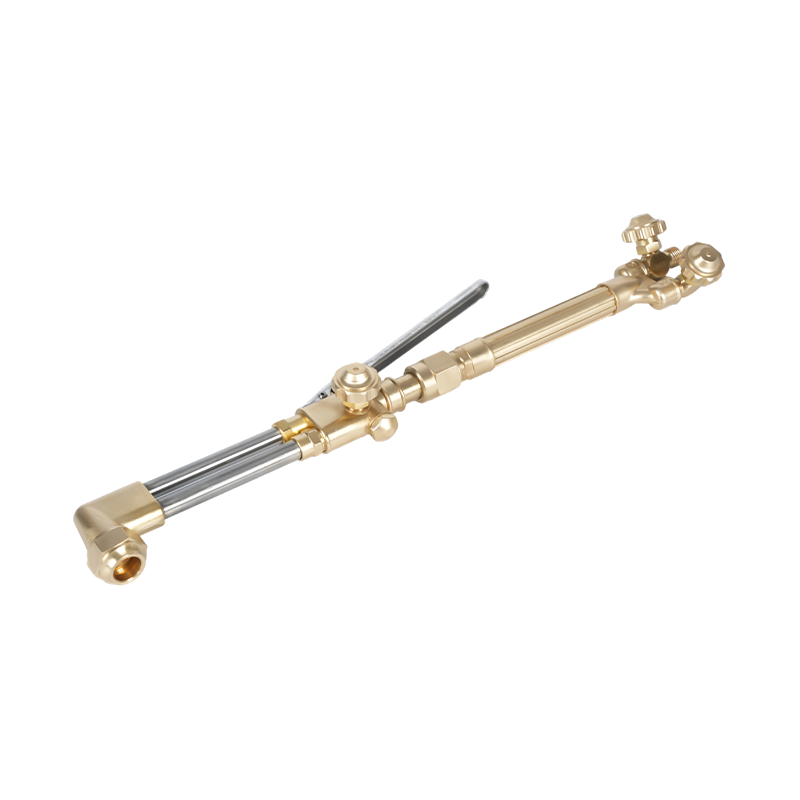
 B400 Heavy-Duty ručný kyslík-acetylénový rezací horák s kovanou mosadznou hlavou Tento horák kombinuje odolnú kovanú mosadznú hlavu s dvojrúrkovým dizajnom pre stabilný prietok plynu, ktorý ponúka hĺbku rezu až 300 mm. Podporuje acetylénové aj propánové trysky, čo z neho robí všestrannú voľbu pre veľké zaťaženie. Zobraziť produkt →
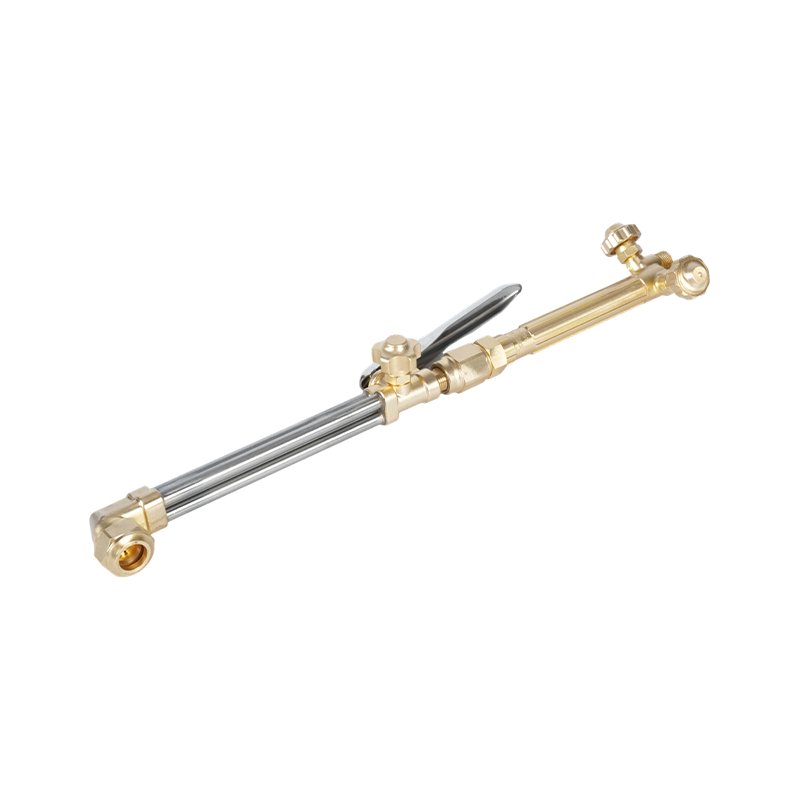
Ťažký ručný kyslíkovo-acetylénový rezací horák B400 je dobrým príkladom toho, čo by malo v praxi znamenať hodnotenie ťažkej triedy: mosadzné telo, kovové plynové ventily a sedlo hrotu, ktoré akceptuje štandardné acetylénové hroty. Modely ručných horákov kombinujú rukoväť, rezací nástavec a často aj hrot do jednej zostavy, čo je vhodné pre údržbárske tímy, ktoré chcú spoľahlivý nástroj bez spravovania samostatných komponentov. Samostatné rukoväte a rezacie nástavce ponúkajú väčšiu flexibilitu, ale tiež zvyšujú pravdepodobnosť nezhody palivového plynu alebo geometrie sedadla.
Tipy na rezanie sú miesta, kde skutočne dochádza k rezu
Všetok plyn dodávaný telom horáka je tvarovaný do použiteľného rezu na špičke. Rezný hrot má centrálny otvor pre prúd rezacieho kyslíka obklopený prstencom predhrievacích otvorov. Vzťah medzi predhrievacím plameňom a rezacím lúčom, vzdialenosť od čelnej plochy k obrobku a čistota týchto otvorov určujú kvalitu rezu viac ako ktorákoľvek iná premenná. Špička s uhlíkom upchatými predhrievacími otvormi vytvára nerovnomerný plameň a pomalý rez bez ohľadu na to, ako dobre je horák postavený.
Prvým pravidlom kompatibility je palivový plyn. Acetylénové a propánové špičky nie sú zameniteľné. Veľkosť a rozstup predhrievacieho otvoru sú rôzne a nesprávna špička môže spôsobiť spálenie plameňa späť do zmiešavacej komory. Druhým pravidlom je veľkosť. Čísla hrotov približne zodpovedajú hrúbke ocele: hrot s číslom 0 alebo 1 sa hodí na plechy do hrúbky asi 6 mm, hrot s číslom 2 alebo 3 na plech s hrúbkou 10 – 25 mm a hrot s číslom 4 alebo 5 je potrebný na profily s hrúbkou 25 – 50 mm. Pre presné nastavenie použite tabuľku tlaku kyslíka od výrobcu. Príliš nízky tlak kyslíka vytvára drsný okraj a prevarený odpad; príliš veľký tlak ochladzuje rez a plytvá plynom.
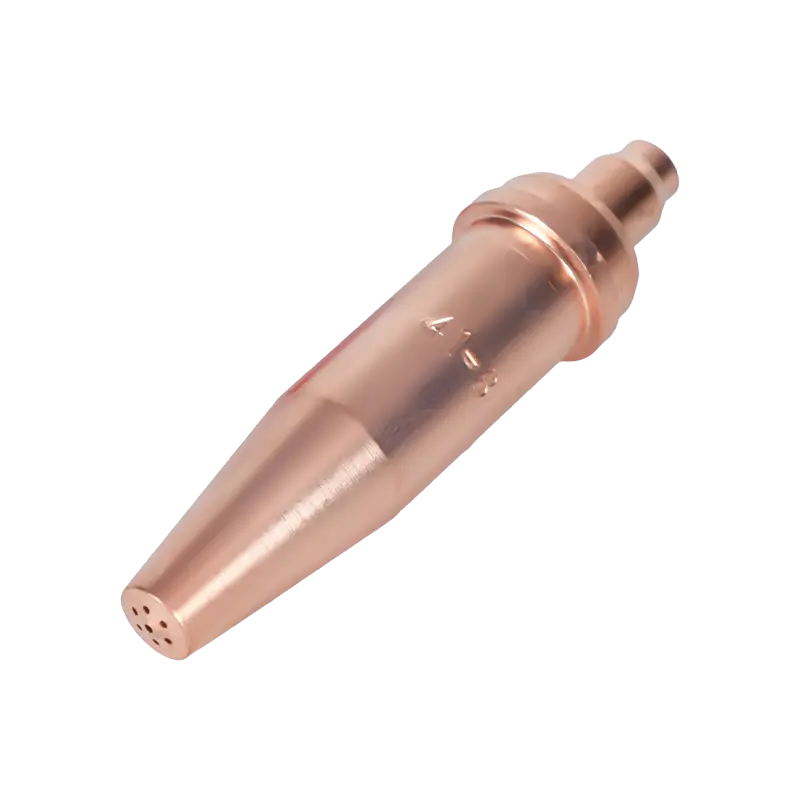
Tretím pravidlom je regionálny štandard. Americké, európske, japonské a austrálske hroty sa líšia tvarom závitu, uhlom sedla a celkovou dĺžkou. Rukoväť postavená pre jeden štandard neusadí hrot z iného štandardu správne, aj keď závit vyzerá povedome. Keď si baterku objednáte, overte si, ktorý štandard špičky používa, a uistite sa, že náhradné špičky sú dostupné z miestneho zdroja. Ponechanie jednej série hrotov na stanicu, ako sú napríklad acetylénové hroty série 1502 pre naše rukoväte pre stredné a vysoké zaťaženie, je najjednoduchší spôsob, ako sa vyhnúť chybám, keď operátor siahne do zásuvky na náhradné diely.
 Acetylénový rezací hrot série 1502 pre ťažké a stredne ťažké horáky Tento medený hrot, navrhnutý tak, aby zodpovedal štandardným acetylénovým rukovätiam, poskytuje stabilnú kontrolu plameňa a čisté rezy pri náročnej práci. Jeho kompatibilita s tryskami série 1502 zjednodušuje výmenu a zachováva konzistentný rezný výkon. Zobraziť produkt →
Flashback lapače patria do každého plynového vlaku
Kyslík a palivový plyn sa dostávajú do horáka cez samostatné hadice a obe vedenia potrebujú ochranu. Dôležité sú dva režimy zlyhania. K spätnému toku dochádza, keď sa vysokotlakový kyslík tlačí do palivového potrubia alebo palivo uniká do kyslíkového potrubia, čím sa vo vnútri hadice alebo regulátora vytvorí horľavá zmes. Spätné vzplanutie nastane, keď samotný plameň prejde späť cez špičku, okolo zmiešavacej komory a do hadíc. Spätný vzplanutie môže v priebehu niekoľkých sekúnd prasknúť hadicu alebo poškodiť regulátor, a preto nie je zariadenie medzi valcom a horákom miestom, kde by ste ušetrili peniaze.
Spätné ventily sú minimálnou ochranou: umožňujú prúdenie plynu len jedným smerom. Zachycovače spätného vzplanutia idú ďalej tým, že zhasnú čelo plameňa a automaticky utesnia vedenie, keď dôjde k spätnému vzplanutiu. Jeden namontujte na kyslíkové vedenie a jeden na palivové vedenie, buď na vstupe horáka, alebo na výstupe regulátora, aby bola celá hadica chránená. Niektoré rukoväte horáka obsahujú ako základnú vlastnosť vnútorné spätné ventily, ktoré však nenahrádzajú správnu poistku. Kyslíko-acetylénový lapač spätného vzplanutia série B288 je kompaktná jednotka, ktorá sa hodí do ktorejkoľvek polohy a jej vnútorný prvok je možné opravovať, keď sa opotrebuje.
 Oxy-acetylénový tlmič spätného vzplanutia série B288 so servisným vnútorným prvkom Táto kompaktná poistka chráni hadice horákov tým, že zastaví pohyb plameňa vpredu a automaticky utesní vedenie. Jeho servisovaný vnútorný prvok a kompatibilita s viacerými armatúrami z neho robí praktickú bezpečnostnú aktualizáciu pre kyslíkovo-acetylénové zostavy. Zobraziť produkt →
Okrem hardvéru je rovnako dôležitý postup operátora. Hadice musia byť pred zapálením prečistené, baterka by mala byť zapálená v správnom poradí a pracovná plocha musí byť bez horľavín. Kompletný súbor opatrení uvádzame v našom článku o bezpečnostné opatrenia na plynový rezací horák .
Čo je potrebné overiť pred zadaním objednávky
Po nastavení plynu, triedy zaťaženia, štandardu špičky a bezpečnostných zariadení vykonajte pred objednávkou štyri záverečné kontroly.
- Označenie plynu na tele horáka. Rukoväť alebo rezací nástavec by mali byť trvalo označené palivovým plynom, pre ktorý sú certifikované, a označenie musí zodpovedať vašej dodávke.
- Kompatibilita závitu a sedla. Uistite sa, že vstupné závity horáka sa zhodujú s výstupmi regulátora a armatúrami hadíc, najmä pri miešaní dovážaného zariadenia. BSP a CGA sú spoločné štandardy, ale nie sú vzájomne zameniteľné.
- Dostupnosť náhradných dielov. Baterka je užitočná len tak, ako jej spotrebný materiál. Pred potvrdením si vyžiadajte kompletný sortiment hrotov, súpravy tesnení a typické dodacie lehoty.
- Výrobná schopnosť. Pre B2B kupujúcich je hlbšia otázka, či továreň môže poskytovať konzistentnú kvalitu v objeme. Hľadajte vlastné kovanie, CNC obrábanie a možnosti merania, pretože tie určujú, ako dobre dodávateľ kontroluje presnosť závitu, sústrednosť otvoru a povrchovú úpravu.
Na týchto kontrolách záleží, či kupujete päť horákov do dielne alebo päťsto na distribúciu. Dodávateľ, ktorý vyrába telo horáka, rukoväť, hroty, regulátory a lapače spätného vzplanutia pod jednou strechou, môže potvrdiť kompatibilitu plynu v celej súprave a podporiť vlastné požiadavky, ako je súkromné označovanie alebo opracovanie podľa vašich výkresov. Kontaktujte náš inžiniersky tím skontrolovať nastavenie vášho horáka na rezanie plynom a potvrdíme správnu konfiguráciu rukoväte, hrotu a bezpečnostnej konfigurácie pre vašu aplikáciu.
Horák na rezanie plynu je systém, nie jeden komponent
Plynový rezací horák je v princípe jednoduchý a v praxi náročný. Najprv vyberte palivový plyn, vyberte triedu výkonu, ktorá zodpovedá vášmu vzoru radenia, udržujte sériu špičiek konzistentnú s plynom a hrúbkou materiálu a na každú linku nainštalujte lapače spätného vzplanutia. Ak urovnáte tieto štyri body pred objednávkou, baterka, ktorá príde, bude tá, na ktorú sa vaši operátori môžu spoľahnúť roky.