Keď stojíte pred výrobným plánom a zvárač čaká na správnu baterku, prvou otázkou nie je, ktorý proces vyzerá lepšie na papieri. Ide o to, ktorý z nich môžu vaši operátori prevádzkovať konzistentne a koľko vás tento výber stojí pri prepracovaní. Krátka odpoveď znie: na MIG sa kontinuálne privádzaný drôt taví do spoja, čo umožňuje rýchlejšie a jednoduchšie učenie. Na TIG zostáva volfrámová elektróda pevná a výplňová tyč sa pridáva samostatne, čo vám dáva väčšiu kontrolu, ale vyžaduje si viac zručnosti. Tento jediný rozdiel vedie každé ďalšie porovnanie medzi nimi.
Čo sa vlastne deje v oblúku
MIG je skratka pre Metal Inert Gas a nazýva sa aj GMAW. Cievka plného drôtu sa vedie cez pištoľ, medzi drôtom a obrobkom sa vytvorí oblúk a samotný drôt sa roztaví do zvaru. Nastavíte rýchlosť podávania drôtu a napätie; ochranný plyn, buď argón, CO2 alebo zmes, chráni roztavený bazén pred vzduchom. To vytvára čistý proces s vysokým nánosom.
TIG je skratka pre Tungsten Inert Gas a nazýva sa aj GTAW. Medzi volfrámovou elektródou a obrobkom sa vytvorí oblúk, ale volfrám sa neroztopí. Zvarový kúpeľ je vyrobený roztavením základného kovu a plnivo pridávate zo samostatnej tyče voľnou rukou. Čistý argón je zvyčajným ochranným plynom a nožný pedál alebo spúšť riadi prúd v priebehu zvaru.
Pretože je plnivo pri TIG oddelené, prívod tepla je lepšie zvládnuteľný. Pretože drôt je v MIG samonavíjací, oblúk je udržiavaný podávaním drôtu a operátor má menej na premýšľanie. To vysvetľuje, prečo je MIG prirodzene vhodný na dlhšie, hrubšie a objemnejšie práce, zatiaľ čo TIG nachádza svoje miesto v presných tenkých alebo ťažko zvárateľných kovoch.
| Aspekt | Zváranie MIG | Zváranie TIG |
|---|---|---|
| elektróda | Spotrebný drôt, podávaný nepretržite | Nekonzumovateľná volfrámová elektróda |
| Výplňový materiál | Výplňou je taviaci drôt | Plniaca tyč pridávaná ručne samostatne |
| Ochranný plyn | Argón, CO2 alebo zmesový plyn | Argón alebo argón-hélium |
| Ovládanie prúdu | Nastavenia napätia a podávania drôtu | Ovládanie nožným pedálom alebo končekmi prstov |
| Požiadavka na zručnosť | Nižšie, zhovievavejšie | Vyššie, potrebuje koordináciu ruka-oko-noha |
Ako rozdiel ovplyvňuje váš obchod
Rýchlosť zvaru a rýchlosť odtavovania
MIG rýchlo vyplní spoj, pretože drôt dodáva kov nepretržite. V 5 mm uhlíkovej oceli môže schopný operátor MIG často vykonať jeden plný prechod, zatiaľ čo TIG by si vyžadoval viac prechodov a viac času. MIG funguje dobre aj pri vyšších cestovných rýchlostiach, a preto je obvyklou voľbou pre konštrukčnú výrobu a panely karosérie.
Kvalita, prepracovanie a krivka učenia operátora
TIG neprodukuje rozstreky, čo znamená žiadne brúsenie alebo drôtené kefovanie medzi jednotlivými prechodmi a zanecháva čistý povrch, ktorý sa hodí na lakovanie a leštený nerez. MIG niekedy prská a rozstrekovanie sa stáva nákladom, keď výrobok vyžaduje kozmetickú úpravu. TIG sa ľahšie ovláda na koreňových priechodoch a na kovoch citlivých na teplo, ale je ťažšie sa ho naučiť, pretože sa pri ňom používajú obe ruky a jedna noha.
Kde každý proces dáva väčší zmysel
- Tenký plech od asi 0,5 do 3 mm zvyčajne uprednostňuje TIG, pretože nižší tepelný príkon znižuje prepálenie.
- Doska s hrúbkou približne 3 mm a hrubšou bežne uprednostňuje MIG, pretože na produktivite záleží viac a materiál môže rýchlejšie absorbovať teplo.
- Hliník v hrubších kalibroch je často MIG s cievkovou pištoľou; tenšie hliníkové diely sú často TIG pre lepšiu kontrolu zvarového kúpeľa.
- Nerezová oceľ, ktorá musí vyzerať jednotne na vnútornej strane skúmavky alebo nádoby, je aplikácia TIG.
Vybavenie a spotrebný materiál: Náklady vedľa seba
Kúpna cena stroja je len jednou časťou obrázku. Vo výrobe zvyčajne rozhoduje spotrebný materiál, plyn a pracovný čas, ktorý proces je pre váš obchod ekonomickejší.
| Nákladový faktor | MIG | TIG |
|---|---|---|
| Typ zdroja energie | Konštantné napätie / podávač drôtu | Konštantný prúd |
| Extra stroj | Podávač drôtu a pištoľ | Pochodeň; vodné chladenie pre vysoké pracovné cykly |
| Spotrebný materiál | Cievky drôtu, kontaktné hroty, vložky | Volfrámová elektróda, plniace tyče, plynové poháre |
| Spotreba plynu | 15 až 25 CFH argónu/CO2 | 10 až 20 CFH čistého argónu |
| Náklady na operátora | Nižšie s menej skúsenými operátormi | Vyššie, keď sa vyžadujú kvalifikovaní zvárači |
Ak je pracovná sila drahá a priepustnosť je kritická, MIG vyhrá pri väčšine oceľových a niektorých nerezových prác. Ak rozpočet riadi prepracovanie a vzhľad, TIG sa často ukáže ako lacnejší na prijateľný zvar, aj keď stojí viac za hodinu.
Predhrievanie, kontrola plynu a vybavenie okolo zvaru
Aj keď je skutočná fúzia MIG alebo TIG, pracovnou bunkou nikdy nie je len zvárací stroj. Typickým príkladom je ťažká hliníková alebo hrubá nerezová časť, ktorá potrebuje predhriať pred koreňovým prechodom, aby sa znížilo riziko prasknutia zvaru a aby bazén správne sedel. Kompaktný kyslíkovo-acetylénový ohrievací horák je bežný spôsob, ako zohriať sekciu na teplotu na podlahe bez toho, aby sa skomplikovalo nastavenie zvárania.
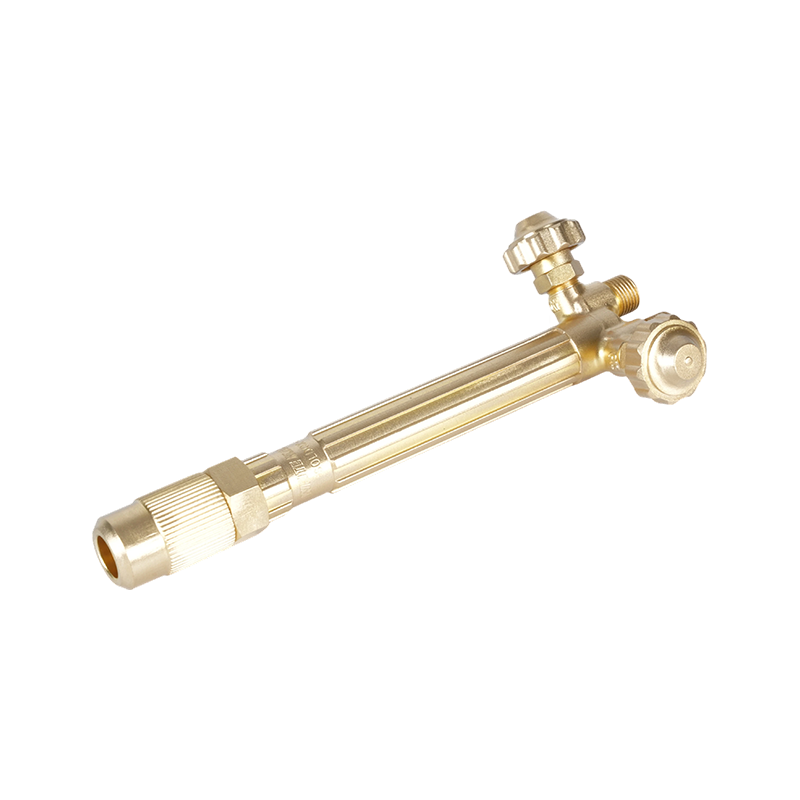
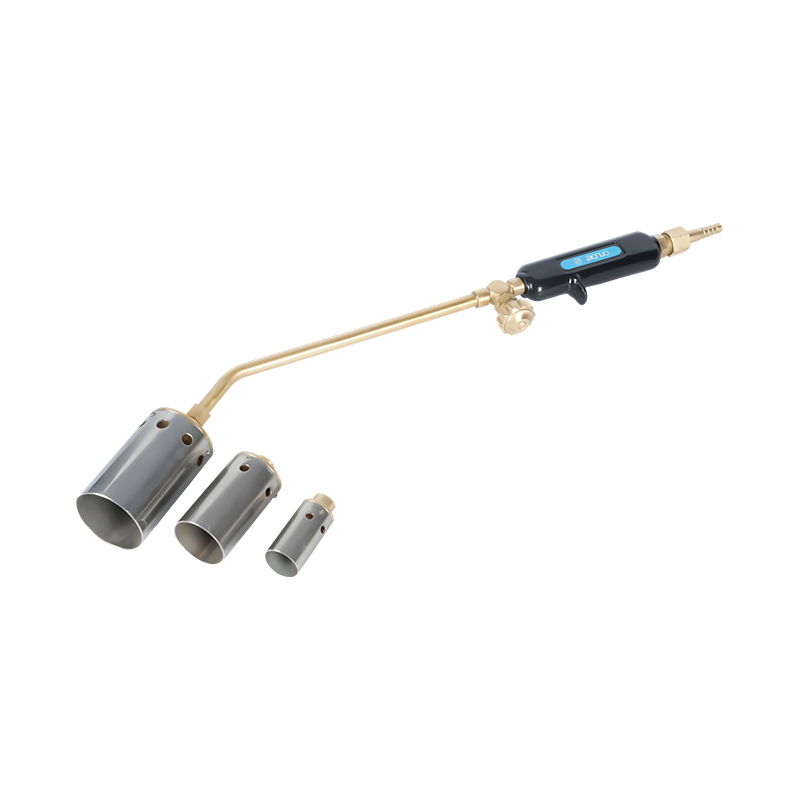
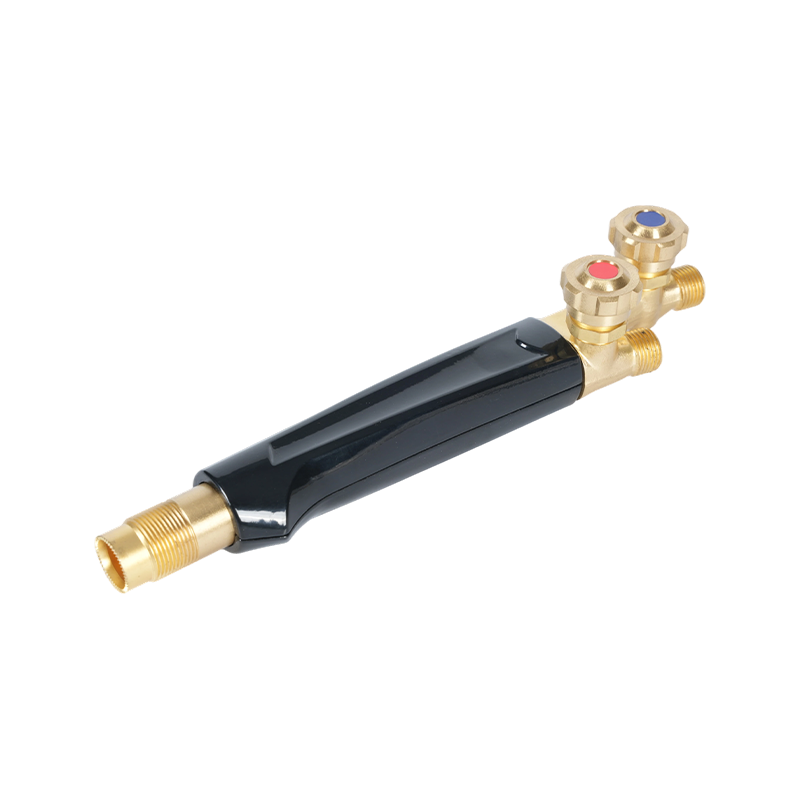
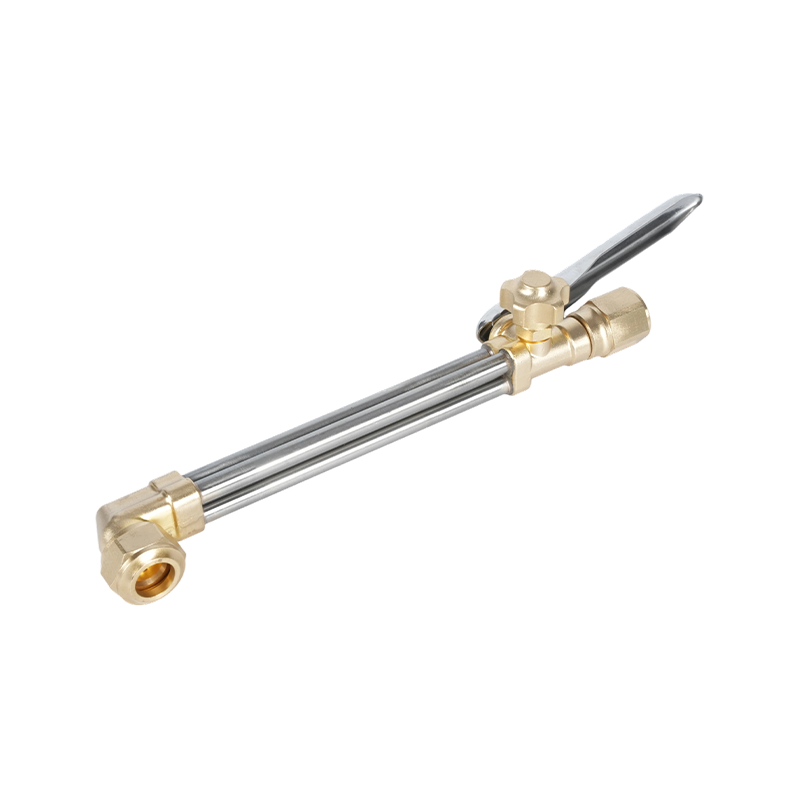
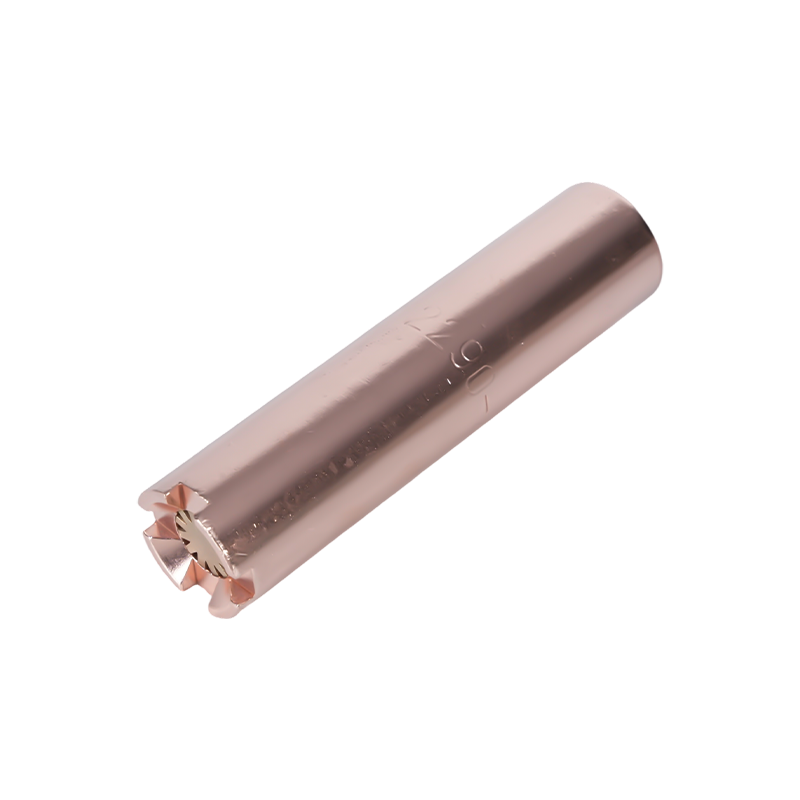
 Vysokovýkonný kyslíkový acetylénový ohrievací horák HE-505 na predhrievanie a zváranie Tento kompaktný horák poskytuje riadený plameň na predhrievanie hrubých kovov pred zváraním, čím sa znižuje riziko prasknutia. Zvláda aj spájkovanie, žíhanie, vyrovnávanie a rozmrazovanie, vďaka čomu je všestranným doplnkom vašej pracovnej bunky. Zobraziť produkt →
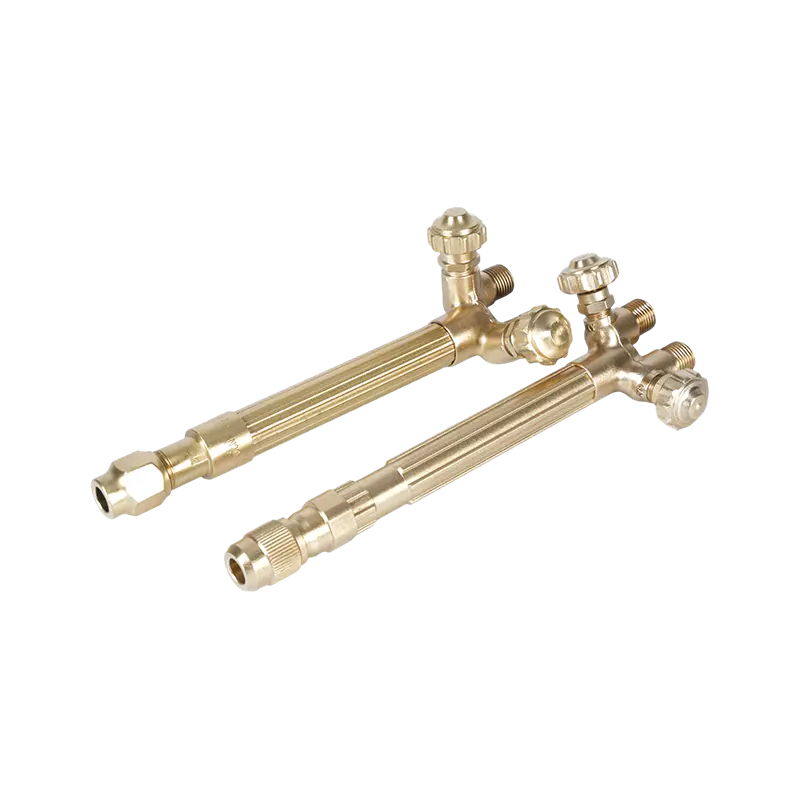
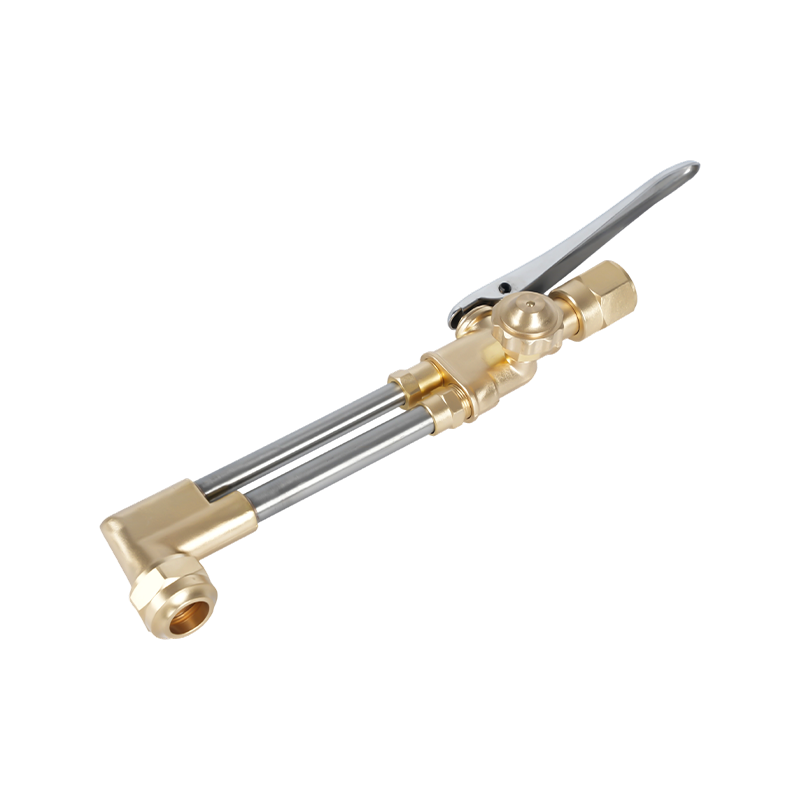
Ohrievacie horáky a zariadenia na reguláciu plynu sú často dodávané tým istým výrobcom, ktorý vyrába rezacie nástavce, rukoväte horákov a regulátory tlaku. Proces, ktorý si vyberiete, nie je jediným rozhodnutím: podporné nástroje musia byť spoľahlivé, keď je harmonogram napätý.
Rozhodovanie: Čo povedať svojmu tímu nákupu
Vyberte si MIG, keď je objem výroby vysoký, hrúbka materiálu je približne nad 3 mm, rozstrekovanie je prijateľné a máte obmedzený okruh vysoko kvalifikovaných operátorov. TIG zvoľte vtedy, keď sa požaduje vzhľad zvaru, hrúbka steny je nízka, materiál je citlivý na teplo alebo hotový spoj musí vykonávať korozívnu alebo mechanicky náročnú prevádzku.
V zmiešanom obchode má veľa tímov k dispozícii oba procesy. TIG zvládne koreňový prechod na potrubí a nerezovú prácu, ktorá musí vyzerať hladko, zatiaľ čo MIG nesie ťažké kútové zvary. Kompromis nie je o nájdení jediného dokonalého procesu; ide o prispôsobenie procesu dielu, objemu a dostupnému operátorovi.
Keď hodnotíte dodávateľa zváracieho alebo rezacieho zariadenia pre výrobnú linku OEM, je dôležité nájsť výrobcu, ktorý riadi celý proces obrábania a kovania. Schopnosť vytvárať vlastné rukoväte horákov, ohrievacie horáky a komponenty na rezanie plynom vo vlastnej réžii je to, čo robí obstarávanie predvídateľnejším. Ak diskutujete o prispôsobení dodávok na mieru, porozprávajte sa s naším technickým tímom o vašich výkresoch a výrobných požiadavkách.