Prečo si nehrdzavejúca oceľ vyžaduje iný prístup
Nehrdzavejúca oceľ odoláva korózii vďaka obsahu chrómu – zvyčajne 10 % alebo viac – ktorý na povrchu vytvára pasívnu oxidovú vrstvu. Rovnaká vrstva je to, čo ho robí neúprosným v zvarovni. Ústredným problémom je teplo: nehrdzavejúca oceľ vedie teplo zhruba o tretinu účinnejšie ako mäkká oceľ, čo znamená, že energia z oblúka zostáva sústredená v blízkosti zóny zvaru namiesto rozptýlenia. Výsledkom je rýchle nahromadenie tepla, zvýšené riziko deformácie a – ak sú teploty príliš vysoké – jav nazývaný senzibilizácia, pri ktorom sa karbidy chrómu zrážajú na hraniciach zŕn a kov stráca svoju odolnosť proti korózii presne tam, kde to najviac potrebujete.
Kontaminácia je druhou hlavnou premennou. Drôtená kefa z uhlíkovej ocele, brúsny kotúč, ktorý sa predtým dotkol mäkkej ocele, alebo olej z holých rúk na základnom kove, to všetko môže vniesť cudzí materiál do zóny zvaru, zasieťovať pórovitosť alebo prípadne hrdzavieť. Zváranie nehrdzavejúcej ocele je proces, pri ktorom príprava predstavuje väčšinu konečnej kvality zvaru – kontrola premenných tepla a kontaminácie pred spustením oblúka je to, čo oddeľuje čisté, korózii odolné zvary od tých, ktoré zlyhajú v prevádzke.
Dobrou správou je, že tento proces sa dá naučiť. Zváranie TIG, MIG a zváranie tyčou sa vykonáva na nehrdzavejúcich materiáloch, pričom každé je vhodné pre rôzne hrúbky materiálu a kontexty použitia. Pochopenie, ktorý proces použiť – a prečo – je prvým správnym rozhodnutím.
Výber správneho procesu zvárania
Zváraniu nehrdzavejúcej ocele v praxi dominujú tri procesy. Každá má definovanú sladkú bodku.
TIG zváranie (GTAW) je presná voľba. Nekonzumovateľná volfrámová elektróda vytvára oblúk, zatiaľ čo plniaca tyč je podávaná ručne, čo dáva zváračovi úplnú nezávislú kontrolu nad prívodom tepla a rýchlosťou nanášania plniva. TIG, ktorý beží na DCEN (negatívna elektróda s jednosmerným prúdom) so 100% argónovým tienením, vytvára najčistejšie zvary na nehrdzavejúcej oceli – prakticky bez rozstreku, vynikajúci vzhľad guľôčok a pri dobrej technike minimálne zóny ovplyvnené teplom. Je to štandard pre tenké plechy (pod 3 mm), potrubné práce, potravinárske zariadenia a akékoľvek aplikácie, kde bude viditeľný hotový zvar. Kompromisom je rýchlosť: TIG je pomalý a potrebná manuálna zručnosť si vyžaduje prax.
MIG zváranie (GMAW) vyhovuje ťažším profilom a vyšším objemom výroby. Drôt sa podáva nepretržite, čo výrazne zvyšuje rýchlosť odtavovania v porovnaní s TIG. U nehrdzavejúcej ocele je technika tlače štandardná - držanie pištole v približne 90 stupňoch s uhlom pohybu 5 až 15 stupňov - čo udržuje lepšie pokrytie plynom nad mlákou. Výber ochranného plynu je zložitejší ako v prípade uhlíkovej ocele: čistý CO₂ poškodzuje nehrdzavejúcu oceľ a čistý argón vytvára studený, pomalý oblúk. Najbežnejšími pracovnými plynmi sú tri-zmes 90 % hélia / 7,5 % argónu / 2,5 % CO₂ na prenos nakrátko alebo zmes 98 % argónu / 2 % kyslíka na prenos elektrického oblúka. Nesprávna zmes plynu je jednou z najčastejších príčin slabých výsledkov nehrdzavejúcej metódy MIG.
Zváranie tyčou (SMAW) je najzhovievavejší z týchto troch, pokiaľ ide o prípravu povrchu, a je životaschopný pre prácu v teréne alebo hrubšie časti, kde sú zariadenia TIG alebo MIG nepraktické. Elektródy (E308, E316 alebo E309 pre rôzne kovové spoje) obsahujú tok, ktorý vytvára vlastné tienenie, čím eliminuje potrebu externého plynu. Prívod tepla je vyšší a menej kontrolovateľný ako TIG, čo spôsobuje, že deformácia tenkých častí predstavuje skutočné riziko. Pri štrukturálnych opravách a ťažkej výrobe je palica praktickou a efektívnou možnosťou.
| Proces | Najlepší rozsah hrúbok | Ochranný plyn | Regulácia tepla | Úroveň zručností |
|---|---|---|---|---|
| TIG (GTAW) | Tenký až stredný (ideálne <3 mm) | 100% argón | Vynikajúce (nožný pedál / pulz) | Vysoká |
| MIG (GMAW) | Stredná až hrubá (3 mm) | Tri-mix alebo Ar/O₂ zmes | Dobré (rýchlosť drôtu / napätie) | Mierne |
| Stick (SMAW) | Hrubé profily / oprava v teréne | Žiadne (tienené tokom) | Obmedzené | Mierne |
Príprava povrchu a kontrola kontaminácie
Príprava na zváranie nehrdzavejúcej ocele je prísnejšia ako na uhlíkovú oceľ a pravidlá sa oplatí považovať za neobchodovateľné. Prvým je segregácia nástrojov: ponechajte si vyhradenú súpravu kief, brúsok a svoriek len pre nehrdzavejúcu oceľ. Akonáhle sa drôtená kefa alebo brúsny kotúč dostane do kontaktu s uhlíkovou oceľou, nesie železnú kontamináciu, ktorá sa pri kontakte prenesie na nehrdzavejúcu oceľ a zapustí častice, ktoré korodujú a podkopávajú pasívnu vrstvu. Označte nástroje a dôsledne presadzujte oddelenie.
Samotný povrch musí byť pred zváraním očistený od oleja, mastnoty, farby, atramentových stôp a oxidácie. Organické znečistenie zvládne acetón alebo špeciálny nerezový odmasťovač na čistej utierke. Na oxidáciu alebo okuje na rezných hranách použite brúsivo bez obsahu železa alebo lamelový kotúč určený pre nehrdzavejúcu oceľ – nikdy nie kotúč, ktorý sa dotkol uhlíkovej ocele. Dôležitá je aj metóda rezania: rezanie plazmou a rezanie laserom sa uprednostňuje pred rezaním kyslíkom a acetylénom pre nehrdzavejúcu oceľ, pretože zabraňuje kontaminácii uhlíka na reznej hrane. Ak je rezanie kyslíkom a acetylénom nevyhnutné, hrana sa musí pred zváraním obrúsiť.
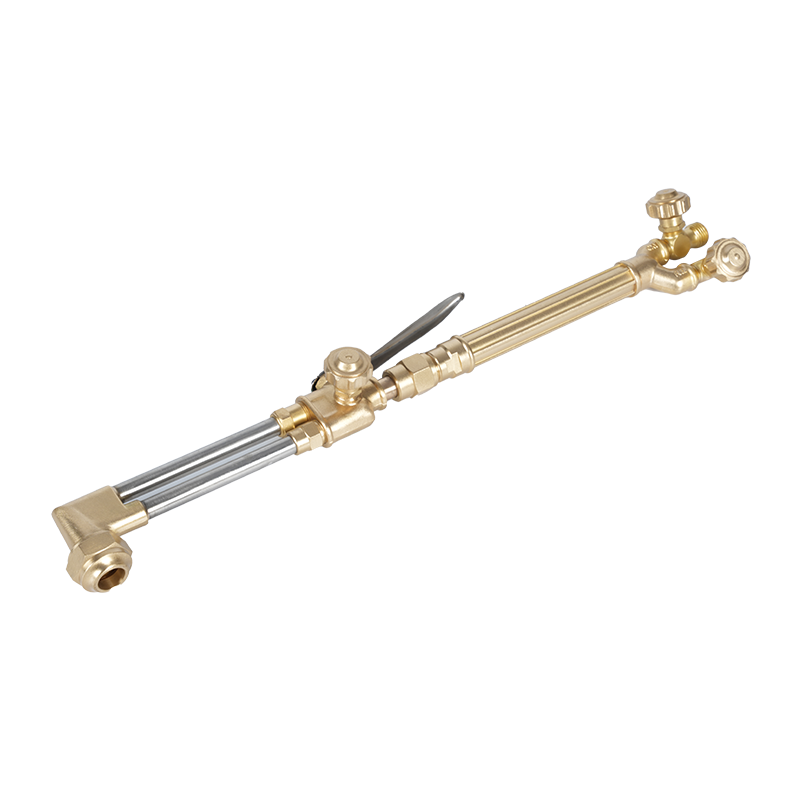
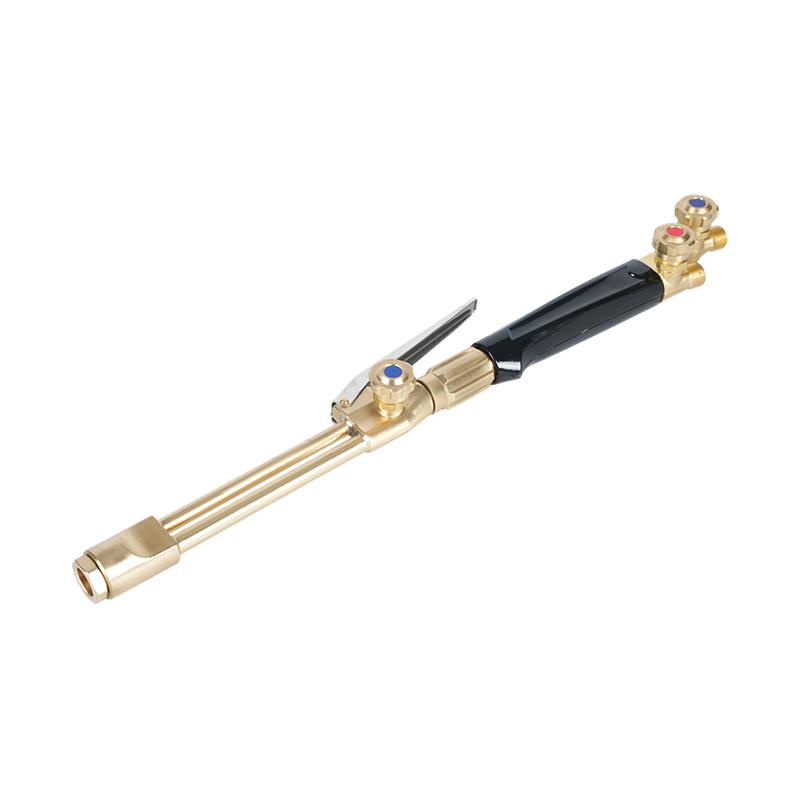
Upevnenie kĺbov by malo byť tesné. Medzery medzi koreňmi presahujúce 1,5 mm zvyšujú riziko prepálenia a nekonzistentného prenikania koreňov, najmä na tenkých materiáloch. Spojovacie zvary v intervaloch 50 mm alebo menej držia spoj na mieste a znižujú deformáciu počas hlavného chodu zvaru. A rezací nástavec a systém rukoväte horáka dimenzovaný na presné ovládanie plynu je vhodným nástrojom pre akékoľvek kyslíkovo-palivové rezanie alebo predhrievacie práce, ktoré predchádza nerezovému zváraniu, pričom zaisťuje konzistentnú dodávku plameňa bez kontaminácie oblasti rezu.
Tepelná kontrola: hlavná technická výzva
Riadenie tepla pri zváraní nehrdzavejúcej ocele má dva ciele: dosiahnutie úplného roztavenia bez prehriatia základného kovu a rovnomerné rozloženie tepla, aby sa zabránilo deformácii. Oboje si vyžaduje premyslenú techniku namiesto spoliehania sa na kompenzovanie strojom.
Medziprechodová teplota je kľúčovou riadiacou veličinou pri viacprechodových zvaroch. Maximálna interpass teplota pre austenitické nehrdzavejúce ocele (najbežnejšie používané triedy 304 a 316) sa všeobecne udržiava na 150 °C (300 °F). Pri prekročení tohto rizika hrozí zrážanie karbidu a senzibilizácia. Na TIG nastavenie impulzov znižuje priemerný tepelný príkon bez obetovania prieniku – špičkový prúd dosiahne fúziu, zatiaľ čo prúd pozadia umožňuje kovu medzi impulzmi mierne vychladnúť. Na MIG dosahuje rýchlosť podávania drôtu a nastavenie napätia podobný efekt; užší priemer drôtu tiež znižuje požadovaný prúd pre danú hĺbku prieniku.
Pri dlhších zvaroch preskakovacie zváranie (periodický presun do inej časti spoja namiesto súvislého zvárania v jednom smere) distribuuje teplo rovnomernejšie a znižuje tepelný gradient, ktorý spôsobuje deformáciu. Spätné zváranie – zváranie krátkych prírastkov v smere opačnom k celkovému postupu zvaru – je ďalšou účinnou technikou na riadenie hromadenia tepla v obmedzených častiach. Chladiace tyče, medené podložné dosky a chladiče umiestnené v blízkosti zvarovej zóny tiež absorbujú prebytočnú energiu a udržujú medziprechodové teploty v rozsahu.
Presný tlak plynu na regulátore je rovnako dôležitý ako samotná zváracia technika. Nedostatočný prietok ochranného plynu ponecháva zvarový kúpeľ nechránený, čo spôsobuje oxidáciu a pórovitosť. Nadmerné prúdenie vytvára turbulencie, ktoré vťahujú atmosférický vzduch do štítu. Kalibrovaný regulátor tlaku plynu prispôsobený procesu zvárania a požiadavkám na prietok je základná kontrola pre udržanie konzistentného pokrytia plynom v celom zvare.
Základy vybavenia: baterky, hroty a bezpečnosť
Baterka a jej spotrebný materiál sú miestom, kde sa prelína technika a vybavenie. Pri kyslíkovo-palivových prácach pri výrobe nehrdzavejúcej ocele – predhrievanie feritických alebo martenzitických tried, uvoľnenie napätia po zváraní alebo rezacie operácie na obrobku pred zváraním – kvalita a údržba horáka priamo ovplyvňujú výsledok. Dobre udržiavaný ohrievací horák určený na presné ovládanie plameňa v kovoobrábacích aplikáciách dodáva riadený a konzistentný prívod tepla, ktorý nerez vyžaduje, bez prepätia alebo spätného vzplanutia, ktoré kontaminuje pracovnú oblasť alebo poškodí základný kov.
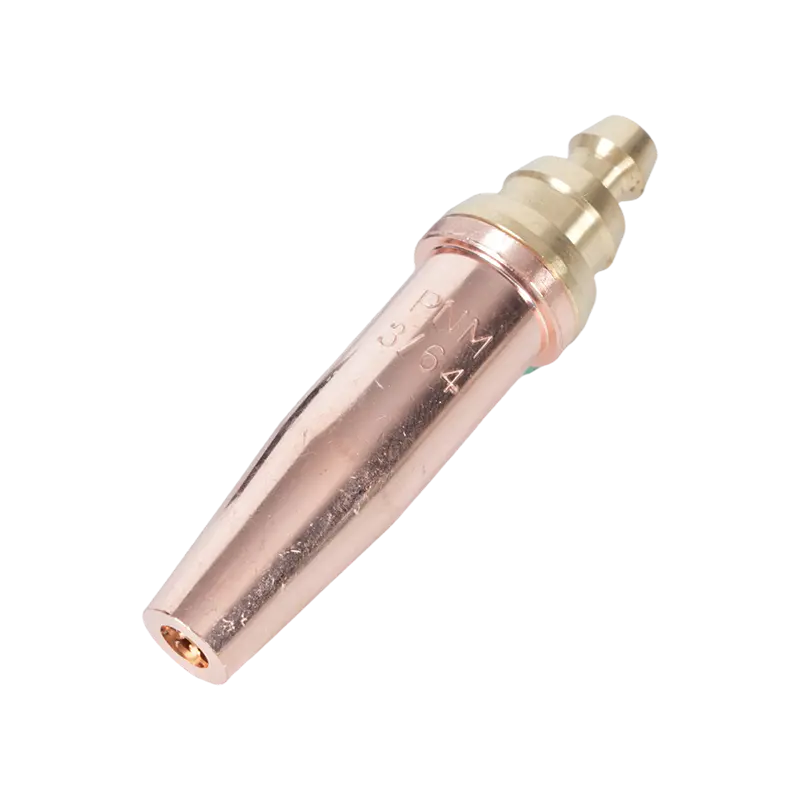
Špičky horáka určujú charakteristiky plameňa. Správna veľkosť hrotu pre hrúbku materiálu a typ plynu ovplyvňuje účinnosť ohrevu aj kvalitu reznej hrany, ak ide o rezanie. Rezacie hroty horáka a trysky vybrané pre konkrétnu kombináciu plynu a materiálu zaisťujú čistý okraj bez oxidácie, ktorý vyžaduje minimálne prepracovanie pred zváraním. Použitie poddimenzovaného hrotu na hrubý materiál spôsobuje neúplné rezanie; nadmerne veľká špička prináša nadmerné teplo, ktoré deformuje okolitý materiál.
Flashback – stav, keď sa plameň šíri späť do tela horáka alebo hadice – je vážnym bezpečnostným rizikom pri akomkoľvek kyslíkovo-palivovom nastavení a prostredia výroby nehrdzavejúcej ocele nie sú výnimkou. Zachytávače spätného vzplanutia inštalované na pripojeniach horáka a regulátora prerušte spätný chod plameňa skôr, ako dosiahne hadicu alebo prívod plynu. Tieto zariadenia sú povinnou bezpečnostnou súčasťou v profesionálnych zváracích prostrediach, nie voliteľnou modernizáciou. Regulačné usmernenia orgánov vrátane Americkej zváračskej spoločnosti posilňujú ich používanie ako štandardnú prax na akomkoľvek systéme kyslíkovo-palivového horáka. Pre komplexný prehľad výberu zváracieho procesu a kompatibility prídavného kovu pre nerezové aplikácie, Kompletný sprievodca zváraním NS ARC pokrývajúci ochranný plyn, výber drôtu a osvedčené postupy pre nehrdzavejúcu oceľ je užitočným referenčným bodom pre špecifikátorov a výrobcov.