Dve veci sa v tomto odvetví nazývajú „káblové zváranie“ a ich zámenou sa stráca čas. Prvým je samotný zvárací kábel — ťažký, flexibilný vodič, ktorý prenáša prúd zo zváracieho stroja do elektródy a späť. Druhým je proces zvárania alebo spájkovania káblov dohromady, čo je úloha, ktorá sa prejavuje v elektrickej infraštruktúre, stavbe lodí a ťažkej priemyselnej údržbe. Na oboch záleží a obe majú skutočné následky, ak sa s nimi nesprávne zaobchádza.
Táto príručka sa zaoberá konštrukciou, výberom a bezpečným používaním zváracích káblov, ako aj tým, kde sa používa zariadenie na zváranie plynom na spájanie káblových koncoviek a vodičov.
Čo vlastne znamená zváranie káblov
Vo väčšine technických a komerčných kontextov sa „zvárací kábel“ vzťahuje na vodiče sekundárneho okruhu používané v systémoch oblúkového zvárania. Sú to flexibilné vodiče, ktoré spájajú zdroj zváracieho prúdu s držiakom elektródy na jednom konci a s uzemňovacou svorkou obrobku na druhom konci. Bez nich netečie prúd, nevytvára sa oblúk a nedochádza k zváraniu.
Druhý význam je doslovnejší: akt zvárania alebo spájkovania koncov alebo telies káblov dohromady - spájanie medených vodičov, ukončovanie očiek na ťažkých vodičoch alebo tepelné spájanie izolovaných káblových zväzkov. Toto sa často objavuje pri prácach na energetickej infraštruktúre, banských operáciách, stavbe lodí a všade tam, kde vodiče s veľkým prierezom potrebujú trvalé pripojenie s nízkym odporom, a nie mechanický konektor.
Obe aplikácie zdieľajú rovnakú základnú výzvu: vysoký prúd, vysoké teplo a náročné fyzické prostredie, ktoré trestá zle zvolené alebo zle udržiavané zariadenie.
Ako sa vyrábajú zváracie káble
Zvárací kábel nie je štandardný elektrický kábel lisovaný do prevádzky. Je od základov skonštruovaný na opakované ohýbanie, vystavenie teplu, rozstrek zo zvárania a hrubé zaobchádzanie na stavbách, kde nič nezostane dlho čisté alebo nehybné.
Dirigent je vždy jemne vláknitá meď. Tam, kde štandardný stavebný drôt môže používať hrsť hrubých prameňov, zvárací kábel používa stovky tenkých medených prameňov zviazaných dohromady. To dáva káblu jeho charakteristickú flexibilitu – ohýba sa bez zalomenia, navíja bez praskania a odvíja sa bez pamäte. Dve najbežnejšie triedy prameňov sú Trieda K (30 AWG prameňov, priemyselný štandard pre ručné zváranie a všeobecnú prenosnú energiu) a Trieda M (34 AWG prameňov, flexibilnejšia možnosť používaná v robotických zváracích ramenách, tesných inštaláciách a potrubných prácach).
Izolačný plášť je termoset, nie termoplast. Dominantnými materiálmi sú EPDM (etylén propylén diénový monomér) a neoprén. Obidva odolávajú rozstreku zo zvárania, oderu, vlhkosti a UV žiareniu. EPDM lepšie zvláda teplotné extrémy a zachováva si pružnosť v chladných podmienkach. Neoprén ponúka silnejšiu odolnosť voči olejom a kvapalinám na báze ropy. Ani jedno nefunguje dobre pri dlhodobom kontakte s benzínom alebo podobnými uhľovodíkmi – čo je dôležité na pracoviskách, kde palivo a zváracie zariadenia zdieľajú rovnaký priestor.
Väčšina zváracích káblov je dimenzovaná na 600 voltov, hoci existujú aj 100-voltové káble pre špecifické nízkonapäťové aplikácie. Prevádzková teplota je zvyčajne 90 °C alebo 105 °C v závislosti od použitej izolačnej zmesi.
Výber správneho zváracieho kábla pre danú prácu
Výber kábla riadia tri premenné: kapacita, celková dĺžka obvodu a typ izolácie. Ak sa ktorýkoľvek z nich pomýli, dôjde k poklesu napätia, prehriatiu, zrýchlenej degradácii kábla alebo úplnému zlyhaniu pri záťaži.
Ampacita je maximálny prúd, ktorý môže kábel prenášať bez prekročenia jeho menovitého zvýšenia teploty. Kábel 2/0 AWG zvládne približne 200 ampérov pri celkovej dĺžke obvodu 50 stôp. Kábel 4/0 AWG zvládne približne 300 ampérov pri rovnakej dĺžke. Toto nie sú pevné maximá – záleží na pracovnom cykle. Kábel dimenzovaný na 200 ampérov pri 60 % pracovnom cykle sa prehreje, ak bude nepretržite bežať pri tomto prúde.
Dĺžka kábla komplikuje problém. Odpor sa zvyšuje s dĺžkou, čo znamená, že pokles napätia sa zvyšuje a efektívny výkon na oblúku klesá. Praktickým pravidlom je zväčšiť prierez kábla aspoň o jeden AWG na každých ďalších 50 stôp celkovej dĺžky okruhu za základnú čiaru. 300-ampérová zváračka so 100 stopami celkového kábla potrebuje 3/0 AWG, nie 2/0 AWG, ktoré by stačili na 50 stôp. Ak máte pochybnosti, zväčšite veľkosť - väčší kábel je chladnejší, vydrží dlhšie a zachováva kvalitu oblúka.
Typ izolácie dopadá na životné prostredie. EPDM je správnou voľbou pre väčšinu zváracích operácií, najmä pri práci vonku alebo pri aplikáciách v chladnom prostredí. Neoprén je lepšou voľbou tam, kde je pravdepodobný kontakt kábla s olejmi, reznými kvapalinami alebo mazaním. V prostrediach, kde zariadenia na rezanie plynom aj systémy oblúkového zvárania fungujú v tesnej blízkosti – čo je bežné nastavenie vo výrobných dielňach a lodeniciach – vyberte izoláciu, ktorá dokáže zvládnuť náhodné vystavenie teplu pri práci s horákom, ako aj rozstrek pri zváraní.
| Kábel AWG | Pribl. Ampacita | Typická aplikácia |
|---|---|---|
| 2 AWG | Až 150A | Ľahké zváranie MIG, hobby oblúkové zváranie |
| 1/0 AWG | Až 200A | Stredne ťažké MIG/TIG, všeobecná výroba |
| 2/0 AWG | Až 250A | Ťažké zváranie tyčou, konštrukčná oceľ |
| 3/0 AWG | Až 300A | Priemyselné oblúkové zváranie, dlhé káblové trasy |
| 4/0 AWG | Až 400A | Vysokovýkonné zváranie, potrubie, stavba lodí |
Kde sa zmestí plynové zváracie zariadenie
Oblúkové zváranie a kyslíkovo-palivové plynové zariadenia často fungujú vedľa seba a existujú špecifické úlohy, kde plynové zariadenia preberajú vedúcu úlohu – najmä pri ukončovaní káblov a spájkovaní ôk.
Pripevňovanie medených očiek k zváracím káblom veľkého prierezu vyžaduje kontrolované, koncentrované teplo na tok spájky alebo spájkovacieho materiálu do valca očka a zväzku prameňov bez toho, aby došlo k spätnému prepáleniu izolácie alebo oxidácii medi. Odporové krimpovanie to zvláda mechanicky, ale pre vysokovodivé trvalé spoje - najmä v baníctve, námorníctve a ťažkom priemysle - spájkovaný spoj vyhrievaný plynom poskytuje nižší odpor a lepšiu dlhodobú spoľahlivosť ako krimpovaný spoj pri opakovanom tepelnom cyklovaní.
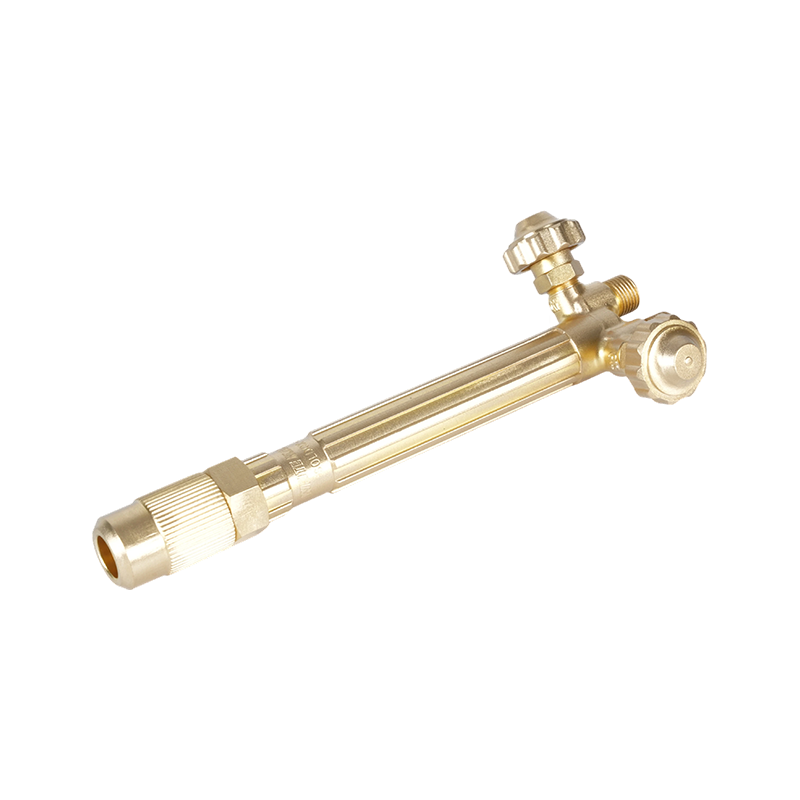
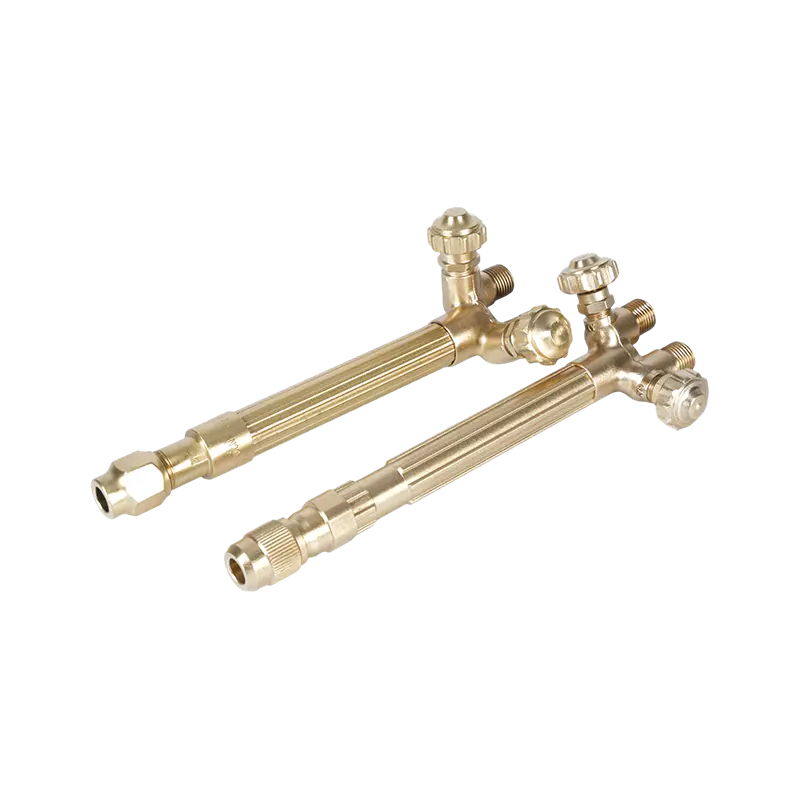
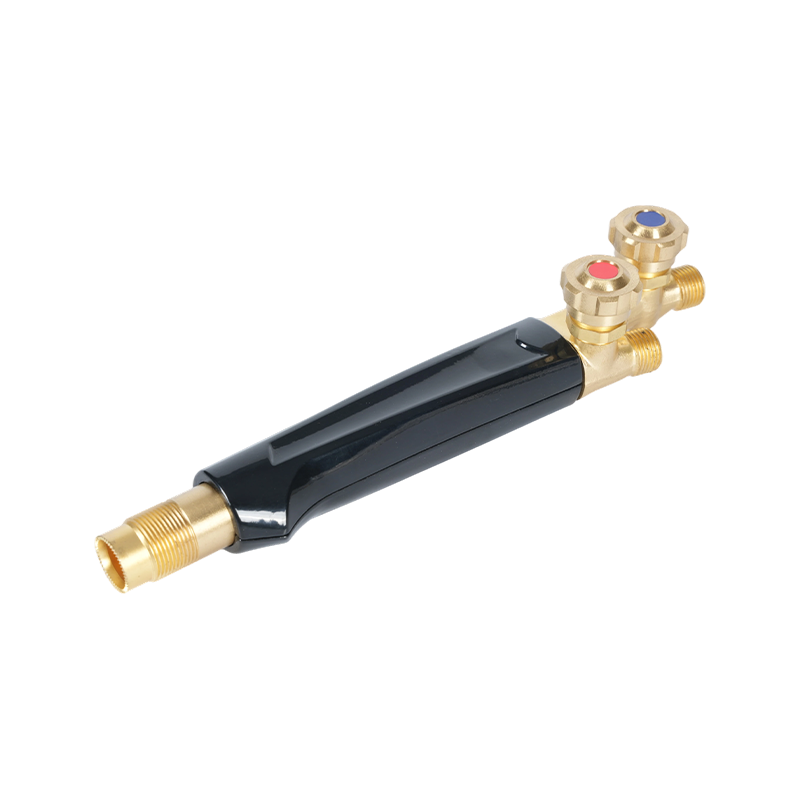
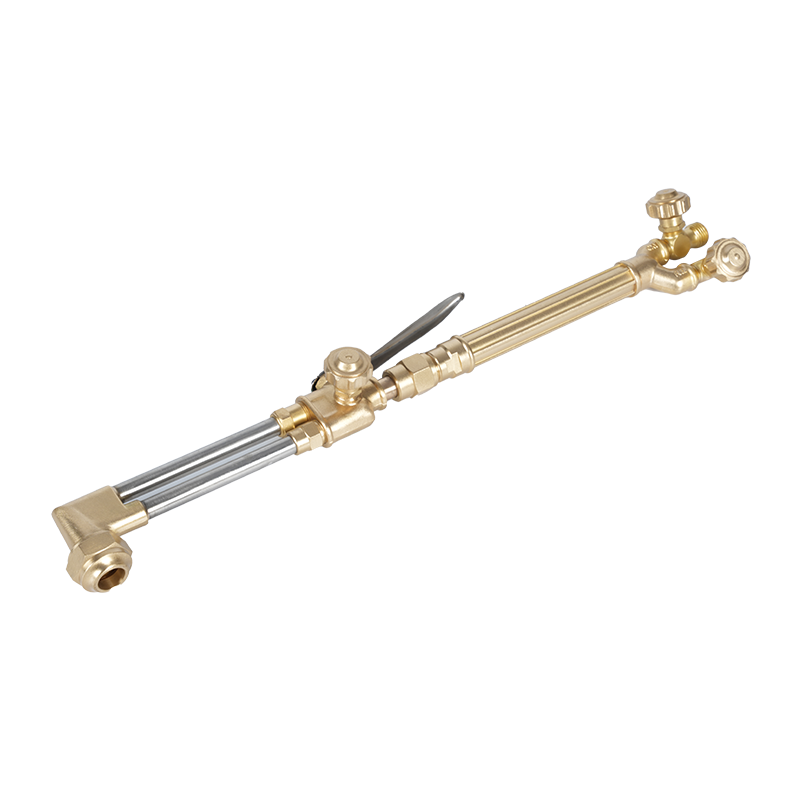
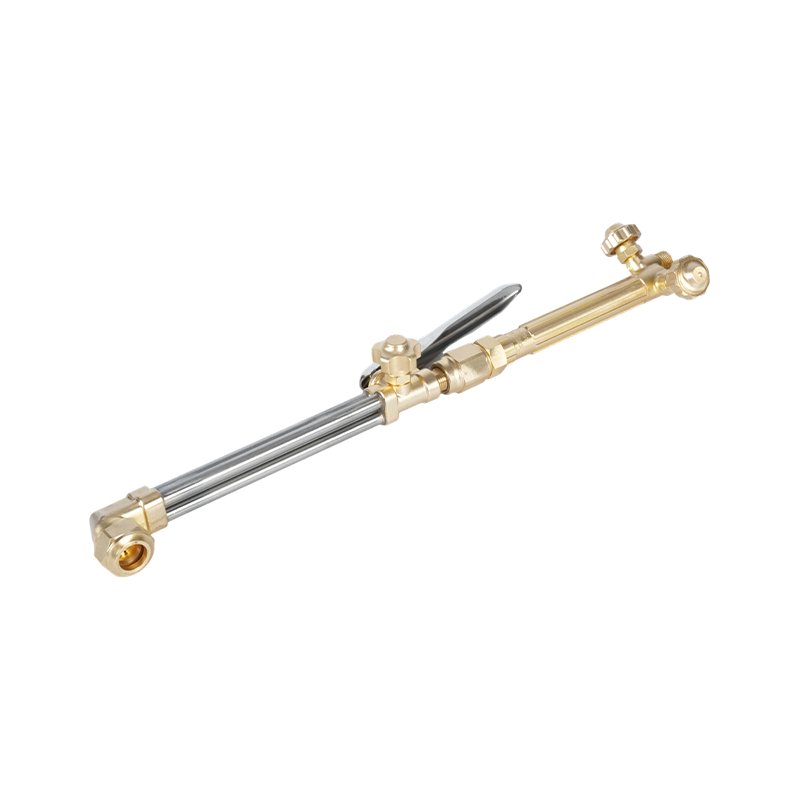
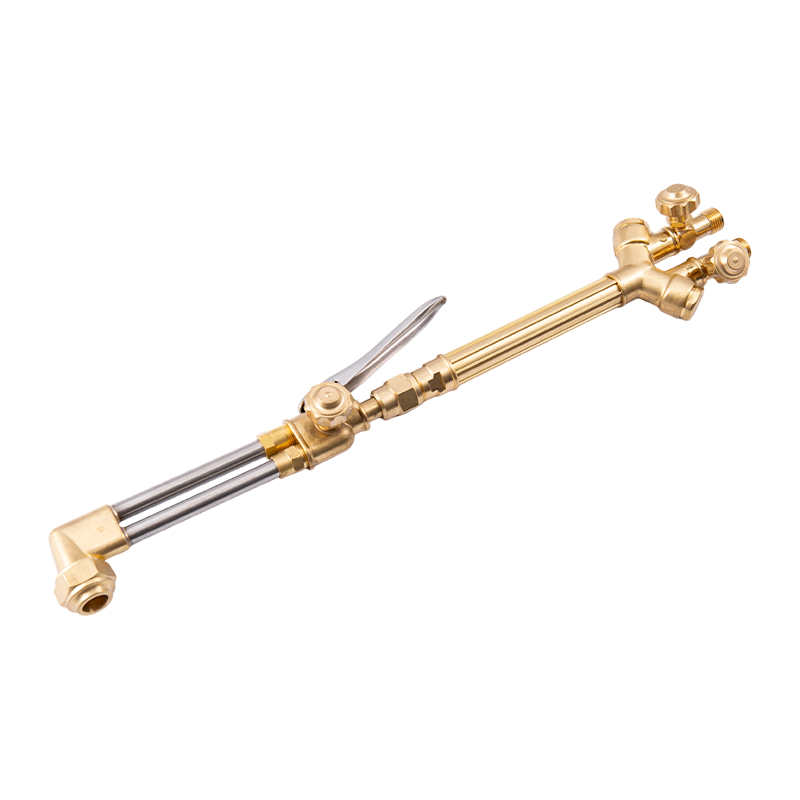
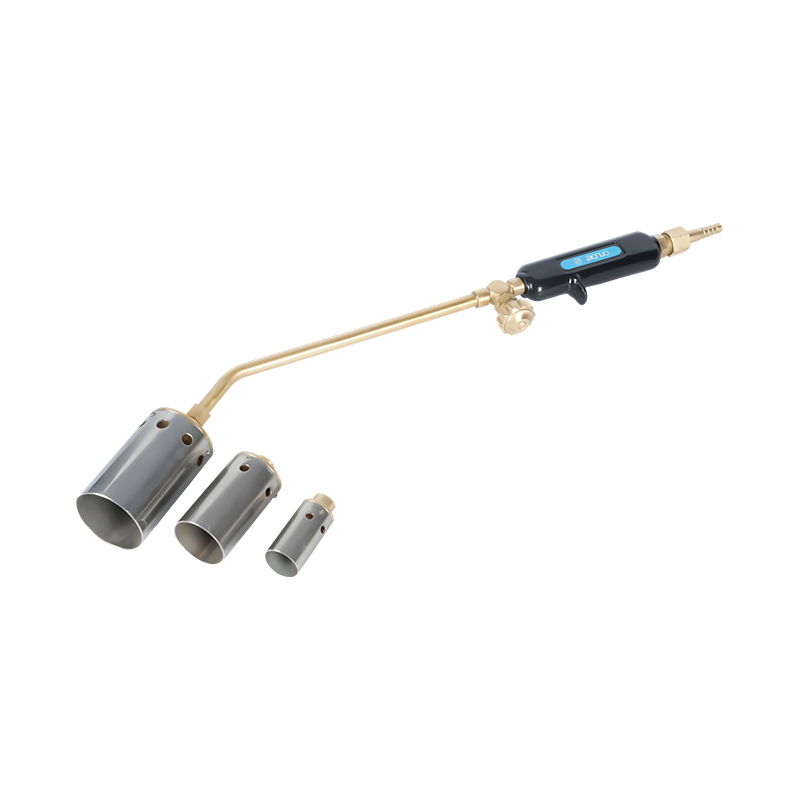
Kyslíkovo-acetylénové ohrievacie horáky skonštruované na presné spájkovanie káblov a spájanie poskytujú lokalizovaný, nastaviteľný tepelný výkon potrebný pre tento proces. Schopnosť nastaviť veľkosť plameňa a intenzitu tepla znamená, že oblasť spoja dosiahne teplotu spájkovania bez prehriatia priľahlej izolácie – rovnováhu, ktorú je ťažké dosiahnuť pri väčších plameňoch rezania alebo zvárania. Pre prácu v teréne, kde záleží na prenosnosti, a Prenosný plynový zvárací a vykurovací horák pre prácu v teréne poskytuje rovnakú presnosť v kompaktnom formáte, ktorý je vhodný do stiesnených priestorov a vzdialených lokalít.
Plynové vykurovacie zariadenia sa tiež používajú na predhrievanie oblastí káblových koncoviek pred pocínovaním, na odstránenie skorodovaných alebo zadretých káblových ôk na starnúcich zariadeniach a na zmäkčenie a preformovanie vonkajších izolačných plášťov počas operácií opravy káblov, kde je úplná výmena nepraktická.
Bezpečnosť zvárania káblov: Čo OSHA vyžaduje
Zváracie káble prenášajú vysoký prúd v náročných prostrediach a regulačné požiadavky existujú z nejakého dôvodu. Pod Štandard pre oblúkové zváranie OSHA pre stavebný priemysel (29 CFR 1926.351) , všetky káble na oblúkové zváranie a rezanie musia byť plne izolované, flexibilné a dimenzované na maximálny prúd prebiehajúcej práce. Norma tiež špecifikuje, že kábel musí byť bez opravy alebo spoja aspoň desať stôp od konca držiaka elektródy. Keď sú káble spojené, konektory musia byť izolované a dimenzované aspoň na rovnakú kapacitu ako samotný kábel.
Káble s poškodenou izoláciou, obnaženými holými vodičmi alebo narušenými spojmi musia byť vyradené z prevádzky. Všeobecný priemyselný štandard OSHA ide ešte ďalej – vo väčšine prípadov vyžaduje výmenu poškodených zváracích káblov namiesto opravy. Pokus prelepiť rez alebo odreniny v izolácii a pokračovať v používaní kábla je porušením predpisov a skutočným rizikom usmrtenia elektrickým prúdom.
Ďalšie bezpečnostné požiadavky špecifické pre prostredia na zváranie káblov zahŕňajú:
- Zvárači nesmú počas zvárania ovíjať ani slučkovať káble elektród okolo žiadnej časti svojho tela
- Uzemňovacie spätné káble musia mať prúdovú zaťažiteľnosť rovnakú alebo väčšiu ako celkový výkon zváracích jednotiek, ktoré obsluhujú
- Všetky rámy strojov na oblúkové zváranie musia byť uzemnené cez obvodový kábel alebo samostatný uzemňovací vodič
- Káble sa musia držať mimo zdrojov tepla, ostrých hrán a privretých miest, ktoré by mohli poškodiť izoláciu
Keď plynové zariadenie pracuje v rovnakom priestore ako zváracie káble a elektrické zváracie systémy, je potrebná ďalšia vrstva bezpečnosti. Kyslíkovo-palivové vedenia a elektrické vedenia musia byť vedené oddelene, aby sa predišlo poškodeniu plynových hadíc rozstrekom oblúka alebo poškodeniu izolácie káblov v dôsledku úniku plynu. Tlmiče spätného vzplanutia, ktoré chránia plynové vedenia v prostredí silnoprúdového zvárania sú nevyhnutným vybavením všade tam, kde plynové horáky a oblúkové systémy zdieľajú pracovný priestor – spätné vzplanutie v blízkosti nechráneného prívodného potrubia plynu je oveľa nebezpečnejšie ako každé nebezpečenstvo v izolácii. Úplný prehľad bezpečnostných požiadaviek na strane horáka nájdete v príručke na bezpečnostné opatrenia pre rezací horák by mal dodržiavať každý operátor pokrýva celý protokol.
Kontrola a údržba zváracích káblov
Zváracie káble zlyhávajú postupne, potom náhle. Postupná fáza – praskanie izolácie, únava medeného vlákna, uvoľnenie konektorov – je úplne zachytiteľná disciplinovanou kontrolou pred použitím. Náhla fáza zvyčajne zahŕňa skrat, záblesk oblúka alebo poruchu zariadenia, ktorá zastaví výrobu a môže zraniť personál.
Pred každou zmenou skontrolujte celú dĺžku elektródového aj pracovného kábla, či nemá praskliny v izolácii, zárezy alebo poškodenie oderom. Venujte zvláštnu pozornosť koncom káblov v blízkosti konektorov a držiakov, kde sa sústreďuje mechanické namáhanie. Skontrolujte tesnosť a koróziu všetkých spojov – uvoľnené oko alebo medený spoj so zeleným odtieňom vytvára odpor, ktorý vytvára teplo a zhoršuje kvalitu oblúka.
Izolácia na EPDM a neoprénových kábloch je odolná, ale nie nezničiteľná. Bežné zdroje poškodenia zahŕňajú rolovanie zariadenia po kábloch, káble navinuté cez ostré hrany konštrukcie a dlhodobý kontakt s brúsnymi iskrami alebo teplom rezacieho horáka. Vedenie káblov cez ochranné objímky v oblastiach s vysokou premávkou a ich udržiavanie mimo podlahy, kde je to možné, výrazne predlžuje životnosť.
Káble vymeňte podľa plánu, nielen pri poruche. Kábel, ktorý bol v ťažkej dennej prevádzke dva alebo viac rokov, má nahromadenú značnú únavu prameňa vodiča, aj keď vonkajší plášť vyzerá neporušený. Odolnosť unaveného kábla je merateľne vyššia ako u nového kábla rovnakej veľkosti a zhoršenie výkonu oblúka je skutočné skôr, ako sa objaví akékoľvek viditeľné poškodenie. Ponechanie náhradných káblov na mieste znamená, že výmena káblov trvá niekoľko minút, než vypnutie celej zváracej stanice.