Krátka odpoveď — a prečo to nie je jednoduché
Áno, nehrdzavejúcu oceľ je možné zvárať s mäkkou oceľou. Spoj je dosiahnuteľný, štrukturálne zdravý, keď je správne vykonaný, a objavuje sa v skutočných výrobných prácach v rôznych odvetviach – výfukové systémy, zariadenia na spracovanie potravín, konštrukčné podpery, námorné armatúry a architektonické kovové konštrukcie, všetky tieto dva materiály pravidelne kombinujú. Krátka odpoveď nie je spochybňovaná.
Odpoveď komplikuje všetko, čo po nej nasleduje. Nerezová oceľ a mäkká oceľ sa líšia rýchlosťou tepelnej rozťažnosti, tepelnou vodivosťou, chemickým zložením a koróznym správaním. Každý z týchto rozdielov predstavuje poruchový režim, ktorému štandardný zvar rovnakého materiálu nečelí. Spoj zvarte nesprávnym plnivom a tepelne ovplyvnená zóna skrehne. Nesprávne hospodárenie s teplom a nehrdzavejúca oceľ sa deformuje, zatiaľ čo mäkká oceľ sa ťahá opačným smerom. Nechajte spoj neutesnený a galvanická korózia napadne stranu z mäkkej ocele do niekoľkých mesiacov od vystavenia vonkajšiemu prostrediu. Správna krátka odpoveď si vyžaduje pochopenie všetkých týchto premenných predtým, ako sa zapáli oblúk.
Metalurgická výzva: teplo, expanzia a riedenie
Hlavným problémom je, že nehrdzavejúca oceľ a mäkká oceľ reagujú na teplo odlišne tromi spôsobmi zloženia.
po prvé, tepelná rozťažnosť . Austenitické nehrdzavejúce ocele (triedy 304 a 316, s ktorými sa najčastejšie stretávame pri výrobe) expandujú zhruba o 50 % viac ako mäkká oceľ na stupeň zvýšenia teploty. Keď ich zvaríte a obe strany sa nerovnomerne zohrejú, nehrdzavejúca strana počas zvaru narastie viac ako strana z mäkkej ocele a počas chladenia sa viac stiahne. Tento rozdielny pohyb vytvára v spoji zvyškové napätie – napätie, ktoré, ak zvarový návar nie je dostatočne húževnatý, aby ho absorboval, vedie k praskaniu, keď sa zostava ochladzuje.
po druhé, tepelná vodivosť . Mäkká oceľ odvádza teplo zo zóny zvaru zhruba trikrát rýchlejšie ako nehrdzavejúca oceľ. To znamená, že teplo sa sústreďuje na nehrdzavejúcej strane spoja, čo spôsobuje, že zostane dlhšie horúce, zatiaľ čo strana z mäkkej ocele sa rýchlo ochladí. Výsledkom je nerovnomerné rozloženie tepla, nerovnomerné skreslenie a tendencia k prehriatiu nehrdzavejúcej strany, ak zvárač aktívne neriadi prívod tepla.
po tretie, riedenie zvarového kúpeľa . Keď sa dva základné kovy roztavia do zvarového kúpeľa, ich chemické zložky sa zmiešajú. Ak chémia prídavného kovu nie je zvolená tak, aby vyhovovala tomuto riedeniu – absorbuje uhlík z mäkkej ocele a vyrovnáva obsah chrómniklu z nehrdzavejúcej ocele – výsledný zvarový návar môže obsahovať krehké martenzitické alebo sigma fázové štruktúry, ktoré ohrozujú pevnosť aj ťažnosť. To je dôvod, prečo je výber plniva jediným najdôležitejším technickým rozhodnutím pri tomto type spoja.
Výber prídavného kovu: ER309L ako štandardná voľba
Prídavný kov premosťuje dva chemicky nekompatibilné základné materiály. Musí byť formulovaný tak, aby vytvoril návar, ktorý je kompatibilný s oboma stranami spoja po zriedení – nielen nezávisle na nerezovej strane alebo strane z mäkkej ocele.
ER309L je priemyselný štandardný výplň pre spoje austenitických nehrdzavejúcich až mäkkých ocelí. Trieda 309L obsahuje vyšší obsah chrómu (23–25 %) a niklu (12–14 %) ako štandardné nerezové plnivá, konkrétne kvôli riedeniu uhlíkovou oceľou. Keď sa mäkká oceľ primieša do zvarového kúpeľa a zníži obsah zliatiny, zvýšená počiatočná chémia návaru 309L kompenzuje, čím sa vytvorí konečné zloženie zvaru, ktoré zostáva austenitické, tvárne a odolné voči korózii. Označenie „L“ označuje nízky obsah uhlíka – dôležitý faktor, ktorý znižuje riziko senzibilizácie (precipitácia karbidov na hraniciach zŕn) v tepelne ovplyvnenej zóne nehrdzavejúcej strany. Podrobný návod na výber prídavného kovu pre rôzne druhy nehrdzavejúcej ocele, Technická príručka spoločnosti Hobart Brothers na zváranie nehrdzavejúcej ocele s odporúčaným výberom prídavného kovu podľa aplikácie poskytuje špecifické odporúčania, ktoré zohľadňujú požiadavky na mechanické a korózne vlastnosti.
ER312 je sekundárnou voľbou pre spoje s neznámym zložením mäkkej ocele alebo vyšším obsahom uhlíka. Typ 312 má ešte vyšší obsah feritu ako 309L, čo mu dáva väčšiu odolnosť proti praskaniu za tepla v scenároch s vysokým riedením. Je drahší a menej skladovaný ako 309L, čo z neho robí správnu voľbu, keď je chémia základného materiálu neistá a nie rutinný prvý výber.
Čo nesmiete použiť: výplň z mäkkej ocele (drôt ER70S-6 alebo ekvivalent). Výplň z mäkkej ocele na spoji z nehrdzavejúcej a mäkkej ocele vytvára návar, ktorý hrdzavie na spojovacej línii. Nerezová strana je v poriadku; samotný zvar koroduje. Štandardné nehrdzavejúce plnivo (ER308L, plnivo z rovnakého materiálu pre nehrdzavejúce 304 až 304) je tiež nevhodné – chýba mu zvýšený obsah zliatiny potrebný na prežitie zriedenia uhlíkovou oceľou a môže vytvoriť zvar s nedostatočnou odolnosťou proti korózii na nehrdzavejúcej strane.
Zváracie procesy: TIG, MIG a možnosti oxy-acetylénu
Pre spoje nehrdzavejúcej a mäkkej ocele sa bežne používajú tri procesy, z ktorých každý má odlišný profil výhod.
TIG (GTAW) je preferovaný proces pre presnú prácu, materiál s tenkým prierezom (pod 3 mm) a aplikácie, kde záleží na vzhľade zvaru – stravovacie zariadenia, architektonické panely a viditeľné konštrukčné spoje. TIG poskytuje operátorovi najväčšiu kontrolu nad prívodom tepla, veľkosťou kaluže a rýchlosťou pridávania plniva. Argónový ochranný plyn (100% argón pre nerezové práce) vytvára čistý zvar s minimálnym rozstrekom a bez trosky. Kompromisom je rýchlosť a požiadavka na zručnosť: TIG vyžaduje súčasné ovládanie prúdu, uhla horáka, rýchlosti posuvu a pridávania plniva, čo ho robí nevhodným pre prostredia s vysokou produkciou a operátorov, ktorí si nevyvinuli odbornosť v tomto procese.
MIG (GMAW) s drôtom ER309L je výrobnou voľbou pre štrukturálne a ťažké výrobné práce. MIG je rýchlejší ako TIG, ľahšie sa učí a dokáže efektívne manipulovať s hrubšími materiálmi. Ochranný plyn pre MIG práce z nehrdzavejúcej až mäkkej ocele je typicky zmes s vysokým obsahom argónu (98 % Ar / 2 % CO2 alebo trimix argónu, hélia a CO2); štandardné ochranné plyny z mäkkej ocele s vysokým obsahom CO₂ oxidujú nehrdzavejúcu stranu a znižujú odolnosť proti korózii v oblasti zvaru.
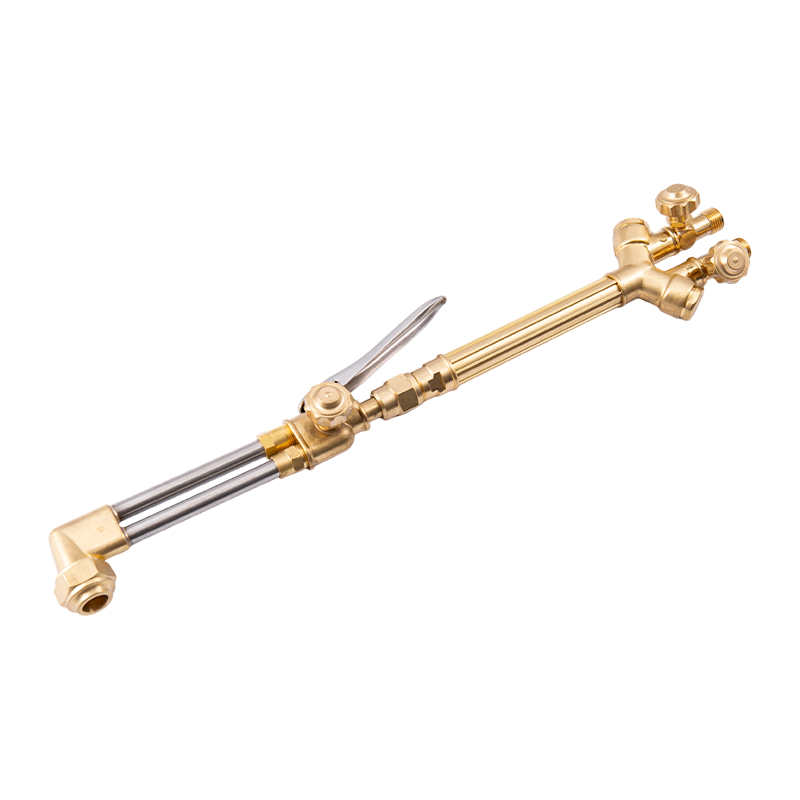
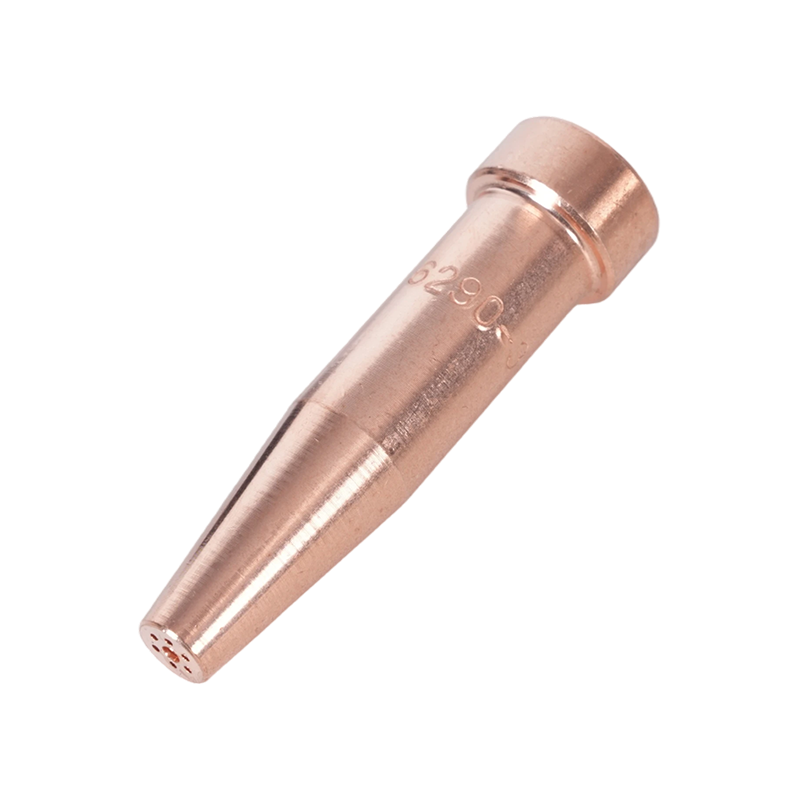
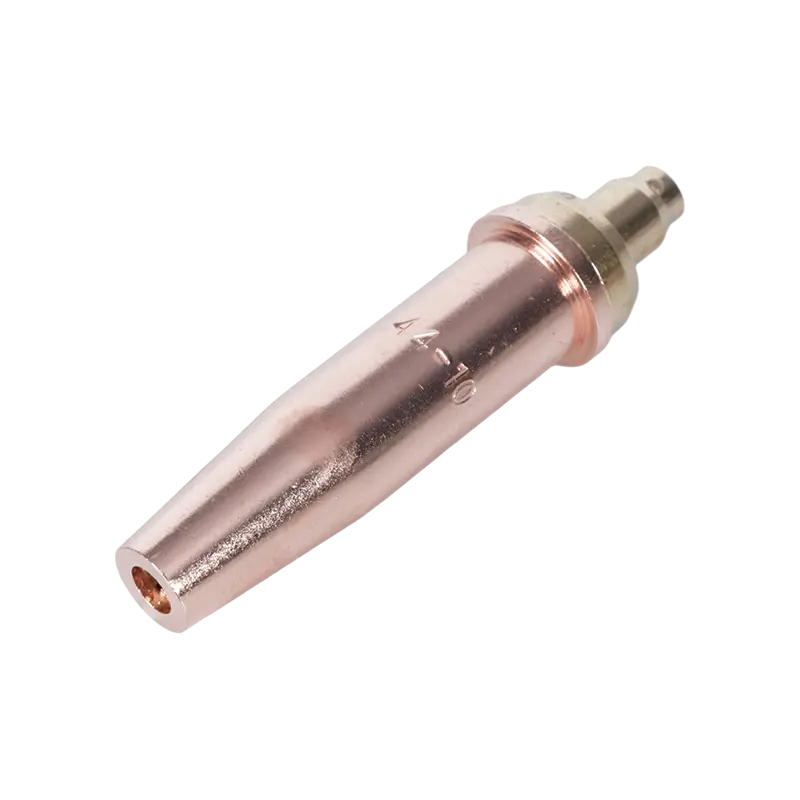
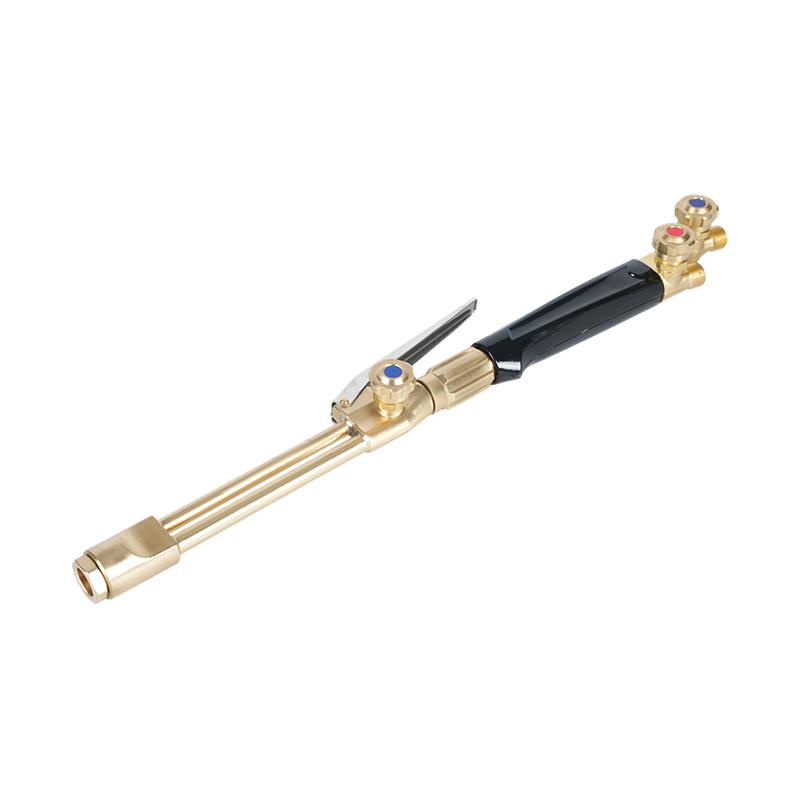
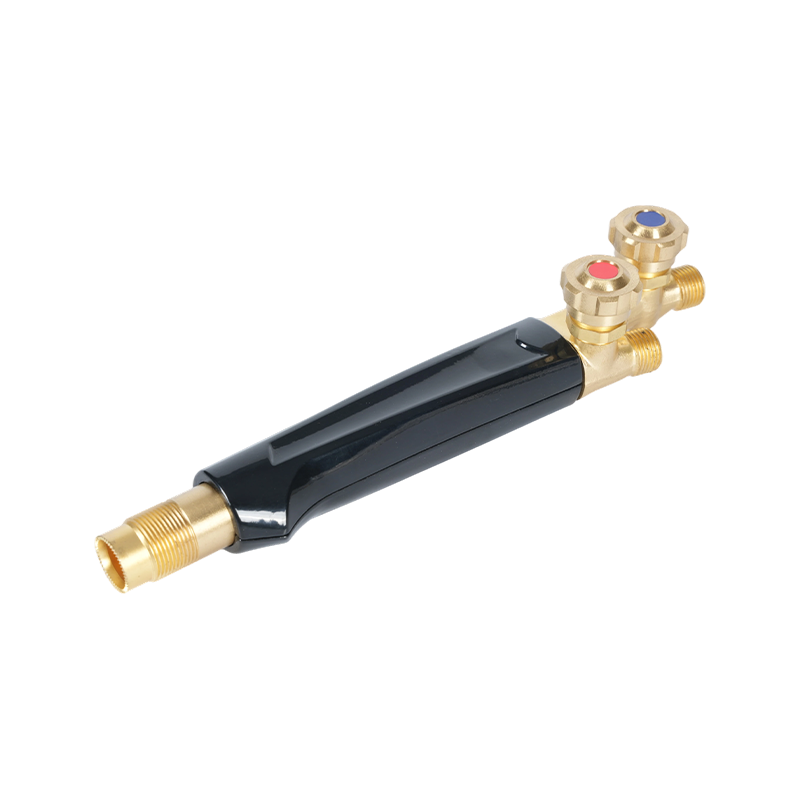
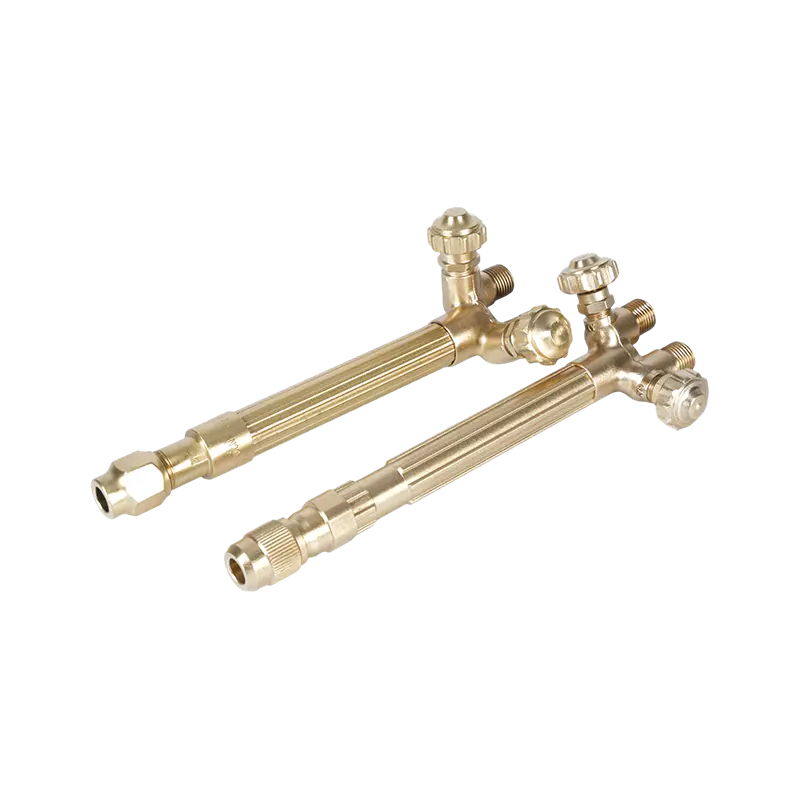
Kyslíkovo-acetylénové zváranie je použiteľný pre prácu s tenkými plechmi a malými prierezmi, kde nie je k dispozícii zariadenie TIG. Proces vyžaduje starostlivé riadenie tepla, pretože otvorený plameň dodáva teplo menej presne ako elektrický oblúk, čo uľahčuje prehriatie nehrdzavejúcej strany. Pomer neutrálneho plameňa a kyslíka k acetylénu približne 1:1 je povinný; oxidačný plameň napáda vrstvu oxidu chrómu na nereze a vytvára pórovitosť. A malý kyslíkovo-acetylénový zvárací a ohrievací horák pre precíznu prácu poskytuje operátorovi jemné ovládanie plameňa potrebné pre tenké spoje rôznych kovov, pričom prenosný plynový zvárací a vykurovací horák na použitie na mieste rozširuje túto schopnosť na opravy v teréne a výrobu na mieste, kde nie je k dispozícii oblúkové zariadenie. Pre samotné zváracie hroty, vysokovýkonné kyslíkovo-acetylénové zváracie horáky zvládnuť ťažšie úsekové práce, pričom ľahké hroty kyslíkovo-acetylénových zváracích horákov vyhovujú aplikáciám tenšieho plechu, kde je prioritou regulácia tepla.
| Proces | Najlepšie pre | Filler | Úroveň zručností | Regulácia tepla |
|---|---|---|---|---|
| TIG (GTAW) | Tenký plech, presnosť, viditeľné spoje | Prút ER309L | Pokročilé | Výborne |
| MIG (GMAW) | Konštrukčné, ťažká výroba, výroba | Drôt ER309L | Stredne pokročilý | Dobre |
| Oxy-acetylén | Tenký plech, oprava v teréne, miesta bez napájania | 309L tyč | Stredne pokročilý | Mierne |
Regulácia tepla a riadenie skreslenia
Tepelný manažment pri zváraní nehrdzavejúcej až mäkkej ocele je náročnejší ako zváranie rovnakého materiálu, pretože obe strany reagujú na teplo rôznou rýchlosťou. Cieľom je dodať dostatok tepla na dosiahnutie fúzie bez toho, aby nerezová strana zotrvala pri vysokej teplote dostatočne dlho na to, aby došlo k senzibilizácii alebo nadmernému skresleniu.
Niekoľko techník to rieši priamo. Backstep zváranie —prebiehajúce krátke zvarové segmenty v smere opačnom k celkovej dráhe — rozvádza teplo rovnomernejšie pozdĺž spoja ako kontinuálne zváranie dopredu, čím sa znižuje koncentrácia tepla, ktorá spôsobuje deformáciu nehrdzavejúcej ocele. Prerušované zahrievanie , obzvlášť dôležité pre prácu s kyslíkom a acetylénom, znamená aplikáciu tepla, prestávku, aby nerezová strana zhodila časť svojej teploty, a potom pokračovať. Tým sa zabráni akumulácii tepla nehrdzavejúcej ocele za hranicou jej skreslenia.
Pri dlhších spojoch nie je upínanie a upevnenie voliteľné. Pretože sa nehrdzavejúca strana viac rozťahuje a ochladzuje pomalšie, neupevnený spoj sa bude pri postupe zvárania ťahať a krútiť. Lepenie v pravidelných intervaloch pred spustením plných guľôčok a zaistenie zostavy na plochú upínaciu dosku alebo pevnú dosku udržuje spoj vyrovnaný prostredníctvom tepelných cyklov. Na nehrdzavejúcej strane používajte špeciálne drôtené kefy z nehrdzavejúcej ocele a na druhej strane špeciálne kefy z mäkkej ocele – krížová kontaminácia častíc uhlíkovej ocele na povrchu nehrdzavejúcej ocele vytvára hrdzavé škvrny, ktoré sa časom vyvinú do koróznych jamiek.
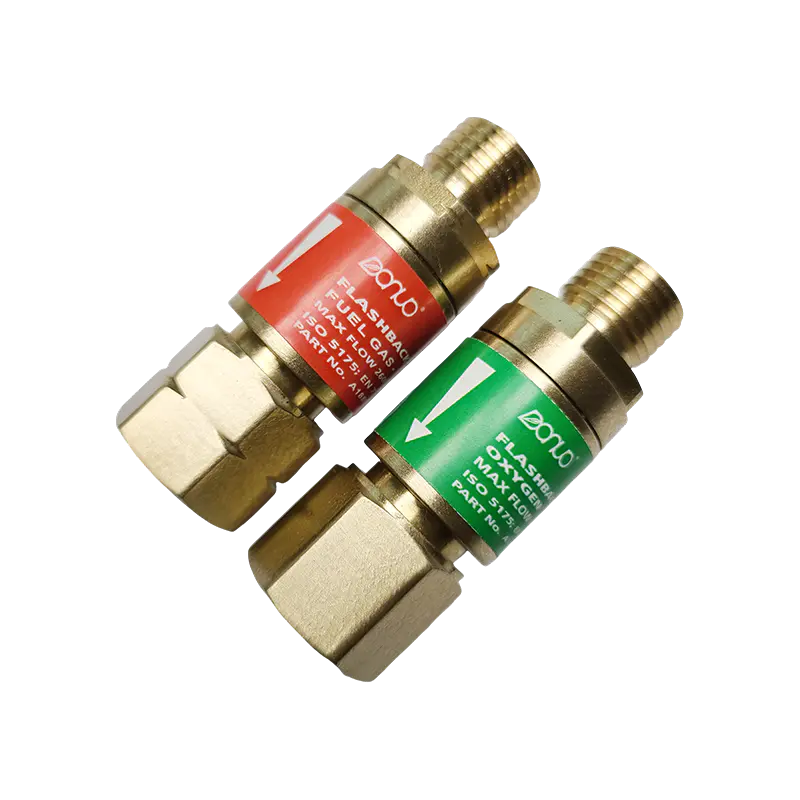
Pri vykonávaní viacerých prechodov zvaru nechajte spoj medzi prechodmi vychladnúť. Stohovanie za horúca pri prechode za tepla na spoji z nehrdzavejúcej na mäkkú oceľ spája vstup tepla a riskuje senzibilizáciu nehrdzavejúcej ocele a nadmerný rast zŕn v tepelne ovplyvnenej zóne mäkkej ocele. The acetylénová poistka spätného vzplanutia pre bezpečnosť zvárania by mala byť namontovaná na vstupe horáka na akomkoľvek kyslíkovo-acetylénovom zariadení používanom na predĺžené zváracie operácie, kde opakované cykly zahrievania môžu spôsobiť kolísanie tlaku, ktoré spúšťa spätné vzplanutie.
Úprava po zváraní: Dlhodobá ochrana spoja
Konštrukčne pevný zvar z nehrdzavejúcej na mäkkú oceľ je len polovicou práce. Neliečený spoj zlyhá v dôsledku korózie dlho predtým, ako zlyhá mechanicky – pretože dva kovy v elektrickom kontakte s prítomnou vlhkosťou vytvárajú galvanický článok, ktorý urýchľuje hrdzu na strane mäkkej ocele.
Galvanická korózia vzniká, pretože nehrdzavejúca oceľ je elektrochemicky ušľachtilejšia ako mäkká oceľ. V prítomnosti elektrolytu (vlhkosť, vlhkosť, slaná voda) pôsobí mäkká oceľ ako obetná anóda a koroduje rýchlejšie, než by bola izolovaná. Čím je prostredie agresívnejšie, tým rýchlejšie tento proces prebieha. Pri suchých aplikáciách v interiéri sú galvanické efekty minimálne. Pre vonkajšie, morské prostredie alebo prostredie s vysokou vlhkosťou potrebuje kĺb aktívnu ochranu.
Na nerezovej strane, pasivácia —ošetrenie kyselinou dusičnou alebo citrónovou podľa ASTM A967 — obnovuje vrstvu oxidu chrómu narušenú teplom zvárania, čím vracia nehrdzavejúcemu povrchu jeho navrhnutú úroveň odolnosti proti korózii. Tento krok je štandardnou praxou v potravinárskom, farmaceutickom a námornom nerezovom spracovaní a nemal by sa vynechať všade tam, kde bude nerezový povrch vystavený korozívnym látkam.
Na strane mäkkej ocele, tesnenie a náter sú primárnou obranou. Farba, epoxidový základný náter alebo základný náter bohatý na zinok aplikovaný na stranu z mäkkej ocele preruší cestu vlhkosti, ktorá poháňa galvanickú koróziu. Pre ponorné alebo námorné aplikácie poskytuje zinková obetná anóda pripojená k strane z mäkkej ocele elektrochemickú ochranu tým, že prednostne koroduje namiesto ocele. Utesnenie špičky zvaru vhodným tmelom zabraňuje prenikaniu vlhkosti do samotnej spojovacej línie – často najzraniteľnejšieho miesta, kde môže začať štrbinová korózia, aj keď sú okolité povrchy natreté.
Vyrobené so správnym prídavným materiálom, riadeným tepelným príkonom a správnym spracovaním po zváraní, spoj z nehrdzavejúcej a mäkkej ocele bude zodpovedať životnosti okolitej konštrukcie. Preskočenie ktoréhokoľvek z týchto krokov merateľne skráti tento život – preto je krátka odpoveď („áno, môžete“) užitočná len vtedy, keď je za tým celý proces.