Čo odlišuje kyslíkovo-acetylénové špičky od iných palivových špičiek
Nie všetky hroty horákov sú zameniteľné a rozdiel začína pri palivovom plyne. Kyslíkovo-acetylénové špičky sú navrhnuté na základe jedinečných charakteristík spaľovania acetylénu: horí teplejšie ako ktorýkoľvek iný komerčne dostupný vykurovací plyn, pričom dosahuje teploty plameňa približne 3500 °C (6332 °F) na vnútornom kuželi. Tento tepelný výkon umožňuje acetylénu predhrievať kov na bod vznietenia na rezanie kyslíkom rýchlejšie ako propán, zemný plyn alebo propylén – čo je dôvod, prečo kyslíko-acetylén zostáva dominantnou voľbou pre rezanie konštrukčnej ocele a presnú výrobu kovov napriek konkurencii alternatívnych palivových systémov.
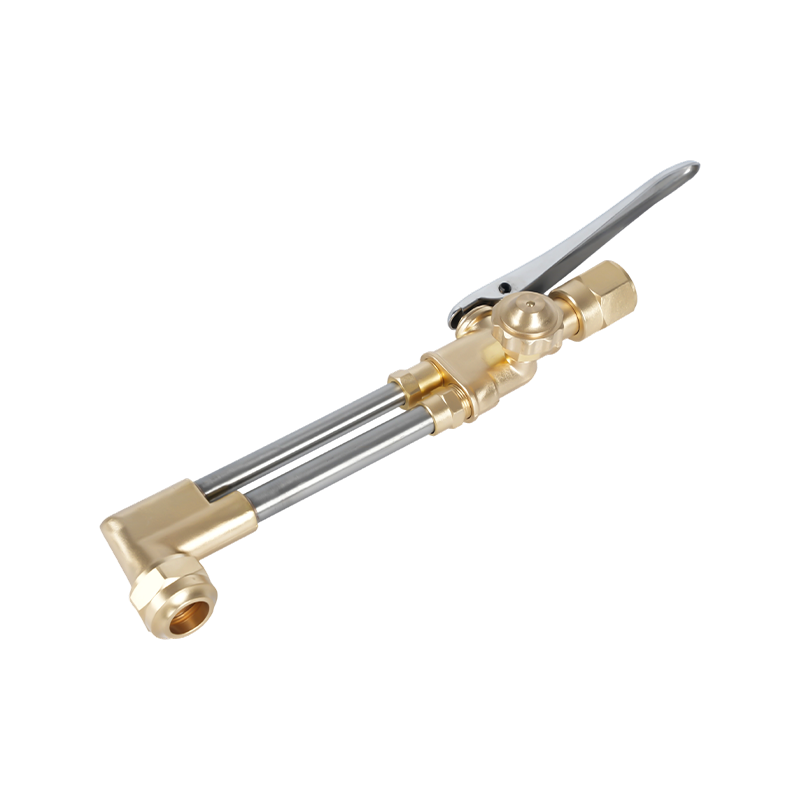
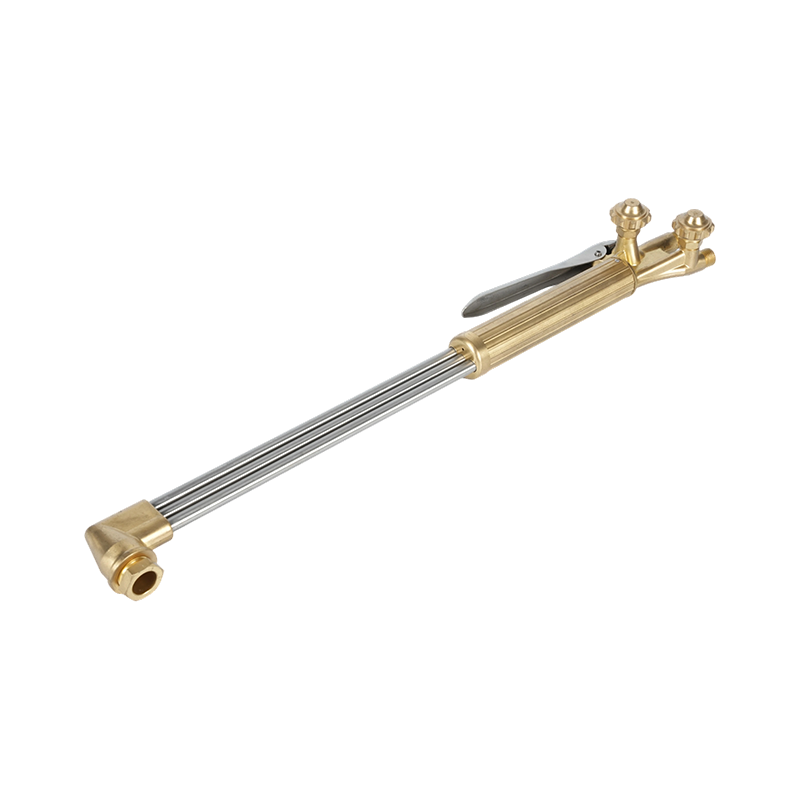
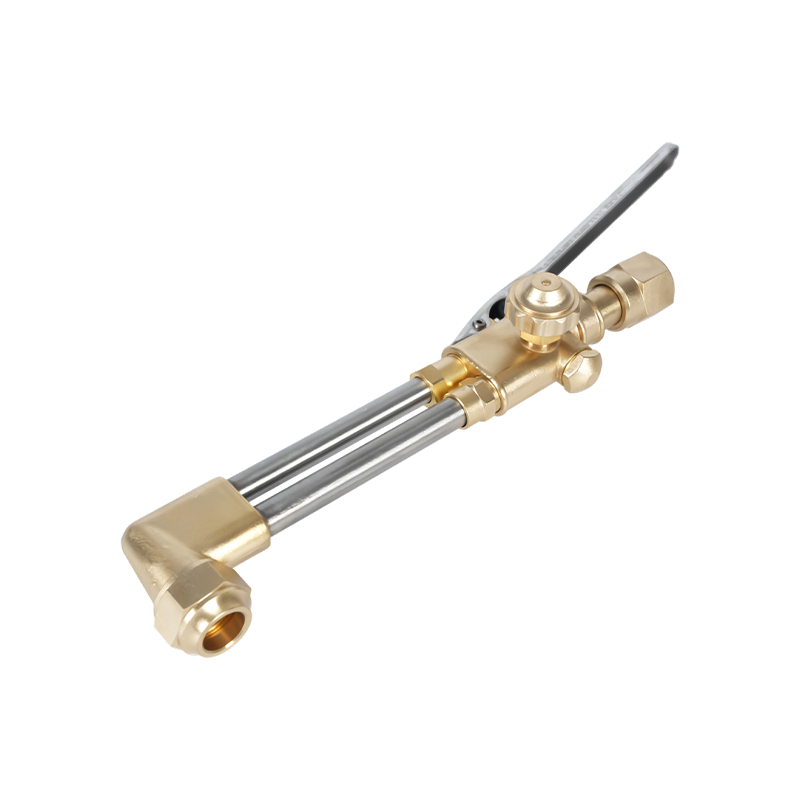
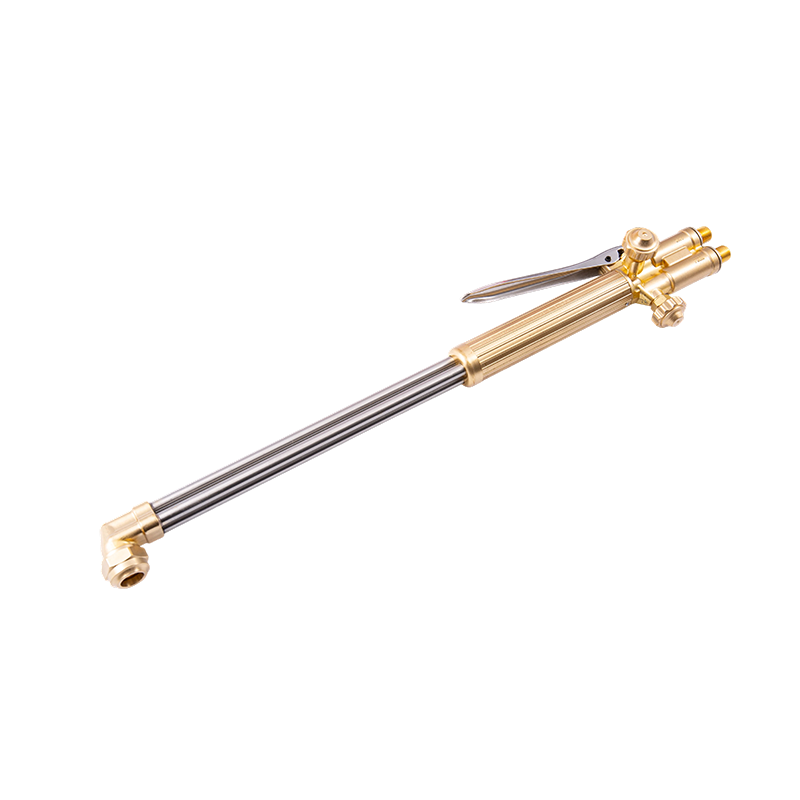
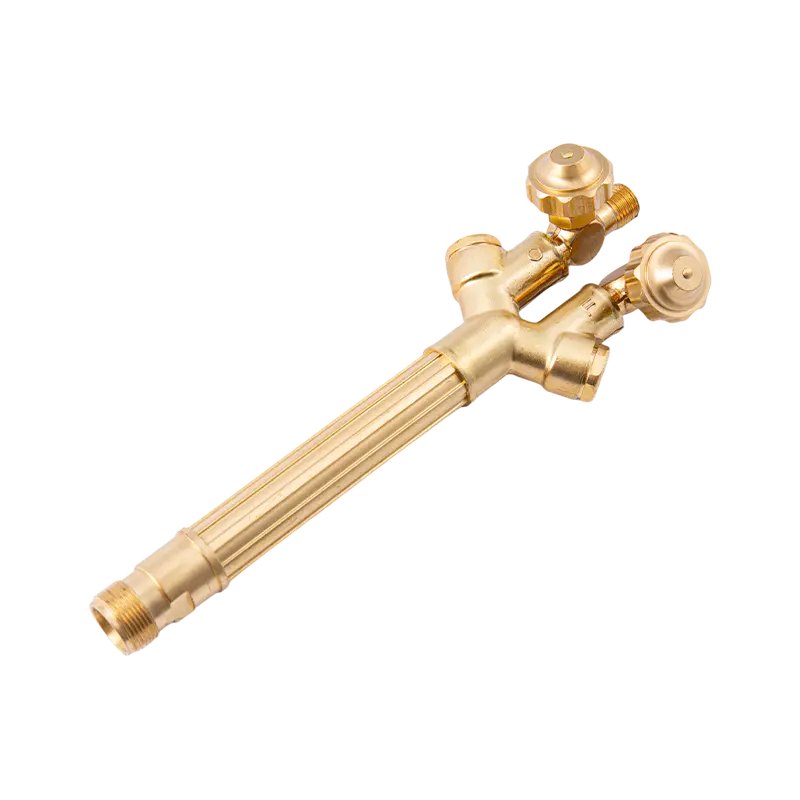
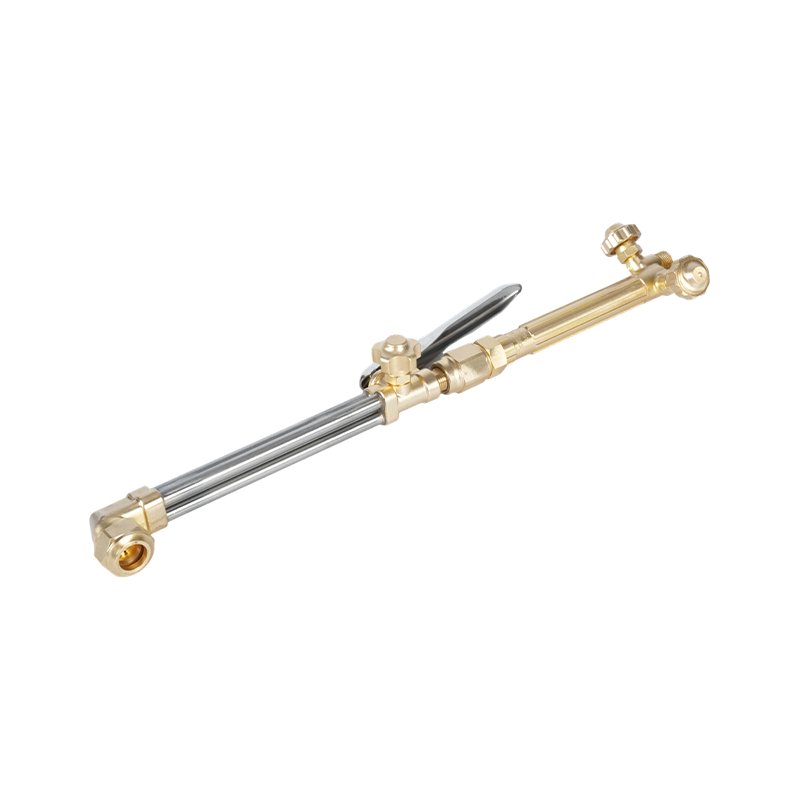
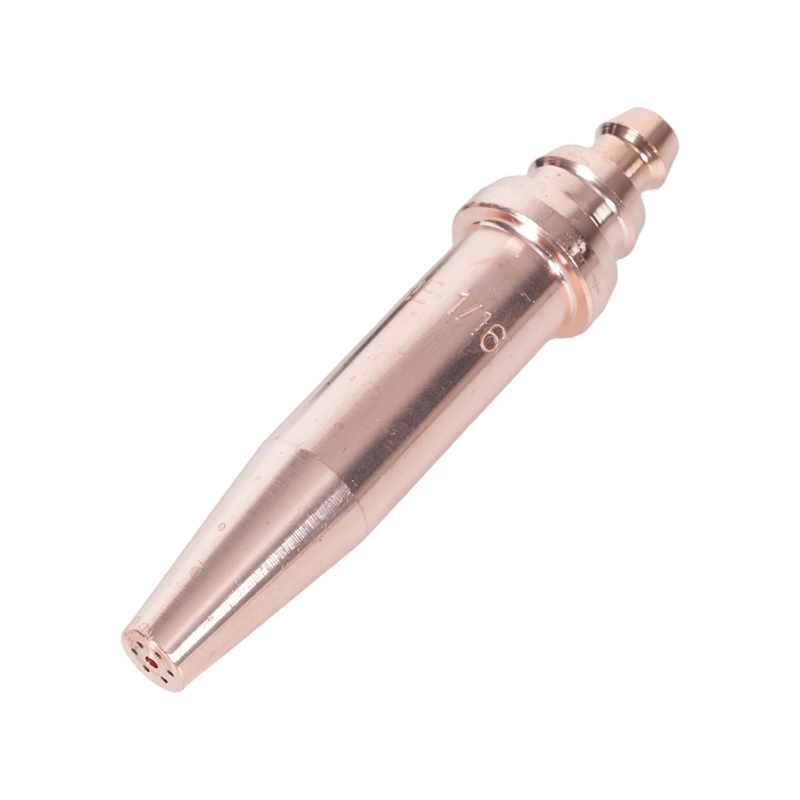
Dizajn hrotu to odráža: acetylénové hroty zvyčajne používajú rezací prúd s jedným otvorom obklopený viacerými predhrievacími portami, všetky integrované do jedného medeného telesa. Predhrievacie porty a rezací kyslíkový kanál sú kalibrované špeciálne pre rýchlosť horenia acetylénu a krivku tlaku. Použitie acetylénového hrotu s pomalšie horiacim palivom, ako je propán, vytvára nevyvážený plameň, nahromadenie uhlíka a nepredvídateľný rezný výkon. Naopak, propánová špička na acetylénovom nastavení nemôže dodať intenzitu predhrievania, akej je palivo schopné. Priradenie špičky k palivu nie je voliteľné. Pre prevereného celý rad špičiek acetylénových rezacích horákov Pokrývajúc štandardné, vysokovýkonné a špecializované profily, výber by mal vždy vychádzať z radu výrobcu rukoväte horáka, aby sa zabezpečilo plynotesné sedlo a kompatibilita s menovitým tlakom.
Ďalší faktor jedinečný pre acetylén: pravidlo 1/7. Acetylénové fľaše sa nikdy nesmú ťahať rýchlosťou presahujúcou jednu sedminu celkového obsahu fľaše za hodinu. Špičky s vysokým prietokom pri veľkých rezacích prácach môžu posunúť rýchlosť odberu za túto hranicu, čo spôsobí, že acetón (stabilizátor) vstúpi do prúdu plynu, čo predstavuje vážne nebezpečenstvo pre bezpečnosť a zariadenie. Výber veľkosti hrotu je preto tiež rozhodnutím manažmentu valca pri práci s vysokým výkonom.
Jednodielny vs dvojdielny dizajn hrotu: čo potrebujete
Prejdite si každého dodávateľa priemyselného zvárania a na poličke nájdete dve odlišné konštrukcie hrotov. Pochopenie toho, čo ich oddeľuje, určuje, ktorý z nich patrí na vašu baterku.
A jednodielny hrot je vyrobený z jedného medeného predvalku. Rezný kyslíkový kanál prechádza stredom; obklopujú ho predhrievacie porty, všetky zaliate do rovnakého telesa. Táto konštrukcia dáva špičke tesné rozmerové tolerancie – priechody plynu sú presné a konzistentné od momentu výroby. Jednodielne hroty sú štandardom pre prácu s kyslíkom a acetylénom, pretože vysoká teplota plameňa a relatívne vysoký tlak acetylénu sú dobre prispôsobené tepelnej vodivosti pevnej medi. Špička efektívne odvádza teplo, odoláva spätnému žiareniu a pri správnej údržbe si zachováva svoju kalibráciu počas mnohých pracovných hodín.
A dvojdielny hrot pozostáva z vonkajšieho medeného plášťa a samostatného vnútorného člena, ktorý vytvára sériu drážok predhrievacieho plameňa medzi dvoma komponentmi. Tento dizajn bol vyvinutý špeciálne pre pomalšie horiace palivá – propán, zemný plyn, propylén a MAPP – ktoré vyžadujú dlhšiu dráhu predhrievania plameňa a dlhší čas miešania, kým plyn opustí čelo špičky. Drážkovaná konštrukcia zväčšuje kontaktnú plochu medzi plynom a vopred zmiešaným kyslíkom, čím kompenzuje nižšiu teplotu plameňa týchto palív rozšírením spaľovacej zóny. Dvojdielne hroty na acetylén spôsobujú nadmerné spätné vznietenie, pretože palivo horí skôr, ako je potrebné miešanie; jednodielne hroty na propán hladujú plameň miešacej geometrie, ktorú vyžaduje.
Praktické pravidlo: ak vaše zariadenie spaľuje acetylén, použite jednodielne hroty. Ak používate propán, zemný plyn alebo propylén cez kyslíkovo-palivový systém, použite dvojdielne hroty určené pre toto palivo. Nikdy nepredpokladajte, že hroty sú krížovo kompatibilné naprieč typmi paliva, aj keď sa zdá, že závit a sedlo zodpovedajú telu horáka.
Veľkosť hrotu a otvor: Zodpovedá hrúbke kovu
Veľkosť hrotu na rezanie kyslíkom a acetylénom sa riadi jednou primárnou premennou: hrúbkou rezaného kovu. Číslo veľkosti – od 000 pri najmenšom po 8 pri najväčšom vo väčšine systémov výrobcov – zodpovedá priemeru rezacieho kyslíkového otvoru v strede hrotu. Toto je otvor, ktorý dodáva vysokotlakový kyslíkový prúd, ktorý skutočne vykonáva rez; predhrievacie otvory, ktoré ho obklopujú, iba privedú oceľ na zápalnú teplotu. Veľkosť hrotu sa vždy vyberá na základe priemeru rezacieho kyslíkového otvoru, nie veľkosti otvoru predohrevu.
| Veľkosť hrotu | Hrúbka kovu | Rezanie O₂ (PSI) | acetylén (PSI) | Cestovná rýchlosť (IPM) |
|---|---|---|---|---|
| 000 | Až 1/8" | 20-25 | 3–5 | 28-32 |
| 00 | 1/4" | 20-25 | 3–5 | 27-30 |
| 0 | 3/8" – 1/2" | 20-35 | 3–5 | 20-28 |
| 1 | 3/4" | 30-35 | 3–5 | 17-21 |
| 2 | 1"–1-1/2" | 35–45 | 3–7 | 13-19 |
| 3 | 2" – 2-1/2" | 40–50 | 4–10 | 10-15 |
| 4 | 3" | 40–50 | 5–10 | 9-12 |
| 5 | 4" – 12" | 45–80 | 5–15 | Líši sa |
Operátori kritického bodu často prehliadajú: veľkosť hrotu nie je štandardizovaná medzi výrobcami . Špička veľkosti 2 od jednej značky môže mať iný priemer otvoru ako špička veľkosti 2 inej značky. Vždy si radšej urobte krížový odkaz na tabuľku tipov výrobcu horáka, než aby ste predpokladali číselnú ekvivalenciu medzi značkami. Pre ťažké konštrukčné aplikácie vyžadujúce konzistentné vysokovýkonné rezy, odolný hrot ručného acetylénového horáka pre náročné rezy je navrhnutý s geometriou otvoru a kvalitou medi na udržanie vysokotlakového prietoku kyslíka bez predčasnej erózie rezného kanála.
Jednej chybe veľkosti, ktorej sa treba vyhnúť: výberom nadrozmernej špičky, aby ste získali viac tepla. Hrot príliš veľký pre rezaný materiál dodáva viac predhriatia, ako je potrebné, oxiduje okraje rezu, zvyšuje spotrebu paliva a zvyšuje riziko spätného vzplanutia, keď znížená rýchlosť plynu klesne pod rýchlosť šírenia plameňa. Správne prispôsobenie hrotu materiálu je efektívnejšie a vytvára čistejší a užší zárez.
Rezanie, drážkovanie a zahrievanie: Vysvetlenie troch typov hrotov
Typ hrotu – oddelený od veľkosti hrotu – určuje, čo horák skutočne robí s kovom. Kyslíko-acetylénové systémy používajú tri funkčne odlišné konfigurácie hrotov a ich zámena vedie k zlým výsledkom a potenciálnemu ohrozeniu bezpečnosti.
Tipy na rezanie sú štandardnou konfiguráciou: centrálny rezací kyslíkový prúd obklopený štyrmi až šiestimi predhrievacími otvormi usporiadanými symetricky okolo neho. Predhrievací plameň privedie povrch ocele na teplotu vznietenia (približne 870 °C / 1600 °F pre mäkkú oceľ), v tomto bode otvorenie páky rezacieho kyslíka smeruje vysokotlakový prúd, ktorý oxiduje a vytláča roztavený kov smerom nadol cez zárez. Tieto hroty sú určené na čisté, priechodné rezy do mäkkej ocele a nízkolegovanej ocele. Nie sú vhodné pre nehrdzavejúcu oceľ, hliník alebo liatinu pomocou štandardného procesu rezania kyslíkom – tieto materiály vyžadujú alternatívne procesy.
Tipy na dlabanie použiť zásadne odlišnú geometriu otvoru. Namiesto úzkeho kruhového rezacieho prúdu vytvára drážkovací hrot široký, vejárovitý alebo predĺžený prúd kyslíka určený na odstraňovanie materiálu z povrchu, a nie na prerezávanie cez neho. Tým sa vytvorí drážka v tvare písmena U v základnom kove – užitočná na odstraňovanie defektov zvaru, prípravu spojov na opätovné zváranie a orezávanie hrán platní. The kyslíkovo-acetylénové drážkovacie hroty na odstraňovanie materiálu sú skonštruované s predĺženou geometriou portov, ktorá je potrebná na udržanie stabilného, kontrolovateľného podrezania pri rýchlosti pohybu operátora. Použitie reznej špičky na drážkovanie vytvára drsnú, nekonzistentnú drážku a rýchlo poškodzuje čelo špičky.
Tipy na vykurovanie úplne odstráňte rezací kyslíkový kanál. Poskytujú iba veľkoobjemový predhrievací plameň – žiadny rezací prúd – čo z nich robí správny nástroj na zmiernenie napätia, ohýbanie, vyrovnávanie, spájkovanie a predhrievanie hrubých zvarencov pred oblúkovým zváraním. The Ohrievacie hroty kyslíko-acetylénového a propánového horáka sú k dispozícii v konfiguráciách s viacerými portami, aby zodpovedali šíreniu tepla požadovanému pre rôzne aplikácie ohrevu – od úzkeho koncentrovaného ohrevu pre ohýbacie operácie až po širokoplošný ohrev na uvoľnenie napätia pri veľkých výrobách.
Nastavenia tlaku podľa veľkosti hrotu
Správne nastavenie tlaku plynu je rovnako dôležité ako výber správnej špičky – poddimenzované nastavenie tlaku spôsobuje slabý oxidačný rez; príliš veľké nastavenie plytvá plynom, rozširuje zárez a môže spôsobiť turbulencie v reznom prúde, ktoré zdrsňujú reznú plochu.
Všeobecný rámec: tlak kyslíka sa mení podľa veľkosti hrotu a hrúbky materiálu, zatiaľ čo tlak acetylénu zostáva v úzkom rozsahu bez ohľadu na veľkosť hrotu. Tlak acetylénu na regulátore by nikdy nemal prekročiť 15 PSI – nad touto hranicou sa plyn stáva nestabilným a riziko výbuchu výrazne stúpa. Väčšina výrobných rezacích prác beží acetylén medzi 3 a 10 PSI v závislosti od veľkosti hrotu, pričom väčšie veľkosti hrotu smerujú k hornému koncu.
Kyslík pôsobí v oveľa širšom rozsahu. Hroty z tenkého materiálu (000–0) zvyčajne využívajú rezací kyslík 20–35 PSI; hroty stredného rozsahu (1–2) bežne používajú 30–45 PSI; hroty s veľkým priemerom na prácu s doskami (3–5) môžu vyžadovať 40–60 PSI alebo viac. Predhrievací kyslík – kde konštrukcia horáka oddeľuje prívody predhrievania a rezného kyslíka – je nastavená nižšie ako rezací kyslík, zvyčajne 3–17 PSI v závislosti od veľkosti hrotu. Pre smerodajnú referenčnú hodnotu tlaku rozčlenenú podľa veľkosti hrotu, priemeru otvoru a rýchlosti rezania, Tabuľka hrotov rezacieho horáka Harris obsahuje výber veľkosti hrotu, nastavenie tlaku a referenciu kvality rezu poskytuje údaje výrobcu použiteľné pre väčšinu štandardných sérií hrotov.
Tlaky vždy nastavujte s otvorenými ventilmi horáka a prúdiacim plynom – nie so zatvorenými ventilmi. Odčítané hodnoty statického tlaku nemajú význam pre nastavenie pracovných tlakov; dodávací tlak regulátora pod prietokom klesá a tento pracovný tlak určuje kvalitu plameňa na špičke.
Údržba hrotu, čistenie a kedy ho treba vymeniť
Znečistený alebo poškodený hrot je najčastejšou príčinou zlej kvality rezu, ktorú operátori nesprávne pripisujú tlaku plynu alebo technike. Údržba hrotu je jednoduchá, ale vyžaduje si správne nástroje a dôslednú prax.
Hromadenie uhlíka v predhrievacích portoch je najčastejším problémom. Rozstrek z procesu rezania v kombinácii s nastavením plameňa mierne bohatého na palivo ukladá uhlík vo vnútri otvorov a na čelnej strane hrotu. To obmedzuje prietok plynu, deformuje vzor predhrievacieho plameňa a spôsobuje, že plameň sa nepredvídateľne zdvihne alebo zhasne. Vyčistite predhrievacie porty čističom hrotov s veľkosťou podľa priemeru portu – nie vrtákom, ktorý odstraňuje meď a zväčšuje otvor. Rezací kyslíkový kanál by mal byť vyčistený hladkým drôtom, ktorý pasuje bez použitia sily; akékoľvek zväčšenie rezného otvoru mení prietokové charakteristiky, pre ktoré bol hrot kalibrovaný.
Stav tváre špičky záleží rovnako. Dosadacia plocha špičky – kde sa stretáva s hlavou horáka – musí byť čistá a nepoškodená, aby bolo plynotesné tesnenie. Špička, ktorá uniká zo sedadla, spôsobuje nepravidelné správanie plameňa a predstavuje nebezpečenstvo požiaru. Ak čelo hrotu vykazuje eróziu, jamky alebo poškodenie spôsobené spätným žiarením, hrot by sa mal vymeniť a nie prebrúsiť. Prebrúsenie mení geometriu predhrievacieho otvoru a neodporúča sa na presné rezanie.
Flashback – kde plameň putuje dozadu do tela horáka – je najvážnejšia bezpečnostná udalosť súvisiaca s hrotom. Vydáva syčivý alebo piskľavý zvuk, viditeľný plameň na hlave horáka a rýchle prehrievanie rukoväte. Ak dôjde k spätnému vzplanutiu, okamžite zatvorte oba ventily horáka a potom ventily fľaše. Pred opätovným zapálením skontrolujte špičku, telo horáka a hadice. A správne namontované kyslíkovo-acetylénová poistka spätného vzplanutia na ochranu horáka nainštalovaný na vstupoch horáka obsahuje a uhasí spätné vzplanutie predtým, ako sa dostane k hadiciam alebo fľašiam – základný bezpečnostný komponent na akomkoľvek kyslíkovo-acetylénovom zariadení, ktoré pracuje blízko svojich konštrukčných limitov.