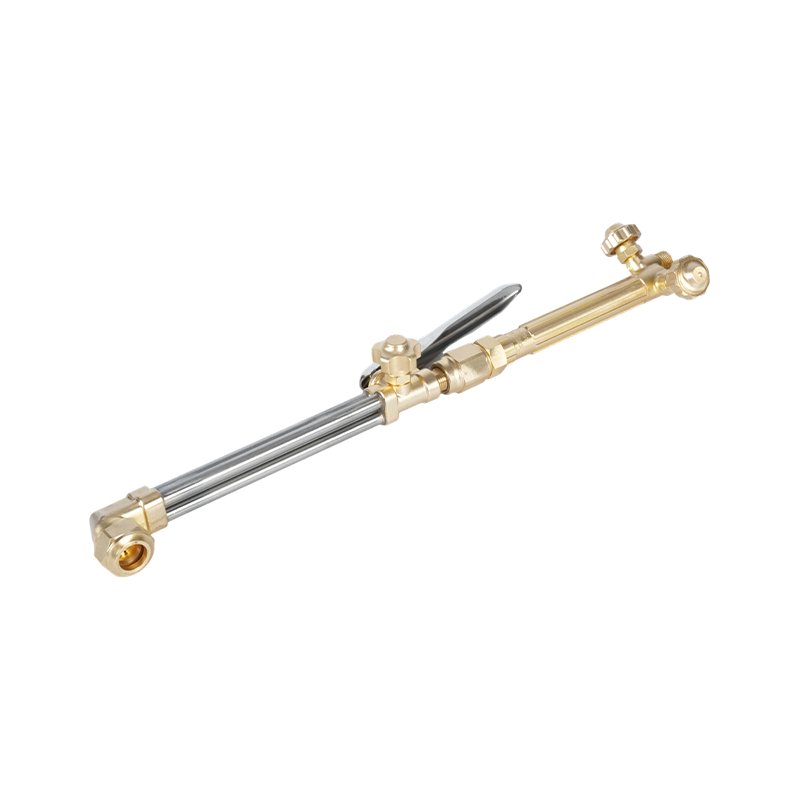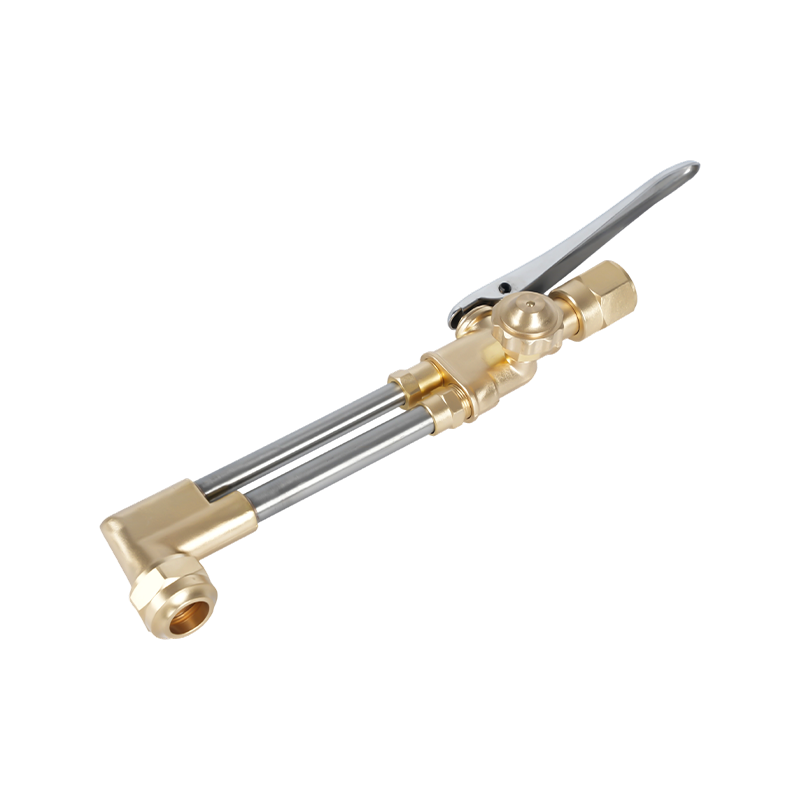
Teplota, ktorú rezací horák produkuje, je jedným z najčastejšie uvádzaných – a najčastejšie nepochopených – čísel pri rezaní kyslíkom. Ľudia sa pýtajú, ako sa zohrieva horák, dostávajú číslo v tisíckach stupňov a predpokladajú, že vyššie je vždy lepšie. Realita je jemnejšia: teplota plameňa je jedným z faktorov rezného výkonu, ale nie jediným a nie vždy najdôležitejším. Pochopenie toho, čo vlastne teplotné čísla znamenajú, vám pomôže vybrať správny plyn, správnu koncovku a správne nastavenie pre danú prácu.
Ako sa zahrieva horák na rezanie?
Predhrievací plameň rezacieho horáka – prstenec plameňa, ktorý obklopuje rezný hrot pred aktiváciou páky rezacieho kyslíka – dosahuje teploty medzi 4400 °F a 6000 °F (približne 2400 °C až 3300 °C), v závislosti od použitého palivového plynu a pomeru kyslíka k palivu v zmesi. Tento rad pokrýva všetky bežné nastavenia rezania s kyslíkom a palivom, od propánu na spodnom konci až po kyslíko-acetylén na hornom konci.
Predhrievací plameň slúži špecifickému účelu: zvýšenie základného kovu na teplotu vznietenia, ktorá je pre mäkkú uhlíkovú oceľ približne 1 600 °F (870 °C). Pri tejto teplote oceľ dosiahne jasne oranžovú farbu a na hrane povrchu sa začnú objavovať iskry. Až v tomto bode je kov pripravený na rezanie. Keď operátor otvorí páku rezacieho kyslíka, do predhriatej oblasti sa privedie vysokotlakový prúd čistého kyslíka – a začne sa skutočné rezanie.
Dôležité je, samotný prúd rezacieho kyslíka nepridáva významnú teplotu plameňa . To, čo robí, je iniciovanie a udržiavanie chemickej reakcie medzi kyslíkom a železom v oceli. Táto reakcia – nie plameň horáka – robí skutočnú prácu pri rezaní.
Prečo je znižovanie teploty horáka len časťou príbehu
Rozdiel medzi teplotou plameňa a tepelným výkonom je ten, ktorý skúsení operátori rezania chápu, ale začiatočníkom často uniká. Teplota meria, ako horúci je plameň v jeho jadre. Tepelný výkon – meraný v BTU na kubickú stopu spotrebovaného plynu – meria, koľko tepelnej energie prenesie plameň na obrobok v priebehu času. Tieto spolu súvisia, ale nie sú identické, a optimalizácia pre jednu neoptimalizuje automaticky pre druhú.
Acetylén produkuje najhorúcejší kyslíkovo-palivový plameň zo všetkých bežne dostupných plynov, ale jeho celkový tepelný výkon (obsah BTU) je nižší ako u propylénu a propánu, pretože horí rýchlejšie s menším objemom paliva. Plameň z propylénu horí o niečo chladnejšie ako acetylén, ale jeho vonkajší kužeľ plameňa poskytuje výrazne vyšší obsah BTU – čo znamená, že môže pre určité aplikácie efektívnejšie zohrievať väčšiu masu ocele, aj keď je maximálna teplota nižšia.
Samotný proces rezania je v zásade skôr chemický ako tepelný. Keď oceľ dosiahne teplotu vzplanutia, prúd rezného kyslíka oxiduje železo – v podstate ho spaľuje – v exotermickej reakcii, ktorá vytvára vlastné teplo. Plameň predhrievania horáka udržuje túto reakciu, keď sa horák pohybuje pozdĺž rezu, ale energia poháňajúca rez je do značnej miery autonómna, keď sa usadí. To je dôvod, prečo sa rezací horák jednoducho neroztaví cez oceľ tak, ako by zvárač očakával: chemicky premieňa úzku dráhu železa na tekutý oxid železa (trosku), ktorý je vyfúknutý z rezu tlakom kyslíka.
Porovnanie teploty palivového plynu
Prevažnú väčšinu aplikácií na rezanie kyslíkom a palivom tvoria štyri plyny. Ich charakteristiky teploty a tepelného výkonu sa líšia spôsobmi, vďaka ktorým sú lepšie prispôsobené určitým úlohám:
| Palivo Plyn | Teplota plameňa (s O₂) | Primárny plameň BTU/ft³ | Najlepšia aplikácia |
|---|---|---|---|
| acetylén | ~5 600 °F (3 100 °C) | ~507 BTU/ft³ | Rýchle predhriatie, tenká až stredná oceľ, presné rezanie |
| propylén | ~5300°F (2930°C) | ~440 BTU/ft³ (primárne); vysoký sekundárny | Hrubá oceľ, skosenie, rezanie šrotu, efektívnosť nákladov |
| Propán | ~4600°F (2540°C) | ~255 BTU/ft³ (primárne) | Hrubý oceľový ohrev, pomalé rezanie, predhrievanie veľkej časti |
| MAPP / MAP-Pro | ~5300°F (2930°C) | Podobne ako propylén | Ohrievanie malých dielov, tvrdé spájkovanie, vysokotlakové rezanie pod vodou |
Upozorňujeme, že hodnoty BTU sa líšia podľa zdroja a metódy merania. Vyššie uvedené čísla odrážajú primárne uvoľnenie tepla (vnútorný kužeľ), čo je najdôležitejšia hodnota pre rýchlosť predhrievania. Obsah BTU sekundárneho plameňa (vonkajší kužeľ) je ďalším faktorom – obzvlášť významný pre propylén, ktorý poskytuje viac ako dvojnásobok výkonu BTU sekundárneho plameňa acetylénu.

Acetylén: Najhorúcejší plameň, Najrýchlejšie predhriatie
Kyslík-acetylén produkuje najvyššiu teplotu plameňa zo všetkých bežných rezných plynov – približne 5 600 °F (3 100 °C) s pomerom kyslíka k palivu 1:1. To sa priamo premieta do najrýchlejších časov predohrevu, čo je dôležité vo výrobných prostrediach, kde čas cyklu rezu ovplyvňuje výkon. Pre presnú prácu na tenšom materiáli poskytuje koncentrovaný vnútorný kužeľ acetylénu cielené teplo s minimálnym rozptylom, čím sa redukujú oblasti ovplyvnené teplom na častiach, kde je rozmerová presnosť kritická.
Acetylén má dve významné obmedzenia. Po prvé, nikdy sa nesmie používať pri tlakoch presahujúcich 15 PSI – nad touto hranicou sa plyn stáva nestabilným a môže sa explozívne rozkladať bez zdroja vznietenia. Tento tlakový strop obmedzuje maximálny dosiahnuteľný prietok, čo zase obmedzuje rýchlosť rezania na veľmi hrubých plechoch. Po druhé, vyššia tendencia acetylénu k spätnému vzplanutiu v porovnaní s alternatívnymi plynmi znamená, že lapače spätného vzplanutia nie sú voliteľné – sú bezpečnostnou požiadavkou pre akékoľvek nastavenie kyslík-acetylén. Plyn je tiež dostupný len vo fľašiach s maximálnou kapacitou približne 400 kubických stôp, čím je nákladnejšie udržiavať zásobu pre veľkoobjemové rezacie operácie.
Propán a propylén: nižšia teplota, vyššia BTU
Propán horí pri teplote približne 4 600 °F (2 540 °C) s kyslíkom – výrazne chladnejším ako acetylén – ale jeho vysoký obsah BTU sekundárneho plameňa ho robí účinným pri zahrievaní veľkých hmôt ocele a pri rezaní hrubých plechov pri nižších rýchlostiach. Dlhší požadovaný čas predhrievania je akceptovaným kompromisom v aplikáciách, kde na kvalite rezu na ťažkých úsekoch záleží viac ako na rýchlosti cyklu. Propán je široko dostupný, môže sa dodávať vo veľkom alebo potrubím a je podstatne lacnejší ako acetylén na jednotku dodaného tepla.
Propylén zaberá strednú polohu: jeho teplota plameňa približne 5 300 °F (2 930 °C) je blízka acetylénu, ale jeho celkový obsah BTU – spájajúci primárny a sekundárny plameň – je zhruba dvojnásobkom obsahu acetylénu na kubickú stopu plynu. Táto kombinácia robí z propylénu preferovanú voľbu na rezanie hrubej ocele, úkosové rezanie, spracovanie šrotu a aplikácie striekania plameňom. Je tiež približne o 50 % lacnejší ako acetylén, 20-krát stabilnejší (s veľmi nízkou tendenciou spätného vzplanutia) a jedna 100-librová fľaša propylénu môže nahradiť približne päť veľkých acetylénových fliaš pri typickom použití pri rezaní. Pre prevádzky, ktoré v súčasnosti používajú acetylén na všeobecné rezanie a chcú znížiť náklady na plyn bez výraznej straty výkonu, je propylén najpriamejšou alternatívou.
Propán aj propylén vyžadujú špičky horáka typu vstrekovača, a nie rovnotlakové špičky používané s acetylénom. Použitie nesprávneho typu hrotu pre používaný plyn znižuje kvalitu rezu a môže spôsobiť bezpečnostné riziká – výber hrotu musí zodpovedať palivovému plynu.
Ako rezací hrot ovplyvňuje dodávku tepla
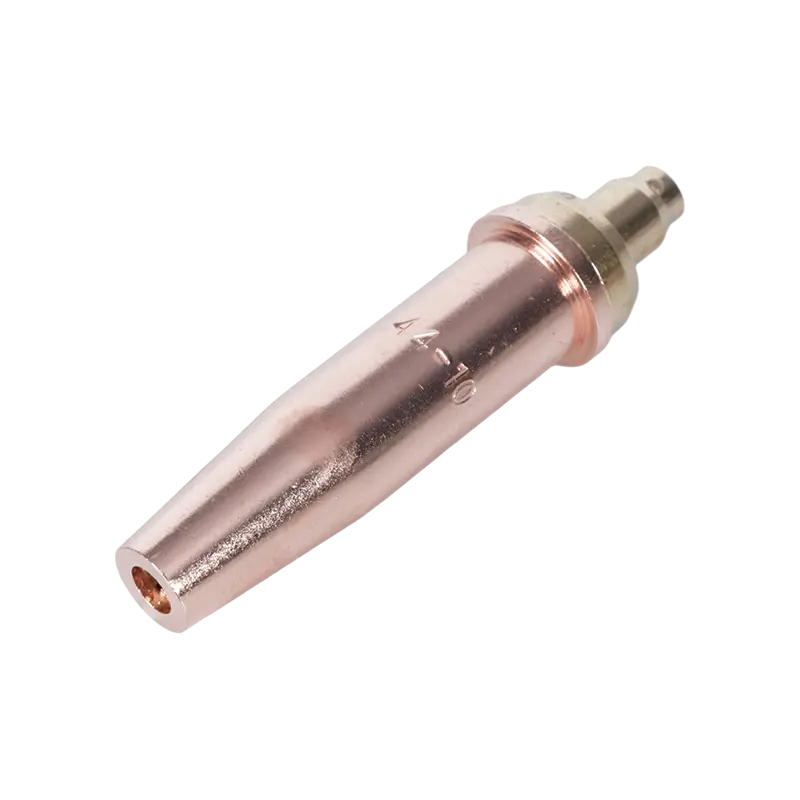
Rezný hrot je komponent, ktorý premieňa tlak plynu a prúdenie na účinný predhrievací plameň a rezací kyslíkový prúd. Jeho konštrukcia – počet, veľkosť a uhol predhrievacích otvorov a priemer centrálneho rezného kyslíkového otvoru – určuje, ako sa teplota plameňa v praxi prenáša na obrobok, bez ohľadu na to, čoho je samotný plyn teoreticky schopný.
Špička, ktorá je pre danú aplikáciu príliš malá, obmedzuje prietok kyslíka a predlžuje čas predhrievania nad rámec toho, čo by mala teplota plynu vyžadovať. Hrot, ktorý je príliš veľký pre tenký materiál, šíri teplo na širšiu oblasť, než je potrebné, čím sa zvyšuje skreslenie a znižuje sa kvalita rezu. Opotrebované alebo poškodené hroty – so zväčšenými alebo deformovanými otvormi v dôsledku opakovaného tepelného cyklu alebo nesprávneho čistenia – vytvárajú nepravidelný plameň, ktorý nedokáže udržať konštantnú teplotu vznietenia v celej dráhe rezu, čo vedie k drsným hranám a neporezaným miestam bez ohľadu na to, ako horúci plameň teoreticky horí.
Dôležitý je aj materiál hrotu: hroty vyrobené s presnými toleranciami otvoru si zachovávajú konzistentné prietokové charakteristiky počas svojej životnosti, zatiaľ čo hroty nižšej kvality môžu mať rozmerové odchýlky, ktoré vedú k nekonzistentným výsledkom od prvého použitia. Špičky acetylénového rezacieho horáka určené na vysokoteplotné kyslíkovo-palivové rezanie sú skonštruované s geometriou otvoru a špecifikáciami materiálu, ktoré vyžadujú tlakové a teplotné požiadavky na kyslík-acetylén. Pre nastavenia propánu a alternatívneho paliva, hroty horáka na rezanie propánu pre nastavenia alternatívneho paliva s vysokým BTU použite dizajn v štýle vstrekovača, ktorý potrebujú alternatívne plyny s nižším tlakom na dosiahnutie správneho premiešania paliva a kyslíka na špičke.

Riadenie teploty pre bezpečné a čisté rezy
Prevádzka rezacieho horáka pri správnom teplotnom rozsahu je rovnako záležitosťou bezpečnosti ako aj výkonom. Prehriatie tela horáka – nadmerným spätným vzplanutím (krátky plameň skočí späť do špičky) alebo spätným vzplanutím (plameň horí späť do hadice alebo regulátora) – môže poškodiť zariadenie a spôsobiť vážne nebezpečenstvo.
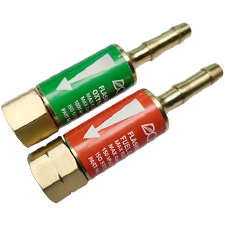
Spätné vzplanutie zvyčajne vzniká v dôsledku dotyku hrotu s obrobkom, nesprávneho tlaku plynu alebo špinavého alebo poškodeného otvoru hrotu. Plameň zhasne s ostrým puknutím a možno ho znova zapáliť. Spätné vzplanutie je vážnejšie: plameň prechádza späť cez špičku do tela horáka a hadice, pričom vytvára syčanie alebo pískanie a potenciálne sa dostane k prívodu plynu. Moderné nastavenia horáka riešia toto riziko pomocou lapačov spätného vzplanutia - zariadení inštalovaných medzi hadicou a telom horáka (alebo regulátorom), ktoré obsahujú spätný ventil a tepelný uzáver na zastavenie spätného toku plynu skôr, ako sa dostane do fliaš. Poistka spätného vzplanutia pre bezpečnú prevádzku rezacieho horáka sú vyžadovaným bezpečnostným komponentom pre akýkoľvek kyslíkovo-palivový systém – nie sú voliteľným príslušenstvom – a mali by sa pravidelne kontrolovať, či nie sú poškodené alebo zablokované.
Riadenie teploty počas rezania zahŕňa aj udržiavanie správnej vzdialenosti horáka od práce. Príliš blízko a rozstrek kontaminuje ústie hrotu a môže spôsobiť spätné vzplanutie; príliš ďaleko a plameň predhrievania stráca účinnosť, predlžuje sa čas predhrievania a zhoršuje sa kvalita rezu. Správna odstupová vzdialenosť sa líši podľa veľkosti hrotu a typu plynu a je špecifikovaná v údajoch výrobcu hrotu pre každé číslo hrotu.
Výber správneho nastavenia pre vaše teplotné potreby
Praktická otázka nie je "ktorý plyn horí najviac?" ale "aká kombinácia plynu a hrotu dodáva správne teplo môjmu špecifickému materiálu a aplikácii efektívne a bezpečne?" Odpoveď závisí od hrúbky ocele, požadovanej kvality rezu, objemu výroby a dostupnosti plynu.
Pre tenkú až strednú oceľ (do približne 1 palca), kde je prioritou kvalita rezu a rýchlosť, je štandardnou voľbou kyslíko-acetylén s prispôsobeným acetylénovým hrotom. Pre rezanie hrubých plechov, spracovanie šrotu alebo veľkoobjemové operácie, kde sú náklady na plyn významným faktorom, propylén so správnym hrotom vstrekovača poskytuje výkon takmer acetylén pri výrazne nižších prevádzkových nákladoch. Pre príležitostné použitie alebo miesta, kde je dodávka acetylénu nepraktická, poskytuje propán spoľahlivú alternatívu s primeraným výkonom pre väčšinu úloh rezania konštrukcií.
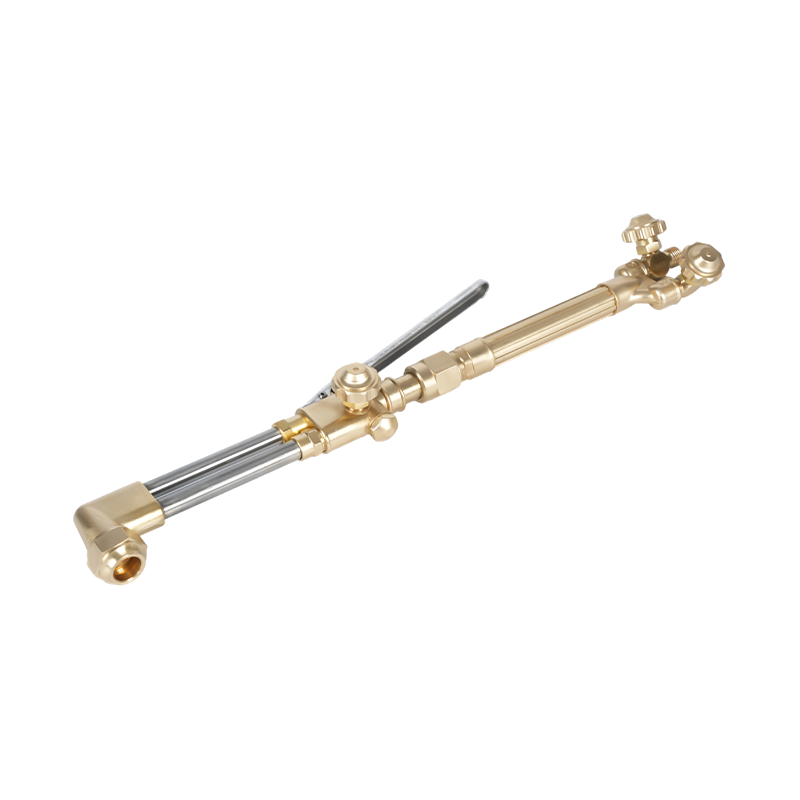
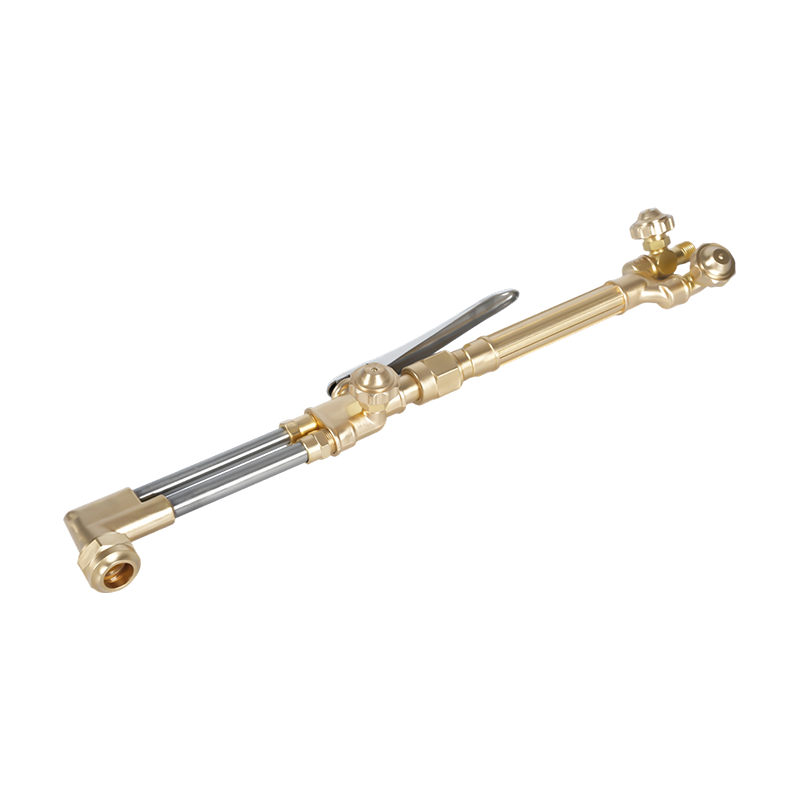
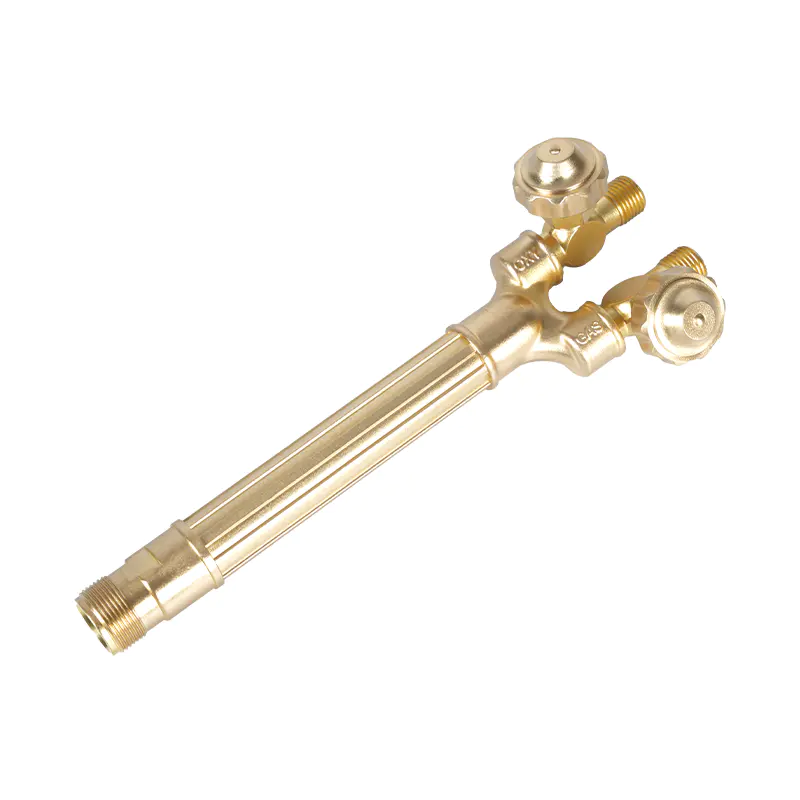
Bez ohľadu na zvolenú kombináciu plynu a hrotu musia byť rukoväť horáka, rezný nástavec a regulátory kompatibilné s týmto plynom a dimenzované pre príslušné tlaky. Kompletné súpravy rezacích horákov pre nastavenia rezania s kyslíkom poskytnite zladené komponenty – rukoväť, nástavec, hroty a hadice – ktoré sú navrhnuté tak, aby spolupracovali pri správnom tlaku a prietoku pre daný typ plynu. Pre operátorov, ktorí už majú rukoväť horáka a potrebujú pridať možnosť rezania, rezacie príslušenstvo kompatibilné s hlavnými systémami rukoväte horáka umožňujú pridanie funkcie rezania bez výmeny úplného nastavenia – za predpokladu, že nástavec je dimenzovaný na používaný palivový plyn.