Čo robí zváracia dýza – a prečo je to dôležité
Každý zvar alebo rez začína plameňom alebo oblúkom – ale ani jeden nemôže fungovať spoľahlivo bez trysky, ktorá nasmeruje to, čo ho obklopuje. Tryska je konečným bodom, cez ktorý ochranný plyn, palivový plyn alebo kyslík opúšťa telo horáka a dosahuje pracovnú zónu. Jeho práca znie jednoducho. V praxi určuje všetko od pórovitosti zvaru cez kvalitu reznej hrany až po to, ako často zastavujete, aby ste zo svojho zariadenia vyčistili rozstreky.
Pri procesoch oblúkového zvárania s ochranným plynom, ako je MIG/GMAW, dýza vytvára okolo zvarového kúpeľa ochrannú obálku ochranného plynu, čím bráni atmosférickému kyslíku a dusíku kontaminovať roztavený kov. Bez dostatočného pokrytia plynom zvar oxiduje, objavuje sa pórovitosť a mechanické vlastnosti klesajú. Pri kyslíkovo-palivovom rezaní a zváraní dýza riadi geometriu samotného plameňa – určuje pomer predhrievacieho plameňa k prúdu rezacieho kyslíka a šírenia tepla cez obrobok.
Opotrebovaná, upchatá alebo nesprávne dimenzovaná tryska nielenže znižuje kvalitu, ale znásobuje náklady na spotrebný materiál a prestoje. Hromadenie rozstreku obmedzuje prietok plynu, čo spôsobuje turbulencie, ktoré podkopávajú tienenie. Otvor dýzy, ktorý je na danú aplikáciu príliš malý, zvyšuje protitlak, čím narušuje plameň alebo oblúk. Pochopenie trysky je v praxi pochopenie polovice toho, čo riadi stabilitu vášho procesu.
Typy trysiek podľa procesu zvárania
Trysky nie sú zameniteľné medzi procesmi. Správnym východiskovým bodom pre výber akejkoľvek trysky je identifikácia použitého procesu zvárania alebo rezania – každý má inú geometriu trysky, požiadavky na materiál a funkciu.
Trysky MIG / GMAW sú valcové alebo tvarované spotrebné materiály, ktoré sa pripájajú k prednej časti pištole MIG a obklopujú kontaktný hrot. Ich primárnou funkciou je nasmerovať ochranný plyn – zvyčajne zmesi bohaté na argón alebo CO₂ – cez zvarový kúpeľ. Prichádzajú v nasúvacom a závitovom uchytení. Nasúvacie dýzy sa nasadzujú a odstraňujú rýchlejšie, čo je dôležité na linkách s vysokou produkciou; závitové trysky poskytujú bezpečnejšie plynové tesnenie a je menej pravdepodobné, že sa uvoľnia pri vibráciách. Obidva štýly sú dostupné v štandardných a ťažkých konštrukciách, pričom druhá obsahuje hrubšie steny a izolátory určené pre 400–600 ampérové aplikácie.
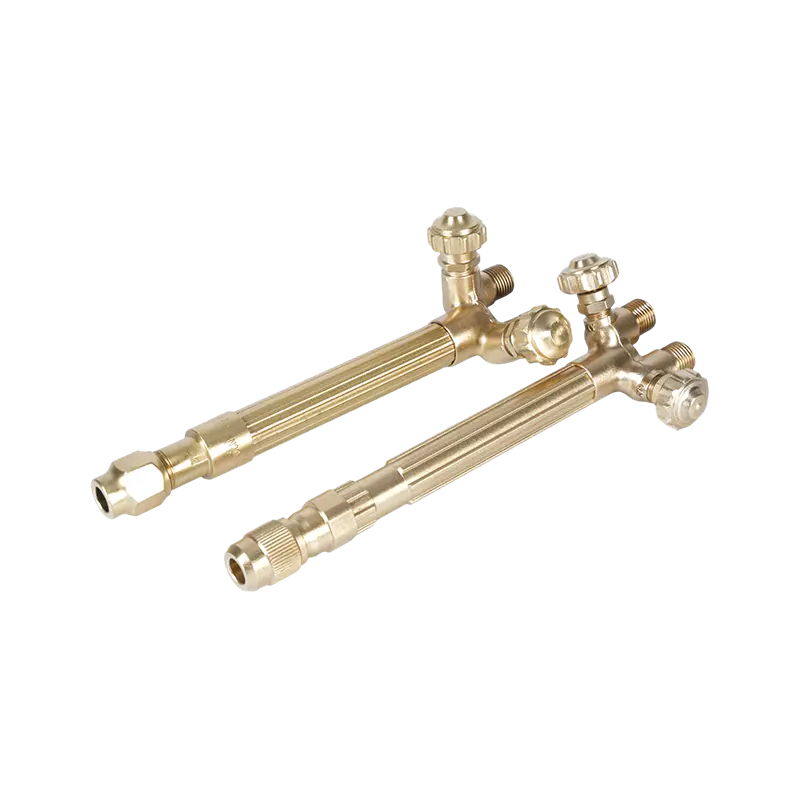
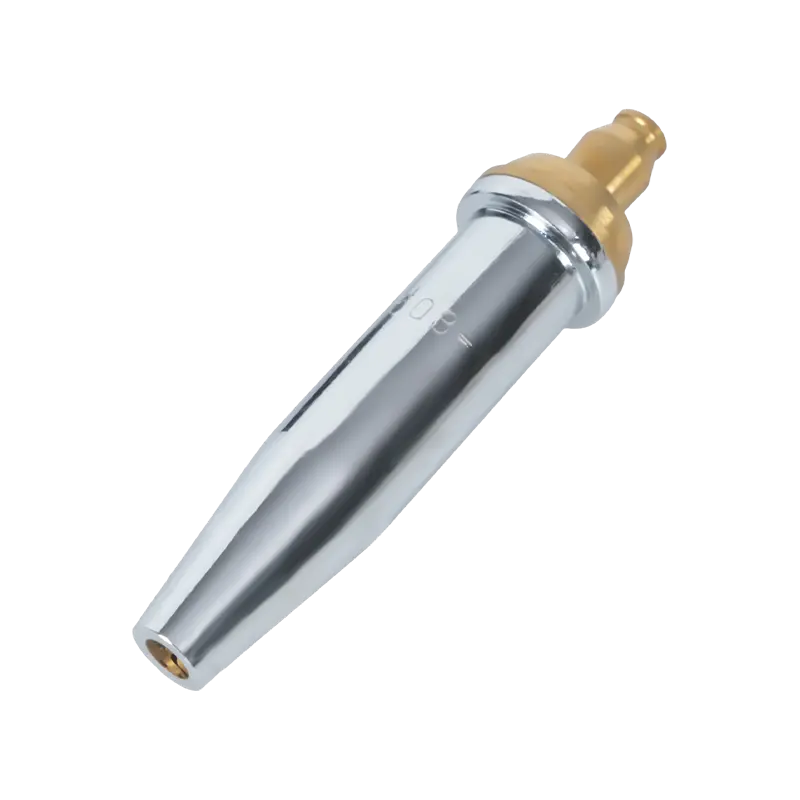
Kyslíkovo-palivové rezacie a zváracie dýzy — často nazývané rezné hroty alebo hroty horáka — fungujú inak. Namiesto toho, aby chránili zvarový kúpeľ, miešajú a usmerňujú palivový plyn (acetylén alebo propán) a kyslík, aby vytvorili presný plameň s vysokou teplotou. Rezné hroty majú centrálny vysokotlakový kyslíkový otvor obklopený otvormi na predhrievanie plameňa; predhrievací plameň privedie oceľ na zápalnú teplotu a prúd rezného kyslíka potom oxiduje a vytláča roztavený materiál. Špičky acetylénových rezacích horákov pre kyslíkovo-palivové aplikácie dodávajú najhorúcejší plameň zo všetkých bežných vykurovacích plynov (okolo 3 500 °C), vďaka čomu sú prvou voľbou pre rezanie hrubšej ocele a pre aplikácie vyžadujúce rýchle predhriatie. Špičky propánového rezacieho horáka navrhnuté pre stabilný prívod plameňa pracujú pri nižšej teplote plameňa, ale ponúkajú širšiu, rovnomernejšiu tepelnú obálku – obzvlášť účinná pri zahrievaní, ohýbaní a rezaní tenších častí, kde by koncentrovaný acetylénový plameň spôsobil lokalizované skreslenie. Pre aplikácie zamerané skôr na teplo ako na rezanie, ohrievacie hroty pre riadenú distribúciu plameňa majú viacero predhrievacích portov usporiadaných tak, aby rovnomerne rozložili teplo po širšej ploche bez centrálneho rezacieho kyslíkového kanála.
Trysky TIG / GTAW (nazývané aj plynové poháre alebo klieštiny) nasmerujú ochranný plyn argón okolo volfrámovej elektródy. Zvyčajne sú vyrobené z hliníkovej keramiky, skla alebo konfigurácií plynových šošoviek. Na rozdiel od trysiek MIG sa poháre TIG nedotýkajú obrobku a primárne sa vyberajú na základe priemeru volfrámu, prístupu ku spoju a potreby laminárneho verzus difúzneho prúdenia plynu. Zostavy plynových šošoviek – ktoré používajú sieťovú vložku na vytvorenie laminárnejšieho plynového stĺpca – sú preferované pre presnú prácu a zváranie mimo polohy, kde je rozhodujúce konzistentné tienenie.

Vysvetlenie tvarov trysiek a veľkostí otvoru
V rámci každej kategórie procesov má geometria dýzy priamy vplyv na pokrytie plynom, dostupnosť spojov a rozstrekovanie. Pre zváranie MIG pokrývajú väčšinu aplikácií štyri tvary:
- Valcový (rovný): Otvor s konštantným priemerom od základne po špičku. Ponúka maximálny prietok plynu a je štandardnou voľbou pre ploché alebo horizontálne zvary bez obmedzenia prístupu. Veľkosti otvorov sa pohybujú od ⅜" do ⅞" (približne 10–22 mm) a ako všeobecné pravidlo platí, že priemer otvoru by sa mal zvyšovať s intenzitou prúdu – väčšie otvory podporujú vyššie prietoky plynu potrebné na pokrytie širších a teplejších zvarových kúpeľov.
- Bottleform (úzke hrdlo): Zostupuje na menší vonkajší priemer v blízkosti pracovného konca. Znížený profil zlepšuje viditeľnosť a prístup k obmedzeným kĺbom. Zvlášť vhodné pre automatizované a robotizované zváranie, pretože úzky hrot ľahšie čistí upínacie prostriedky a možno ho efektívnejšie čistiť horákovými vystružovacími stanicami.
- Krátky a dlhý kužeľ: Postupné zužovanie od základne smerom ku špičke. Dobrý prístup k kĺbu s lepším pokrytím plynom ako tvar fľaše. Pri zváraní rúr a rohových spojov sa uprednostňujú dlhé zúženia; krátke zúženia vyrovnávajú dostupnosť s účinnosťou prietoku plynu pre všeobecnú výrobu.
- Kónický: Širší, smerom von sa rozširujúci profil na špičke. Maximalizuje oblasť pokrytia plynom – užitočné pre širšie zvarové bazény, vyššie tepelné príkony a pri zváraní pozinkovaných kovov, ktoré produkujú veľké výbušné rozstreky. Širšie ústa tiež zefektívňujú vystružovanie pomocou čistiacej stanice horáka v robotických zostavách.
Pre kyslíkovo-palivové rezné hroty geometria otvoru určuje tvar rezného prúdu kyslíka a vzor predhrievania. Čísla veľkosti hrotu zodpovedajú hrúbke rezaného materiálu – väčšie čísla označujú väčšie otvory pre kyslík a vyššiu spotrebu plynu vhodnú pre hrubšiu oceľ. Podľa Špecifikácia AWS pre ochranné plyny pri zváraní a ich klasifikácia , zloženie plynu a prietok sú štandardizované parametre – to znamená, že geometria otvoru trysky musí byť prispôsobená typu plynu a tlaku pri použití, a nie samostatne.
Sprievodca materiálom: Možnosti mosadze, medi a pokovovania
Materiál trysky určuje dve veci: odolnosť proti rozstreku a tepelný manažment. Tieto dve vlastnosti sa často ťahajú opačným smerom v závislosti od aplikácie, a preto žiadny materiál nedominuje vo všetkých prípadoch použitia.
Mosadz ponúka lepšiu odolnosť proti rozstreku ako holá meď v aplikáciách s nižším prúdom (100–300 ampérov). Rozstrek nedrží tak ľahko na mosadzných povrchoch, čo znamená dlhšie intervaly medzi čistením. Mosadz má však nižší bod mäknutia ako meď – pri vyšších prúdoch alebo predĺžených časoch zapnutia oblúka sa mosadzná tryska môže deformovať pri trvalom teple, čo ju robí nevhodnou pre náročnú prácu. Keď sa mosadz používa ako vložka do medeného tela, pomáha udržiavať vnútorný priemer dýzy v priebehu času, čím sa predlžuje životnosť pri aplikáciách s miernym teplom.
Meď vedie teplo efektívnejšie ako mosadz, čo z neho robí lepšiu voľbu pre trvalú prácu pri vysokej teplote (nad 300 ampérov) a pre dlhšie zváracie cykly. Medené trysky rýchlejšie absorbujú a odvádzajú teplo, čím sa znižuje riziko tepelnej deformácie. Vysokovýkonné medené trysky – s hrubšími stenami a izolátormi – sú štandardom pre 400–600 ampérové aplikácie pri výrobe konštrukcií a zváraní ťažkých plechov. Pre kyslíkovo-palivové rezné hroty sú štandardným materiálom meď alebo vysokokvalitné zliatiny medi práve kvôli ich schopnosti odolávať extrémnym teplotám rezného plameňa bez deformácie alebo erodovania geometrie otvoru.
Poniklované a chrómované dýzy kombinujú medené jadro s povrchovou vrstvou, ktorá je odolnejšia voči priľnavosti rozstreku ako holá meď alebo mosadz. Pokovovanie tiež poskytuje určitú tepelnoizolačnú výhodu. Ich primárna aplikácia je v robotickom a automatizovanom zváraní, kde sú dlhé, neprerušované zváracie cykly rutinou a minimalizácia prestojov pri čistení priamo ovplyvňuje výkon. Dlhšia životnosť ospravedlňuje ich vyššie počiatočné náklady vo veľkoobjemových výrobných prostrediach.
Keramické dýzy predstavujú novšiu kategóriu, primárne používanú pri zváraní TIG a niektorých špecializovaných aplikáciách MIG. Ich nevodivý povrch znamená, že rozstrek nemôže elektricky premostiť z dýzy na kontaktnú špičku – poruchový režim, ktorý spôsobuje tok prúdu cez dýzu a rýchlu degradáciu. Keramické misky TIG tiež odolávajú priamemu kontaktu s horúcimi obrobkami bez tavenia, vďaka čomu sú užitočné na zváranie v tesných drážkach.

Tri kroky k výberu správnej trysky
Výber sa stáva jednoduchým, keď nasleduje pevnú postupnosť, a nie pokus o vyhodnotenie všetkých premenných súčasne.
Krok 1 — Identifikujte proces a jeho prevádzkové parametre. Určite, či ide o aplikáciu MIG/GMAW, kyslíkovo-palivové rezanie, kyslíkovo-palivové vykurovanie alebo TIG. Pre oblúkové procesy stanovte prevádzkový rozsah prúdu. Pri kyslíkovo-palivových procesoch identifikujte palivový plyn (acetylén vs. propán) a hrúbku rezaného alebo ohrievaného materiálu. Tieto parametre okamžite zúžia pole: 150-ampérová aplikácia MIG vyžaduje štandardnú mosadznú alebo medenú trysku; 500-ampérový robotický cyklus MIG vyžaduje odolnú pokovovanú medenú trysku; aplikácia rezania propánom na 20 mm platni vyžaduje propánový hrot dimenzovaný na túto hrúbku materiálu. Spárujte svoje tipy so správnymi regulátory tlaku plynu, ktoré doplnia nastavenie vášho horáka je rovnako dôležité – dýza môže fungovať tak, ako bola navrhnutá, iba ak je tlak plynu konzistentne v odporúčanom rozsahu pre danú veľkosť hrotu.
Krok 2 – Posúdenie spoločnej prístupnosti. Môže rovná valcová tryska dosiahnuť spoj bez toho, aby sa zanášala na obrobok alebo upínací prípravok? Ak áno, použite ho – väčšie otvory maximalizujú pokrytie plynom a minimalizujú hromadenie rozstrekov. Ak je spoj v tesnom rohu, hlbokej drážke alebo vnútornom zvare potrubia, prejdite na úzke miesto alebo kužeľový profil. Použite najmenší vonkajší priemer, ktorý stále poskytuje dostatočné pokrytie plynom pre veľkosť zvarového kúpeľa, nie najmenší, ktorý fyzicky vyhovuje. Poddimenzovanie otvoru dýzy obetuje kvalitu tienenia; Predimenzovanie vonkajšieho priemeru spôsobuje problémy s vôľou.
Krok 3 – Prispôsobte materiál tepelným požiadavkám. Pre prácu s krátkym cyklom a nižšou intenzitou prúdu mosadz poskytuje dobrú odolnosť proti rozstreku za nižšiu cenu. Pre trvalú prácu pri vysokej teplote alebo vysokej intenzite prúdu prejdite na meď. Pre automatizované alebo robotické aplikácie s takmer nepretržitými cyklami, pokovované dýzy dostatočne znižujú frekvenciu údržby, aby kompenzovali rozdiel v nákladoch. Pri kyslíkovo-palivových aplikáciách vždy používajte medené hroty alebo hroty zo zliatiny medi – mosadzné hroty sa môžu zlomiť pri tepelnom šoku vysokotlakového kyslíkového výbuchu, čo predstavuje bezpečnostné riziko rovnako ako výkon.
Údržba, čistenie a výmena
Tryska, ktorá bola správne vyčistená a udržiavaná, prežije novú trysku, ktorá bola z veľkej časti zanedbaná. Spôsob poruchy pre takmer všetky dýzy je rovnaký: rozstrek sa hromadí na vnútornom otvore, obmedzuje prúdenie plynu a vytvára turbulencie, ktoré podkopávajú tienenie. Kvalita zvaru sa zhoršuje skôr, ako dýza viditeľne zlyhá, čo znamená, že k poškodeniu často dôjde skôr, ako zvárač rozpozná problém.
Najúčinnejším preventívnym opatrením je zmes proti rozstreku – buď ponorný gél alebo sprej – aplikovaná na otvor dýzy pred začiatkom zvárania. Ochrana proti rozstreku zabraňuje prichyteniu rozstreku k povrchu dýzy, čo uľahčuje uvoľnenie akéhokoľvek nánosu počas zvárania alebo po ňom. Nespoliehajte sa na ochranu proti rozstreku ako náhradu za pravidelné čistenie; používajte ho ako pomôcku pri údržbe, ktorá predlžuje interval medzi čistením.
Ak je potrebné čistenie, použite kliešte na výstružníky trysiek alebo čistiacu stanicu horáka na mechanické odstránenie rozstreku. Nepoužívajte skrutkovač ani iný zahrotený nástroj, ktorý môže ryhovať povrch otvoru – zdrsnený vnútorný povrch urýchľuje budúcu adhéziu rozstreku a môže zmeniť geometriu vnútorného prúdu plynu. Pri kyslíkovo-palivových rezných špičkách vyčistite otvory otvoru čističom špičiek správnej veľkosti; nadrozmerný čistič hrotov zväčšuje otvor, čo trvalo narúša kvalitu plameňa alebo rezu a znamená to, že hrot musí byť vymenený.
Vymeňte trysku MIG, keď otvor vykazuje viditeľné skreslenie, keď je izolátor prasknutý alebo chýba, alebo keď sa medzi tryskou a kontaktnou špičkou po čistení vytvorí rozstrek. Kyslíkovo-palivové rezné hroty vymeňte, keď zväčšenie otvoru spôsobí mäkký alebo nepravidelný plameň, ktorý sa nedá opraviť čistením, alebo keď je dosadacia plocha poškodená a už riadne netesní voči reznému nástavcu. Prevádzka opotrebovanej trysky alebo špičky nešetrí peniaze – strata kvality, prepracovanie a plytvanie plynom v dôsledku zlého tienenia alebo zhoršeného plameňa stoja viac ako samotný spotrebný materiál.