Zvárač zoberie horák so špičkou veľkosti 2, zapáli ho, nastaví niečo, čo vyzerá ako neutrálny plameň, a ešte dokončí zmenu s reznou hranou, ktorú treba obrúsiť, a guličkou, ktorá praskne pozdĺž špičky. Tlaky boli podľa knihy, doska bola čistá a nič na meradle nevyzeralo zle. To, čo sa unášalo, bol samotný kyslíkový acetylénový plameň, trochu príliš ďaleko do kyslíka alebo trochu príliš ďaleko do acetylénu.
Krátka verzia: plameň je definovaný pomerom kyslíka k acetylénu na špičke, nie samotnými hodnotami regulátora. Z tohto pomeru vychádzajú tri plamene, neutrálny, nauhličujúci a oxidačný, a každý nesie inú teplotu, inú chémiu v roztavenom kove a inú sadu úloh, ktoré robí dobre. Naučte sa čítať kužele a väčšina chýb pri rezaní a zváraní sa diagnostikuje pred prvým prechodom.
Prečo na pomere záleží viac ako na údaji na meradle
Acetylén spálený v čistom kyslíku dosahuje približne 3 200 až 3 500 °C (5 790 až 6 330 °F), čo je teplejšie ako propán, propylén alebo zemný plyn v tom istom horáku. Toto číslo v nadpise platí len pri pomere blízkom 1:1. Pridajte viac acetylénu a plameň sa mierne ochladí, zatiaľ čo vnútorný kužeľ vyrastie pierko nespáleného uhlíka. Pridajte viac kyslíka a kužeľ sa skráti, plameň zosilnie a voľný kyslík začne napádať oceľ.
Regulátor ukazuje, čo je k dispozícii na vstupe, nie to, čo prichádza do otvoru. Dĺžka hadice, veľkosť hrotu a čiastočne zablokovaný hrot – to všetko mení dodávku. Preto sa každá zvuková procedúra končí rovnakým pokynom: upravte vizuálne, pri pochodni, so zapáleným plameňom a hraním na diele.
Tri kyslíkové acetylénové plamene vedľa seba
| Plameň | Kyslík na acetylén | Čo vidíš | Typická práca | Riziko pri nesprávnom použití |
|---|---|---|---|---|
| Neutrálne | Asi 1:1 | Dva ostro ohraničené šišky, žiarivo bielo-modrý vnútorný kužeľ, bez pierka | Rezanie a zváranie mäkkej ocele, spájkovanie tavivom, všeobecné zahrievanie | Nízke riziko; mierna oxidácia na hliníku |
| Nauhličovanie | Bohaté na acetylén, okolo 0,8 až 0,9:1 | Tri zóny: vnútorný kužeľ, belavé pierko, vonkajší obal; môžu sadze | Hliník, zliatiny niklu, oprava liatiny, naváranie, vysokouhlíková oceľ | Naberanie uhlíka, sadze v záreze, tvrdé zvary citlivé na trhliny |
| Oxidujúce | Bohaté na kyslík, približne 1,2:1 alebo viac | Krátky, ostrý, bledší vnútorný kužeľ, hlasnejšie syčanie, menšia obálka | Mosadz a bronz, dlabanie, škárovanie, nejaké rýchle rezanie | Dekarbonizácia, vypálené legovacie prvky, porézne zvary, široká hrubá štrbina |
Považujte stredný stĺpec za východiskový bod. Dvaja operátori môžu nastaviť rovnaký menovitý pomer a stále vidieť rôzne dĺžky kužeľa, pretože opotrebovanie hrotu a čistota plynu posúvajú viditeľnú hranicu. Skutočným nástrojom sú kužele, nie čísla.
Neutrálny plameň: základná línia, ktorú treba zvládnuť ako prvú
Otvorte acetylén, zapáľte ho, potom pridávajte kyslík, kým pierko nezmizne a nezostanú dva čisté kužele: svetlý vnútorný kužeľ a bledší vonkajší obal. Žiadne syčanie, žiadne sadze, žiadne rozjasnenie na špičke. To je neutrálne.
Je to plameň, na ktorý padáte späť, pretože nepridáva uhlík, ani ho neodstraňuje. Rezanie mäkkej ocele, väčšina tavného zvárania, spájkovanie tavivom a všeobecné zahrievanie, to všetko pohodlne sedí. Pre rezanie je bezpečnou predvolenou hodnotou neutrálny. Mierne oxidačný plameň reže rýchlejšie, ale steny zárezu sú hrubšie a hrana stvrdne, čo vo fáze obrábania stojí čas.
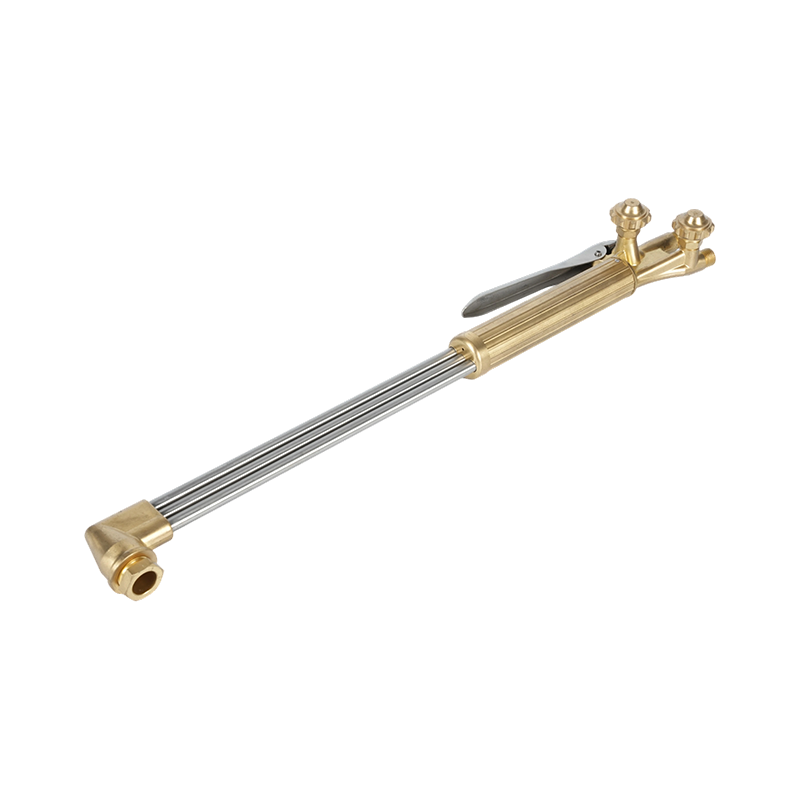
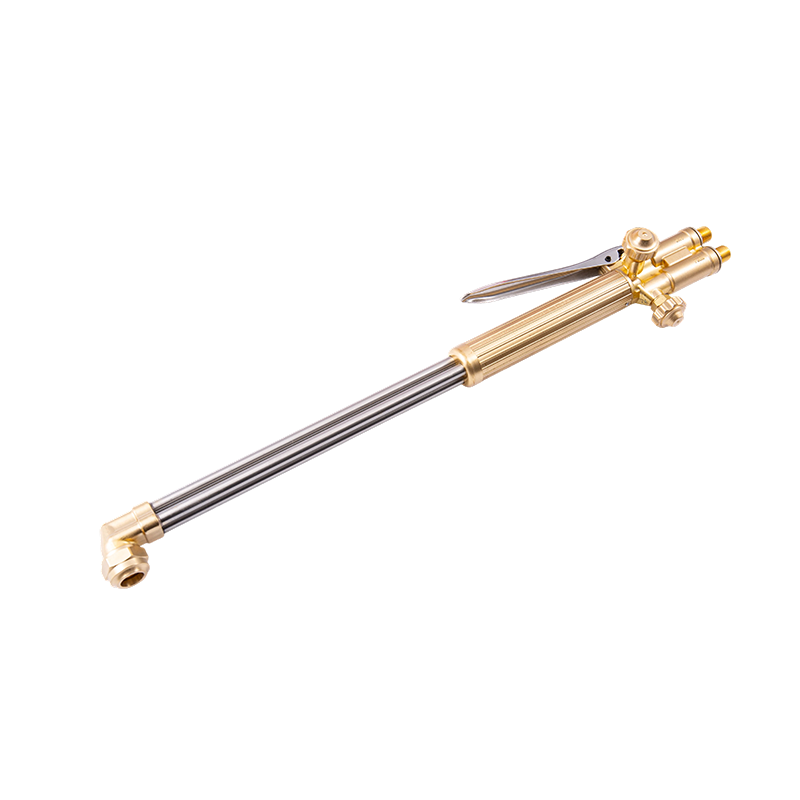
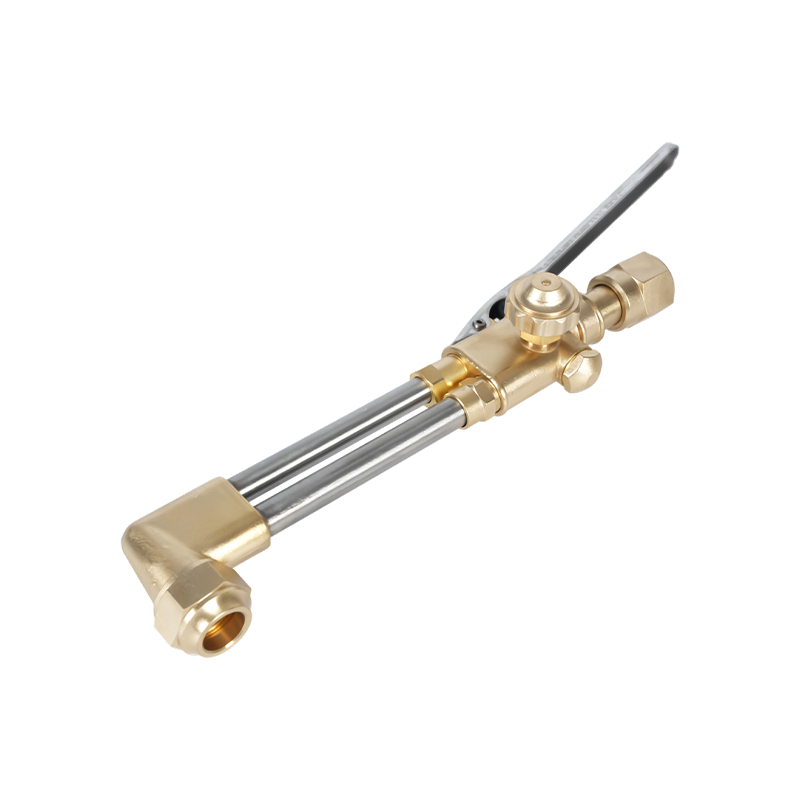
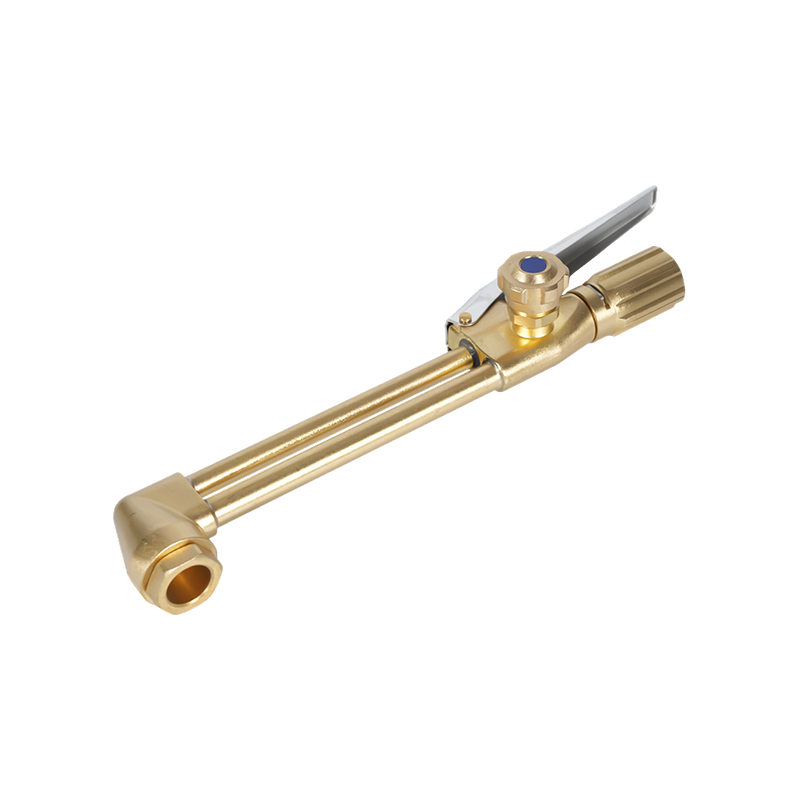
Na prílohe záleží rovnako ako na nastavení. Dvojdielny rezací nástavec, ako je A212, manipuluje s doskou od niekoľkých milimetrov až po ťažkú časť na jednej rukoväti, čo udržuje konzistentný pomer medzi operátormi a zmenami.
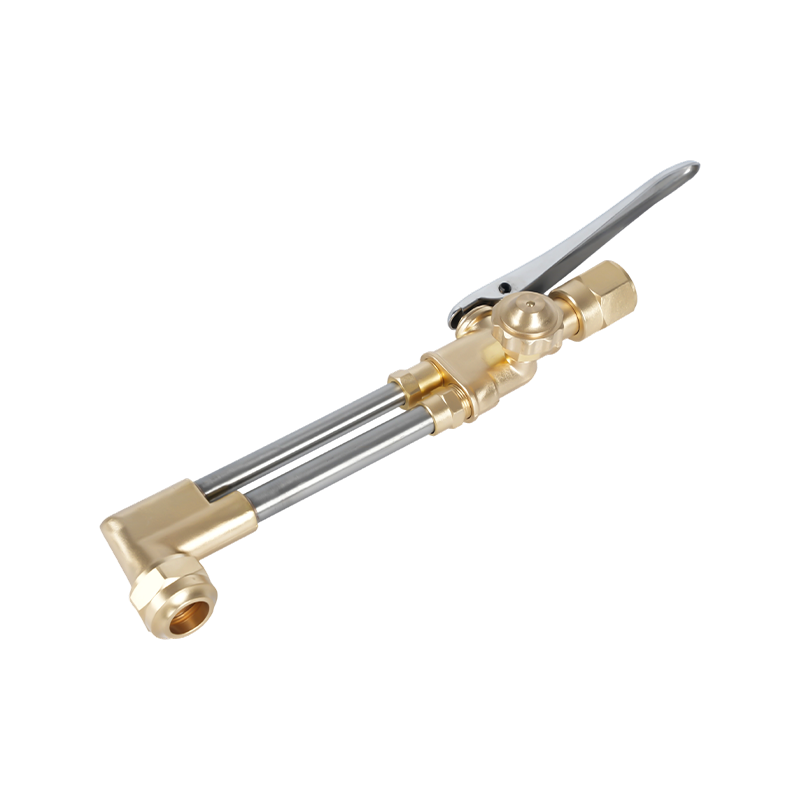 A212 Vysokovýkonný rezací nástavec pre kyslíkový acetylén a propán Kované mosadzné telo a ventily z nehrdzavejúcej ocele poskytujú odolnosť pri rezaní ťažkých plechov až do 200 mm, s konzistentným výkonom naprieč operátormi a zmenami. Zobraziť produkt →
Ak rezná plocha ukazuje úzku, čistú líniu ťahu a ostrú hornú hranu, plameň bol takmer neutrálny. Otrhané okraje a hustá nečistota zvyčajne znamenajú, že plameň bol zlý skôr, ako bola rýchlosť jazdy.
Nauhličovací plameň: extra acetylén, extra starostlivosť
Otvorte acetylén kúsok za kyslíkom a objaví sa tretia zóna, belavé pierko sediace medzi vnútorným kužeľom a vonkajším obalom. To perie je nespálený uhlík a robí dve veci naraz: znižuje potenciál kyslíka v bazéne a ukladá uhlík na kov.
Ak sa používa úmyselne, je tou správnou voľbou pre hliník, nikel a zliatiny s vysokým obsahom niklu, opravy liatiny a naváranie, kde mierne redukčná atmosféra chráni roztavený bazén. Na vysoko uhlíkových a nástrojových oceliach krátke perie kompenzuje vyhorenie uhlíka počas zvárania.
Pasca ho aplikuje na nízkouhlíkovú oceľ, pretože vyzerá jemnejšie. Nasávanie uhlíka stvrdne zvar a robí ho citlivejším na praskliny a sadze ponechané v záreze spôsobujú neúplné spojenie pri ďalšom prechode. Pero udržujte krátke, nie dlhšie ako asi jeden a pol násobok vnútorného kužeľa, a ak sa objavia sadze, obrobok utrite.
Oxidačný plameň: krátky, ostrý a ľahko sa preháňa
Pridajte príliš veľa kyslíka a vnútorný kužeľ sa skráti a zostrí, tón sa zdvihne a vonkajší obal sa vtiahne dovnútra. Mnoho operátorov vytvorí tento plameň náhodou, keď otvoria kyslík príliš skoro alebo nastavia tlaky nad tabuľkou hrotov.
Zámerne patrí na mosadz a bronz, kde oxidačná atmosféra potláča výpary zinku, a na drážkovanie a škárovanie, kde je potrebné agresívne teplo. Na oceli je žieravý. Uhlík vyhorí z povrchovej vrstvy, legujúce prvky oxidujú a výsledkom je porézny zvar s troskou zachytenou pod okrajmi. Zrnitá sivá koža na rezanej tvári a zárez širší, než predpovedá graf, sú znakmi toho, že sa zmes posunula príliš ďaleko.
Nastavenie, odčítanie a vypnutie plameňa
- Skontrolujte hrot: okrúhly otvor, sedlo čisté, O-krúžky neporušené. Čistite správnym čističom hrotov, nikdy nie vrtákom.
- Nastavte tlaky regulátora z tabuľky tipov výrobcu horáka, pričom acetylén udržujte na hodnote 1 bar (asi 15 psi) alebo pod ňou.
- Vyčistite obe potrubia na sekundu alebo dve, aby ste vyčistili vzduch a spotrebovaný plyn.
- Otvorte ventil acetylénového horáka asi o štvrť otáčky a zapáľte úderníkom, nie zapaľovačom.
- Pridávajte kyslík, kým pierko nezmizne, a potom dolaďte na odpadovom kuse tej istej ocele.
- Upravte pre danú prácu: krátke pero na nauhličovanie, kratší kužeľ na okysličovanie.
- Najskôr vypnite acetylén, potom kyslík, potom odvzdušnite potrubia a zatvorte ventily fliaš.
Dva zvyky zabránia väčšine prekvapení. Najprv znova skontrolujte plameň po každej výmene špičky alebo opätovnom pripojení hadice, pretože sa mení dodávka. Po druhé, majte v blízkosti testovací kupón skutočného materiálu; plameň, ktorý vyzerá perfektne pod holým nebom, sa môže čítať veľmi odlišne oproti platni pohlcujúcej teplo.
Hardvér, ktorý udržuje plameň opakovateľný
Plameň je len taký stabilný, ako sú jeho časti stabilné. Opotrebované sedlo hrotu nasáva vzduch cez závit, opuchnutý O-krúžok mení zmes medzi prechodmi a nesúlad hrotu a nástavca posúva pomer pre každého, kto berie horák do ruky. Na výrobnom stole sa tento rozdiel prejaví ako nekonzistentná šírka zárezu dlho predtým, ako niekto začne mať podozrenie na plyn.
Acetylénové hroty sú dimenzované podľa otvoru a podľa zaťaženia. Séria na všeobecné použitie, ako je 1101, pokrýva bežné hrúbky plechu, ktoré sa vyskytujú vo výrobných a opravárenských dielňach, zatiaľ čo série pre veľké zaťaženie vyhovujú hrubším profilom a dlhším súvislým rezom.
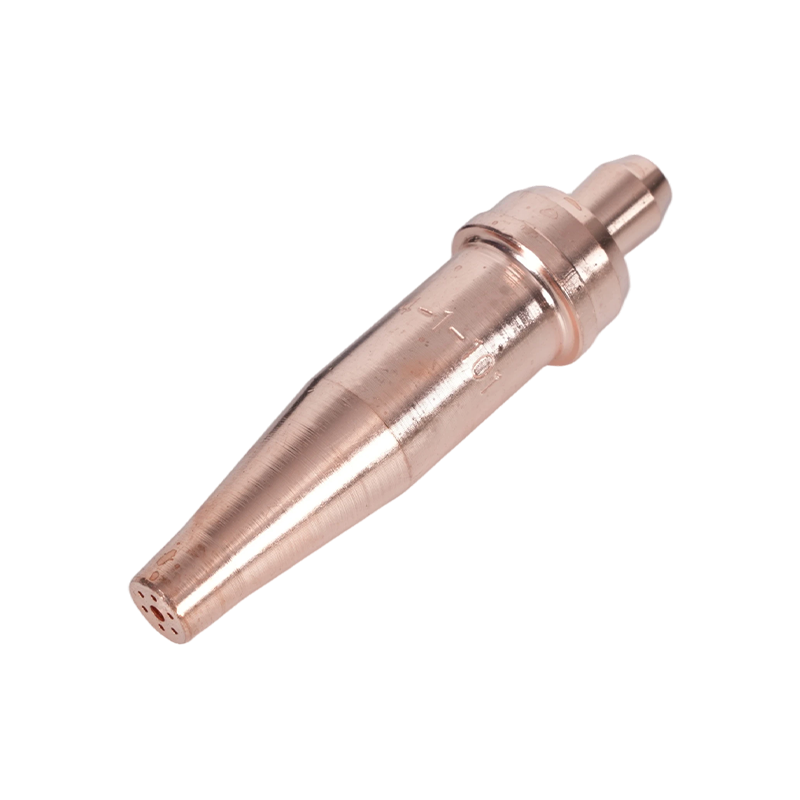 Acetylénové horákové hroty série 1-101 na rezanie 5–200 mm Pokrýva platňu 5–200 mm s dĺžkou 76 mm a je vhodná pre horáky A217, A218, A219, A246, A212 a A800 na výrobné a opravárenské práce. Zobraziť produkt →
Spotrebný materiál si zaslúži rovnakú pozornosť ako telo horáka. Výber správnej veľkosti, jej umiestnenie do štvorca a jej výmena pri prvom náznaku prasknutia je podrobnejšie popísaná v tejto príručke výber a údržba špičiek rezacieho horáka , ktorý sa oplatí prečítať popri tabuľke tipov.
Pre kupujúcich, ktorí špecifikujú súpravy v dielni, je praktickou kontrolou jednotnosť: rovnaké rozhranie rukoväte, rovnaká séria nadstavcov, rovnaké číslovanie hrotov, takže nastavenie plameňa zaznamenané na jednej lavici možno reprodukovať na druhej.
Bezpečnostné body, ktoré menia správanie plameňa
Flashback je režim zlyhania, na ktorom najviac záleží, a je to skôr problém s plameňom ako problém s plynom. Čelo plameňa, ktoré sa pohybuje späť po hadici, zmení malú chybu na udalosť valca. Spätné ventily spomaľujú reverzáciu plynu, ale nezastavujú čelo plameňa; to robí len poriadna aretácia. Namontujte ich na výstup regulátora a tam, kde si to vyžaduje posúdenie rizika, aj na vstup horáka.
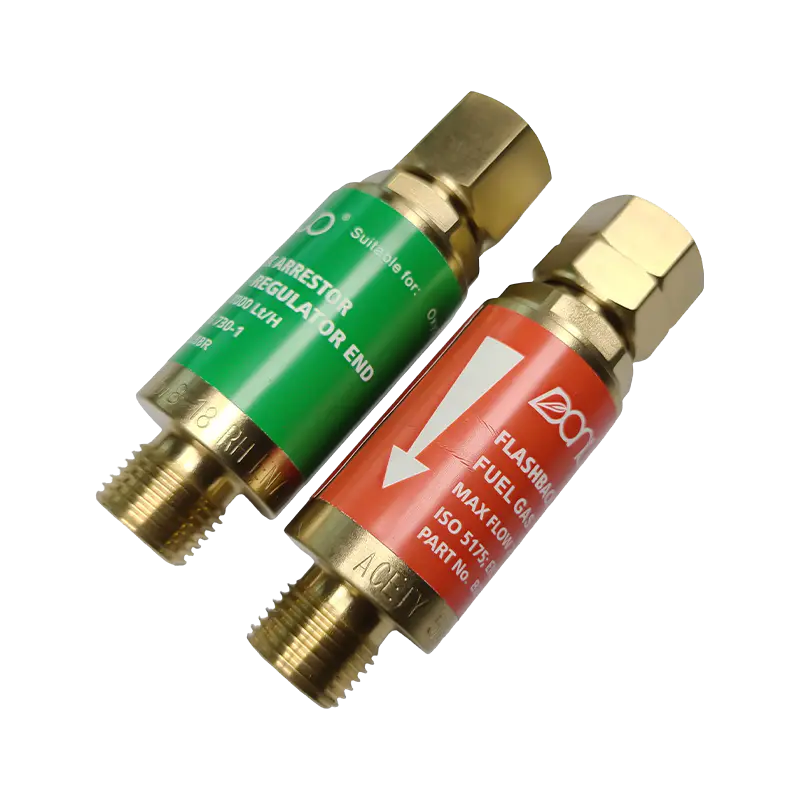 B288 Series Oxy Acetylén tlmič spätného vzplanutia Zabraňuje spätnému vzplanutiu a spätnému toku plynu s modelmi pre kyslík (7000 l/h) a palivový plyn (2600 l/h) vo viacerých veľkostiach závitov, čím chráni operátorov a zariadenia. Zobraziť produkt →
Nikdy nepúšťajte acetylén nad približne 1,5 baru (asi 15 psi) na hadici, pretože voľný acetylén sa pri vyššom tlaku stáva nestabilným. Fľaše udržujte vo vzpriamenej polohe a zaistené, mastnotu a olej držte mimo dosahu kyslíkových armatúr a používajte správny odtieň šošoviek filtra pre prácu, ktorú vykonávate. Plameň, ktorý sám od seba praská, píska alebo mení farbu, je signál na zastavenie práce, nie niečo, čo by sa malo upravovať.
Nastavenie plameňa je zručnosť meraná v sekundách, ale rozhoduje o kvalite rezu, spoľahlivosti zvaru a životnosti spotrebného materiálu v celej dielni. Ak štandardizujete horáky, hroty a poistky pre výrobnú linku, alebo potrebujete diely vyrobené podľa vlastných výkresov a špecifikácií plynu, tím sa dá kontaktovať prostredníctvom kontaktná stránka s vašimi údajmi.