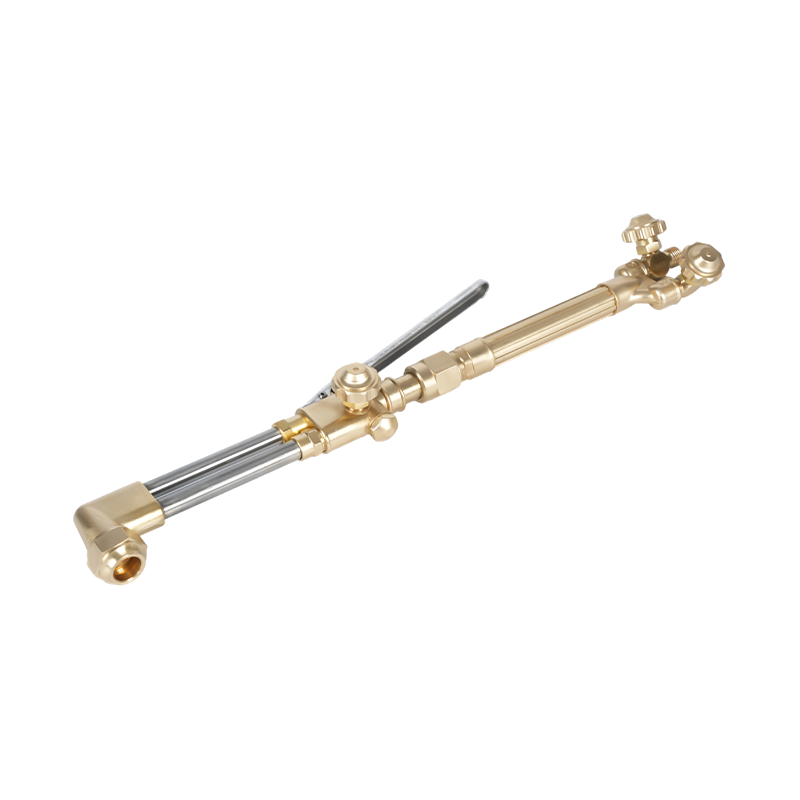
Rezací horák, ktorý praskne na špičke, zárez, ktorý sa posúva na jednu stranu, špička, ktorá sa stále pripája k doske - tieto chyby zvyčajne začínajú nikde blízko miesta, kde sa prejavujú. Začínajú diagramom, ktorý ukazuje tvar nástroja, ale nie dráhu plynu. Sledujte kyslík a acetylén od ventilu fľaše po rezací otvor a väčšinu problémov na stolíku je možné diagnostikovať za minútu a náhradné diely je možné objednať bez dohadov.
Krátka verzia: na štandardnom dvojhadicovom kyslíkovo-acetylénovom horáku prúdi palivo a kyslík v samostatných potrubiach až po mixér vo vnútri rezacieho nástavca, kde sa kombinujú v pomere, pre ktorý bol hrot navrhnutý. Páka rezacieho kyslíka otvára tretí, oveľa väčší priechod, ktorý úplne obchádza mixér. Všetko ostatné na výkrese – regulátory, poistky, ihlové ventily, koncová matica – existuje na meranie alebo ochranu týchto troch tokov.
Cesta plynu je diagram
Väčšina diagramov dielne-steny sú rozložené pohľady: diely usporiadané podľa polohy. Pracovný diagram je vývojový diagram. Postupujte podľa poradia a každý komponent má práve jednu úlohu.
- Ventil acetylénovej fľaše, otvorený nie viac ako jeden a pol otáčky; úplne otvorený ventil kyslíkovej fľaše.
- Regulátory, jeden na valec, znižujúce vysoký skladovací tlak na nízky dodávací tlak.
- Hadice, zvyčajne červené pre palivo a zelené, čierne alebo modré pre kyslík, s ľavým závitom na každej armatúre palivového plynu, takže tieto dve nemožno zameniť.
- Zachytávače spätného vzplanutia alebo spätné ventily na výstupoch regulátora a často aj na vstupoch horáka.
- Vstupné armatúry horáka, potom dva ihlové ventily na rukoväti.
- Miešač, kde sa pred vstupom do špičky predhrieva kyslík a palivový plyn.
- Rezný hrot, kde predhrievacie otvory krúžkujú centrálny rezací kyslíkový otvor.
| Komponent | Poloha v prúde | Čo overiť |
|---|---|---|
| Regulátor | Priamo na každom valci | Meradlo dodávky ukazuje zamýšľaný nízky tlak, nie tlak vo fľaši |
| hadica | Vstup z valca do horáka | Farebné kódovanie, ľavá matica paliva, žiadne praskliny v blízkosti obruby |
| Zadržiavač | Regulátor outlet or torch inlet | Šípka toku smeruje k baterke; prvok neznečistený olejom |
| Ihlové ventily | Telo rukoväte | Hladký chod, žiadne presakovanie okolo obalu, gombíky farebne odlíšené |
| Miešačka | Základňa rezacieho nástavca | Čisté trysky, nepoškodené O-krúžky, správny typ pre horák |
| Rezacia páka | Zadná strana nástavca | Úplne sa otvorí, zacvakne, bez tečenia |
| Hrot a orech | Predná strana prílohy | Sedlo bez zárezov, správne číslo hrotu, otvory čisté |
Dve čísla v tomto reťazci nie sú obchodovateľné. Tlak dodávania acetylénu by mal zostať na alebo pod 15 psig; nad tým sa plyn v hadici stáva nestabilným a riziko sa mení z nepohodlného na skutočne nebezpečné. Dôležitý je aj otvor hadice: 1/4 palca je normálne až do veľkosti hrotu 5, zatiaľ čo 3/8 palca sa používa na väčších hrotoch, takže prúd rezacieho kyslíka nie je vyčerpaný.
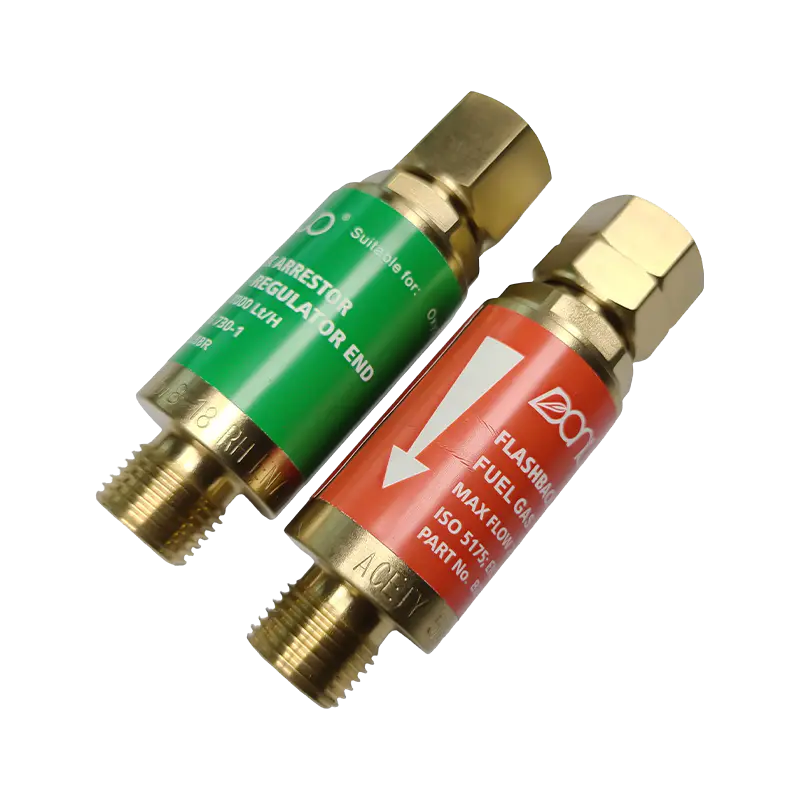 B288 Séria tlmičov spätného vzplanutia kyslíka-acetylénu Pre kyslíkovo-acetylénové zváranie a rezanie ponúka séria B288 kyslíkové a palivovo-plynové modely s viacerými závitovými pripojeniami a ochranou proti spätnému vzplanutiu/spätnému toku pre nastavenia horákov. Zobraziť produkt →
Vo vnútri rukoväte a rezacieho nástavca
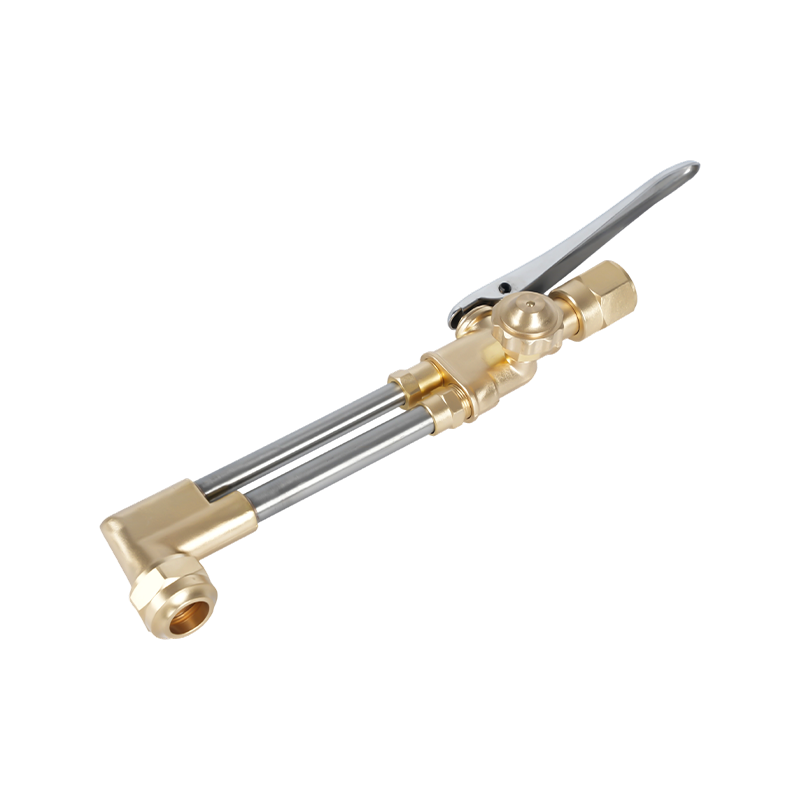
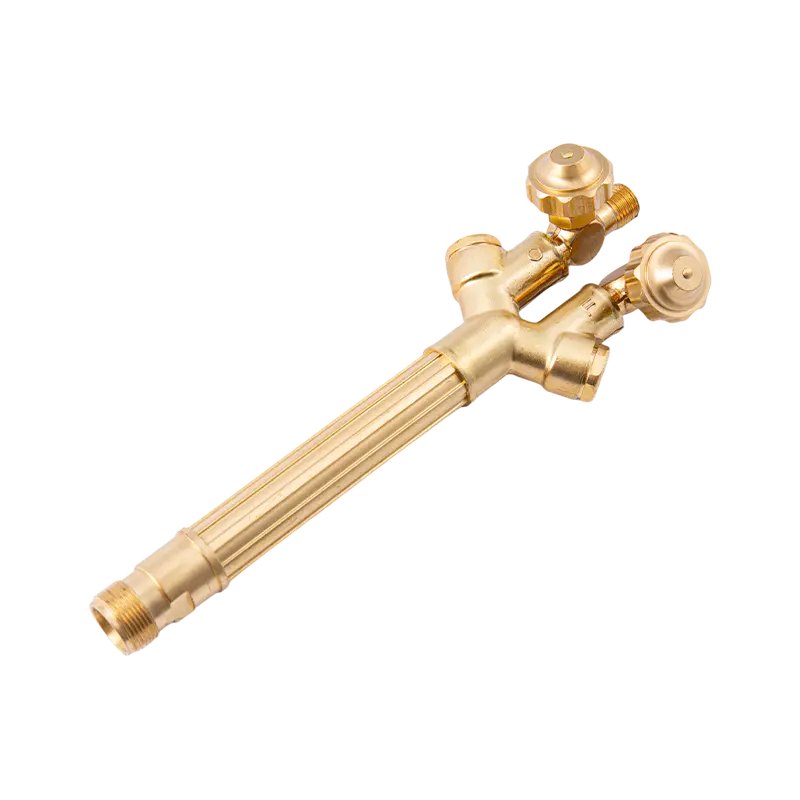
Dvojdielny horák sa delí na rukoväť a rezací nástavec, ktorý ho spája s dvoma rúrkami a prevlečnou maticou. Na väčšine dizajnov nemá rukoväť vôbec žiadnu zmiešavaciu komoru - je to dvojica telies ventilov s driekmi, tesneniami a gombíkmi.
Ihlové ventily
Gombíky paliva a kyslíka merajú predhrievací plyn a nastavujú sa spoločne: mierne otvorte palivo, zapáľte ho a potom pridávajte kyslík, kým sa jasný vnútorný kužeľ neskráti na neutrálny plameň. Diagramy ich zvyčajne kreslia ako dva malé kruhy. V praxi sú medzi prvými vymieňanými dielmi, pretože prílišné utiahnutie zaboduje sedlo predstavca a plameň prestane reagovať na nastavovanie.
Mixér alebo injektor
Miešačka, ktorá sa nachádza v spodnej časti nástavca, je miestom, kde sa kresba udrží. Rovnotlakové horáky kombinujú dva plyny pri podobných tlakoch. Injektorové horáky používajú malý kyslíkový prúd na nasávanie palivového plynu do komory, čím udržiavajú zmes stabilnú, keď tlak acetylénu klesá. Opotrebovaný mixér sa prejavuje ako plameň, ktorý mení charakter, keď je baterka naklonená, alebo praskne pri svetle.
Rezacia páka kyslíka
Páka otvára ventil, ktorý vpúšťa vysokoobjemový prúd kyslíka priamo do stredu hrotu a obchádza mixér. Mal by sa úplne otvoriť a prudko zavrieť. Páka, ktorá sa plazí, vytvára ošúchaný okraj a nadmerný zárez bez akejkoľvek inej zjavnej príčiny.
Koncová matica a sedlo
Matica upína skosené sedlo proti zodpovedajúcemu kužeľu na špičke. Toto je tesnenie kov na kov, nie tesnenie závitu. Jediný ryh na sedle umožňuje kyslíku prúdiť do predhrievacích kanálikov a vyvoláva známu sťažnosť, že špička stále praská bez ohľadu na to, ako sú ventily nastavené.
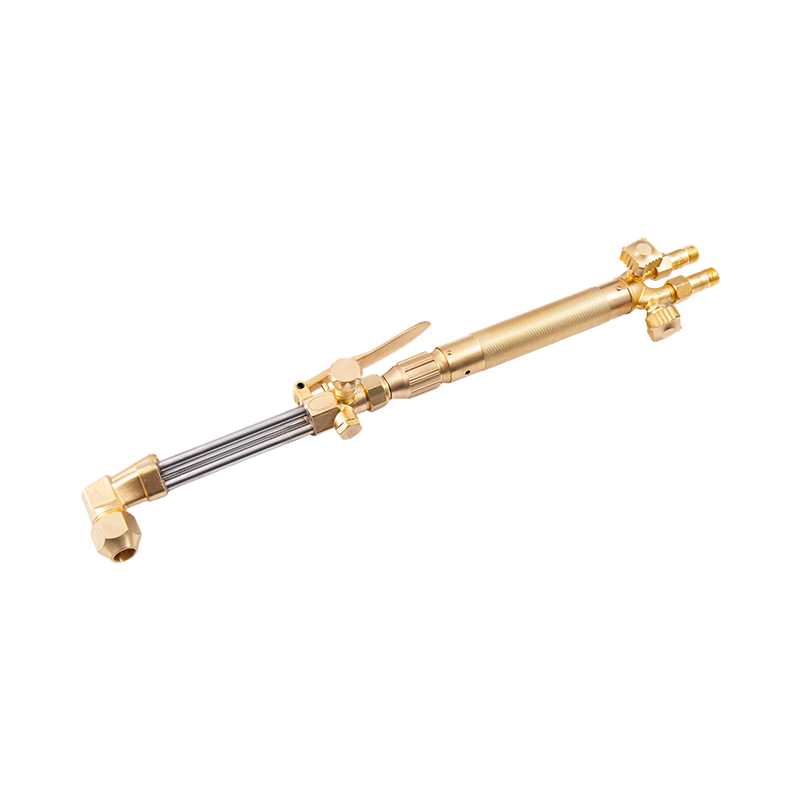
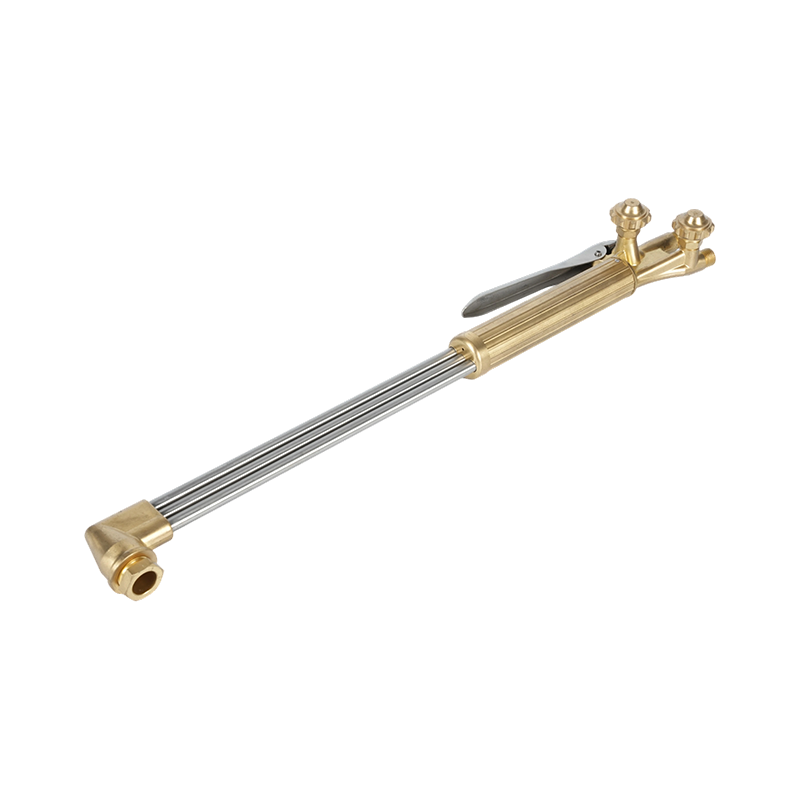 B400 Heavy-Duty ručný kyslíkový acetylénový rezací horák Dvojrúrkový ručný horák pre náročné rezanie až do 300 mm, kompatibilný s acetylénom a propánom a tryskami 1502/1503 pre ťažké výrobné práce. Zobraziť produkt →
Ako vyzerá tip v priereze
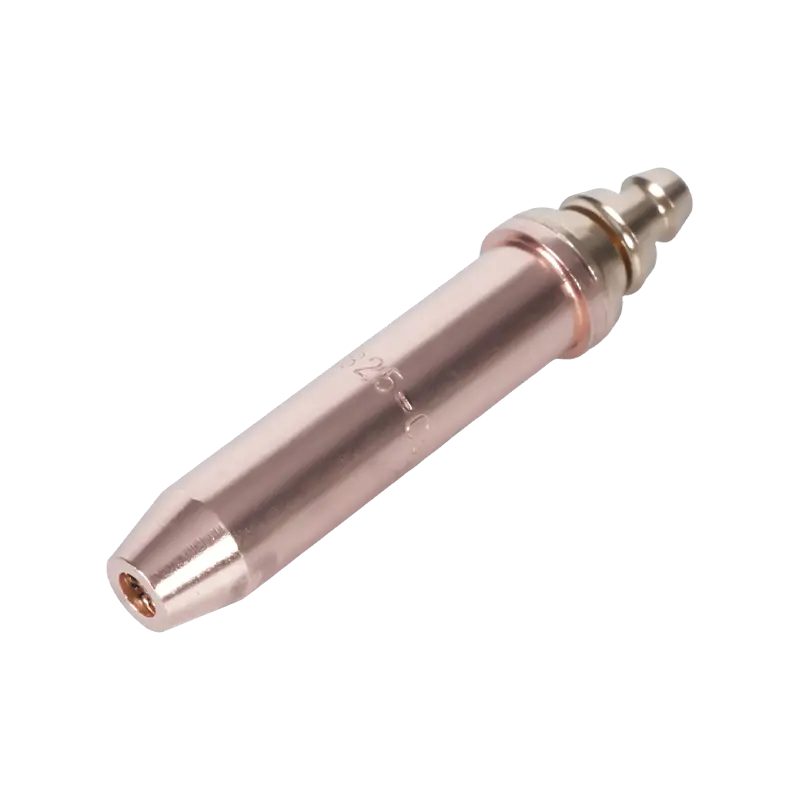
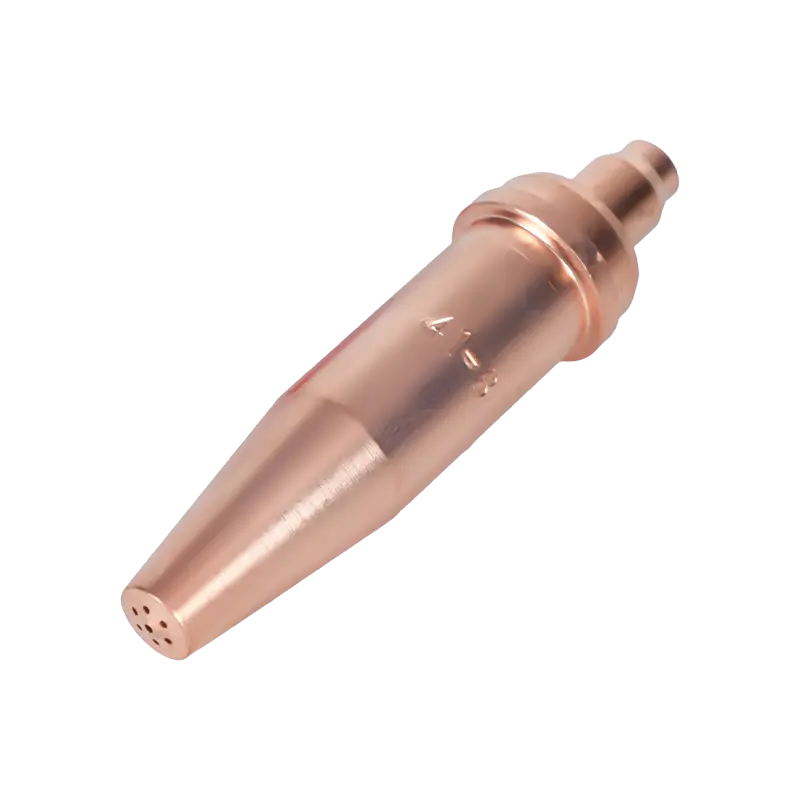
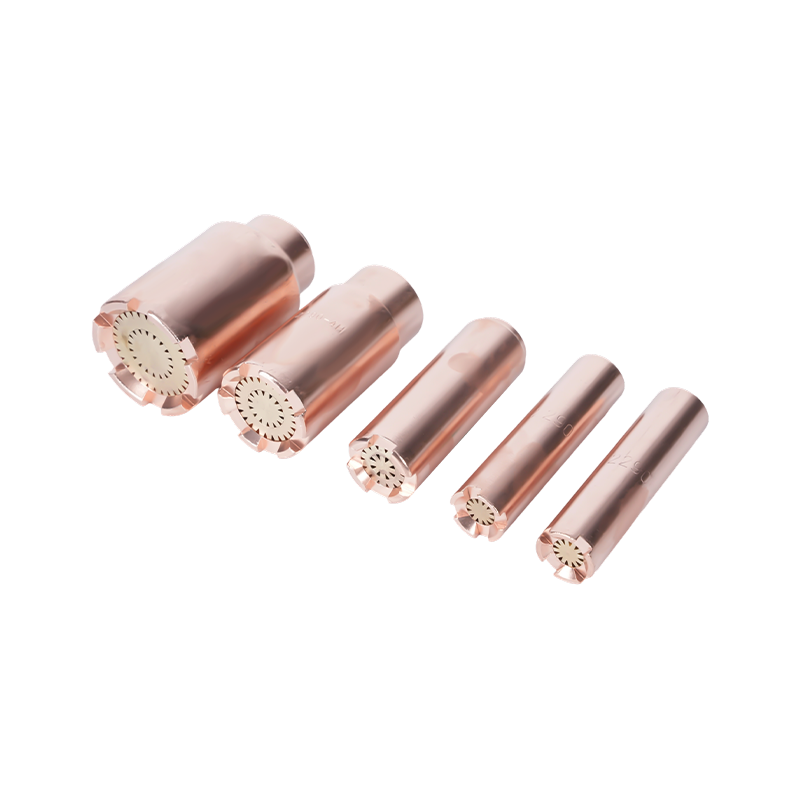
Priblížením sa z diagramu stane malá zostava: šesťhranné alebo vrúbkované telo, skosené sedlo, prstenec predhrievacích otvorov – bežne štyri až šesť, pri veľkých veľkostiach viac – a jeden centrálny rezací otvor. Číslo hrotu je vyrazené na tele a toto číslo určuje celé nastavenie.
Rezanie nie je tavenie. Plamene predhrievania zvýšia bod ocele na teplotu vznietenia, približne 870 °C (1600 °F), a prúd kyslíka potom oxiduje železo a vyfúkne oxid z rezu. Preto na stave predhrievacieho otvoru záleží viac, než väčšina operátorov očakáva: čiastočne zablokovaný otvor spôsobí, že jedna strana rezu prebehne za studena a zárez sa zakriví smerom od línie.
Zodpovedajúca veľkosť hrotu, hrúbka a tlak
Publikované grafy sa líšia podľa výrobcu, palivového plynu a série hrotov, ale vzťah je konzistentný: počet hrotov rastie s hrúbkou dosky, tlak rezného kyslíka stúpa s počtom hrotov a rýchlosť pohybu klesá.
| Hrúbka plechu | Typické číslo tipu | Zníženie tlaku kyslíka |
|---|---|---|
| 3 mm (1/8 palca) | 000 | 20–25 psig |
| 6 mm (1/4 palca) | 00 | 20–25 psig |
| 10 mm (3/8 palca) | 0 | 25 – 30 psig |
| 20 mm (3/4 palca) | 1 | 30–35 psig |
| 25 mm (1 palec) | 2 | 35 – 40 psig |
| 50 mm (2 palce) | 3 | 40 – 45 psig |
| 100 mm (4 palce) | 5 | 45 – 55 psig |
Dve praktické poznámky. Propánové špičky majú väčšie predhrievacie kanály a spotrebujú viac kyslíka ako acetylénové špičky rovnakého počtu, takže tabuľka napísaná pre jedno palivo je neplatná pre druhé. A každý tlak v akejkoľvek tabuľke sa meria na regulátore cez danú dĺžku hadice; pri behoch oveľa dlhších ako 25 stôp pridajte malý tlak pri podávaní a pred obviňovaním špičky znova skontrolujte plameň.
Štyri detaily, ktoré kresba zvyčajne vynecháva
- Umiestnenie ističa. Záchytky na konci regulátora chránia valce; spätné ventily na konci horáka chránia obsluhu. Mnohé diagramy zobrazujú jedno a nie druhé. Na rušnú lavičku sa zmestí obaja.
- Odstavenie hrotu. Vnútorný kužeľ by mal byť 1,5 až 3 mm od dosky. Kontakt prehrieva hrot a spúšťa cyklus pukania, ktorý nevylieči žiadne nastavenie ventilu.
- Uhol ťahania a vedenia. Vlečné šnúry sa nakláňajú so smerom jazdy a 10 až 15 stupňové vedenie kompenzuje na hrubšom plechu. Diagram zobrazujúci dokonale vertikálny zárez ukazuje ideál, nie výsledok.
- Čistenie otvoru. Predhrievacie otvory sa čistia čističom špičiek správnej veľkosti, nikdy nie vrtákom. Vŕtanie odstráni odmeriavaciu hranu a odsunie hrot.
Disciplína manipulácie s plynom patrí do toho istého výkresu. Náš sprievodca po bezpečnostné opatrenia pri používaní rezacieho horáka zahŕňa testovanie tesnosti, sekvenciu osvetlenia a vypnutie v poradí, v akom by sa malo uskutočniť.
Určenie pochodne oproti diagramu
Akonáhle je tok jasný, nákupné rozhodnutia sú jednoduchšie. O väčšine rozhodujú tri otázky. Akú triedu zaťaženia si práca vyžaduje – ťažká, stredná alebo ľahká, čo sa odráža v hrúbke steny, driekoch ventilov a kovanej mosadze v porovnaní s hliníkovými rukoväťami? Aké regionálne normy sa riadia tipmi a sedadlami, keďže americké, austrálske, britské a japonské vzory sa nezamieňajú? A kto dodáva spotrebný materiál – hroty, matice, O-krúžky a prvky poistky – o päť rokov?
Pre kupujúcich, ktorí získavajú zdroje od výrobcu, diagram slúži aj ako hárok so špecifikáciami. Dodávateľ, ktorý je schopný kovať, obrábať a montovať vo vlastnej réžii, môže dodržať tolerancie na kuželi sedadla a tryske mixéra, čo sú dve vlastnosti, ktoré najviac ovplyvňujú kvalitu rezu. Naša vlastná výroba v Ningbo zahŕňa výrobu zápustiek, kovanie, povrchovú úpravu, CNC obrábanie a kontrolu pod jednou strechou, s približne dvoma desaťročiami vo zváracích a rezných nástrojoch a obrábame podľa zákazníckych výkresov, keď štandardný vzor nevyhovuje.
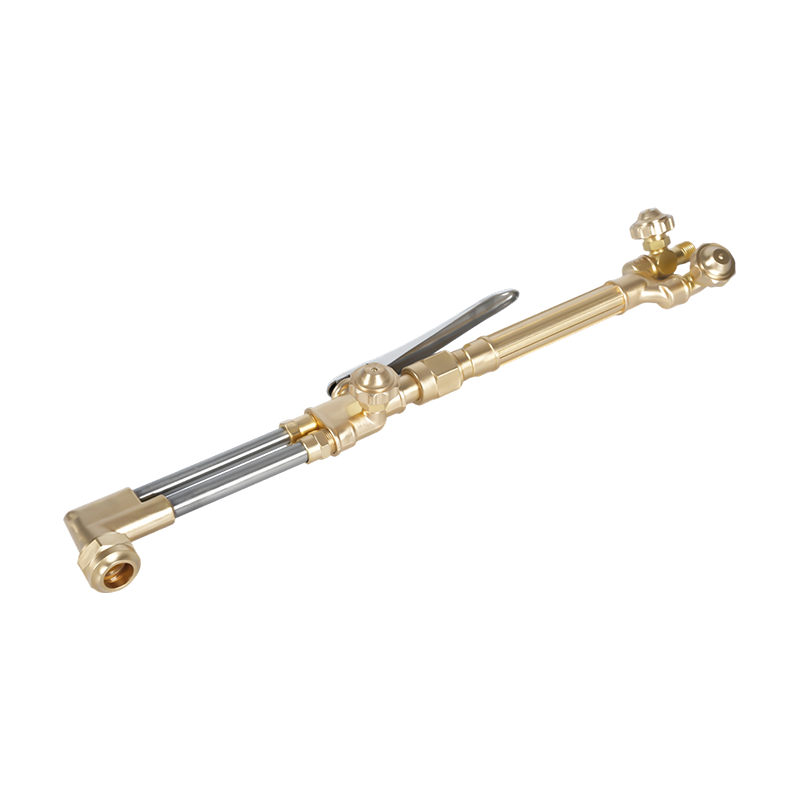 Súprava vysokovýkonného rezacieho horáka A217 na kyslík-acetylén/propán Odolná súprava s rezným nástavcom A212 a rukoväťou A211, dimenzovaná do 200 mm a kompatibilná s kyslíkoacetylénom alebo propánom na priemyselné rezanie, tvrdé spájkovanie a ohrev. Zobraziť produkt →
Ak priraďujete súpravu horáka k existujúcemu inventáru hadice, regulátora a špičky, pošlite nám výkres alebo čísla dielov kontaktná stránka a pred uvedením cenovej ponuky potvrdíme typ sedadla, tvar závitu a kompatibilitu hrotu.
Vytlačte diagram a potom ho označte: napíšte skutočné tlaky regulátora, číslo hrotu, ktorý používate na každú hrúbku platne, a dátum poslednej kontroly tlmičov. Kresba, na ktorej sú vaše vlastné čísla, prestáva byť plagátom a začína byť nastavovacím hárkom – a keď bude ďalší rez hrubý, odpoveď je zvyčajne o jeden riadok ďalej.