Špička #1, približne 28 psi kyslíka a 4 psi acetylénu rozoberie 6 mm platňu z mäkkej ocele za niekoľko sekúnd. Spustite tú istú horák na 25 mm platňu bez toho, aby ste sa čohokoľvek dotkli a rez sa v polovici zastaví, zárez sa rozšíri a niekto skončí brúsením hrany späť do tolerancie.
Na operátorovi sa nič nezmenilo. Rezanie kyslíkom a acetylénom je jedným z mála kovoobrábacích procesov, kde rozhodnutia o nastavení – veľkosť hrotu, tlak plynu, odstup a rýchlosť pohybu – rozhodujú viac o výsledku ako ruka držiaca horák. Pokyny nižšie pokrývajú postupnosť nastavenia, výber hrotu a tlaku, nastavenie plameňa, bezpečnostný hardvér a výber hardvéru, vďaka ktorému je možné rezy opakovať.
Kde sa v skutočnosti rozhoduje o kvalite rezu
Tri premenné riadia rez: rýchlosť prúdu kyslíka na špičke, vstup tepla predhrievania a rýchlosť pohybu. Dva z troch sú zablokované pred zapálením plameňa, čo je dôvod, prečo horák, ktorý "zle reže", má zvyčajne skôr problém s nastavením ako problém s operátorom.
- Stav otvoru hrotu a veľkosť nastavenej rýchlosti prúdu. Hrot, ktorý bol vystružený, spadnutý alebo nabehnutý pri nesprávnom tlaku pre svoju veľkosť, stráca rýchlosť a zanecháva klasický hrubý, vymytý zárez.
- Nastavenia regulátora nastavujú predhrievanie a zníženie prietoku kyslíka. Nízky tlak kyslíka spôsobuje pomalé, neúplné rezy; nadmerný tlak vytvára turbulencie, široký zárez a tvrdý odpad.
- Rýchlosť pojazdu je jedinou premennou nastaviteľnou počas rezu. Uhol ťahu 10 až 15 stupňov za vertikálou znamená, že rýchlosť je približne správna; takmer zvislé čiary oneskorenia znamenajú príliš pomalé a sploštené čiary oneskorenia znamenajú príliš rýchle.
Postupnosť nastavenia: Poradie operácií
Zakaždým postupujte rovnakou sekvenciou. Väčšina sťažností na „chybnú baterku“ sa týka skôr vynechaného kroku, než samotnej baterky.
- Pred pripojením skontrolujte: prasknutý alebo opuchnutý plášť hadice, poškodené sedlo hrotu, opotrebované tesnenie ventilu.
- Krátkym prasknutím každého ventilu fľaše vyfúknite prach, potom ho znova zatvorte.
- Nasaďte regulátory a utiahnite vstupné matice kľúčom správnej veľkosti, nikdy nie kliešťami alebo hasákom.
- Nainštalujte lapače spätného vzplanutia alebo spätné ventily spätného toku na výstupy regulátora alebo vstupy horáka, podľa toho, čo vyžaduje kód vašej lokality.
- Pripojte hadice k správnym hrdlom a uistite sa, že fitingy majú pravý ľavý alebo pravý pár závitov.
- Pomaly otvárajte ventily fliaš. Na acetylénovom valci neotvorte viac ako jeden a pol otáčky, aby sa dal rýchlo vypnúť.
- Pracovné tlaky nastavte pri otvorených ventiloch horáka a potom ich zatvorte.
- Otestujte tesnosť každého spoja mydlovou vodou alebo kvapalinou na detekciu netesností. Nikdy nie s plameňom.
- Zapáľte iskierkou, nie jednorazovým zapaľovačom alebo zápalkou.
Výber hrotu a tlak plynu
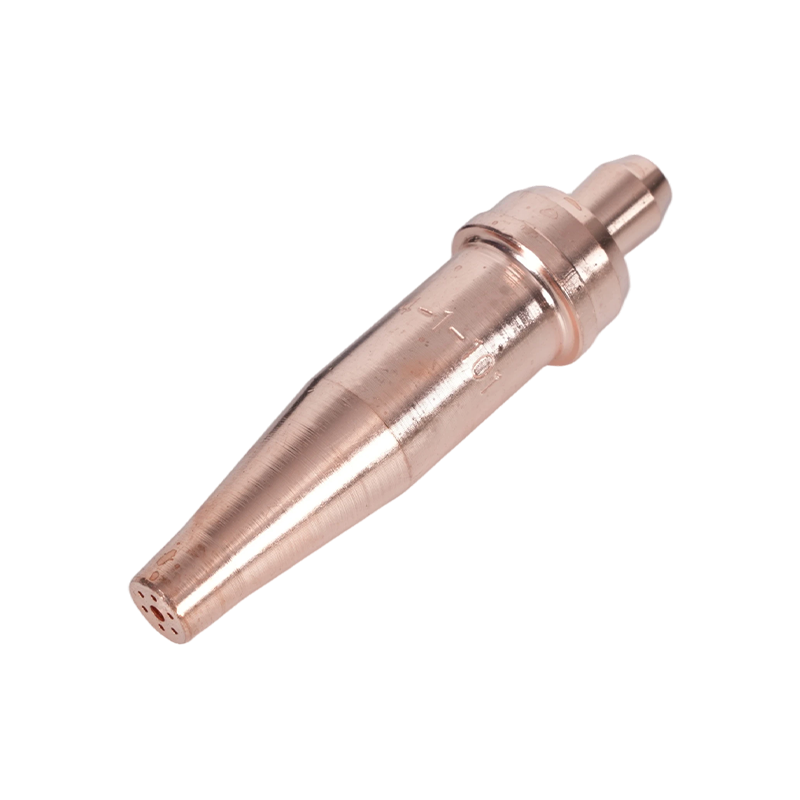
Veľkosť hrotu sa najskôr prispôsobí hrúbke plechu a od toho sa odvíja všetko ostatné. Hrot dimenzovaný na 6 mm sa nedá pretlačiť cez 25 mm zvýšením tlaku; otvorom jednoducho neprejde dostatok kyslíka a dodatočný tlak sa zmení na turbulencie, ktoré narušia reznú plochu.
Rovnako dôležité sú aj regionálne vzory. Špička, ktorá sa hodí na sedlo baterky v štýle USA, nebude správne sedieť na austrálskom alebo britskom vzore baterky, aj keď závit vyzerá blízko. Dvojdielne propánové hroty pridávajú druhý rozdiel: predhrievacie a rezacie otvory sú oddelené, takže nie sú zameniteľné s jednodielnymi acetylénovými hrotmi.
| Hrúbka plechu | Typická veľkosť hrotu | Tlak kyslíka | Tlak acetylénu | Praktická poznámka |
|---|---|---|---|---|
| 3 až 6 mm | 0 alebo 1 | 20 až 25 psi | 3 až 5 psi | Rýchle cestovanie, krátke predhriatie |
| 6 až 12 mm | 1 alebo 2 | 25 až 30 psi | 4 až 6 psi | Stabilná rýchlosť, dokonca aj ťahanie čiar |
| 12 až 25 mm | 2 alebo 3 | 30 až 40 psi | 5 až 8 psi | Pomalšie cestovanie, pozor na nečistoty |
| 25 až 50 mm | 3 alebo 4 | 40 až 50 psi | 7 až 10 psi | Prepichnite okraj taniera |
| 50 až 100 mm | 5 alebo 6 | 50 až 60 psi | 8 až 12 psi | Vysoký prietok kyslíka, dvojstupňové predhrievanie |
Akonáhle je strih spustený, upravte ho z grafu, nie preč od neho. Zaoblený horný okraj so spodnou časťou privarenou troskou zvyčajne znamená príliš vysoký tlak kyslíka alebo príliš pomalý pohyb. Mäkká, gumovitá škvrna a neúplné prerazenie zvyčajne znamenajú príliš nízky tlak alebo príliš rýchlu jazdu.
Starostlivosť o hrot je najlacnejším dostupným vylepšením výkonu. Vyčistite otvory správnym čističom špičiek, nikdy nie vrtákom alebo zváracím drôtom a vymeňte všetky špičky, ktorých otvory na predhrievanie sú oválne alebo ktorých sedlo je poškriabané. Náš sprievodca po výber hrotu rezacieho horáka, nastavenie a údržba podrobnejšie popisuje postupy čistenia a riešenie problémov.
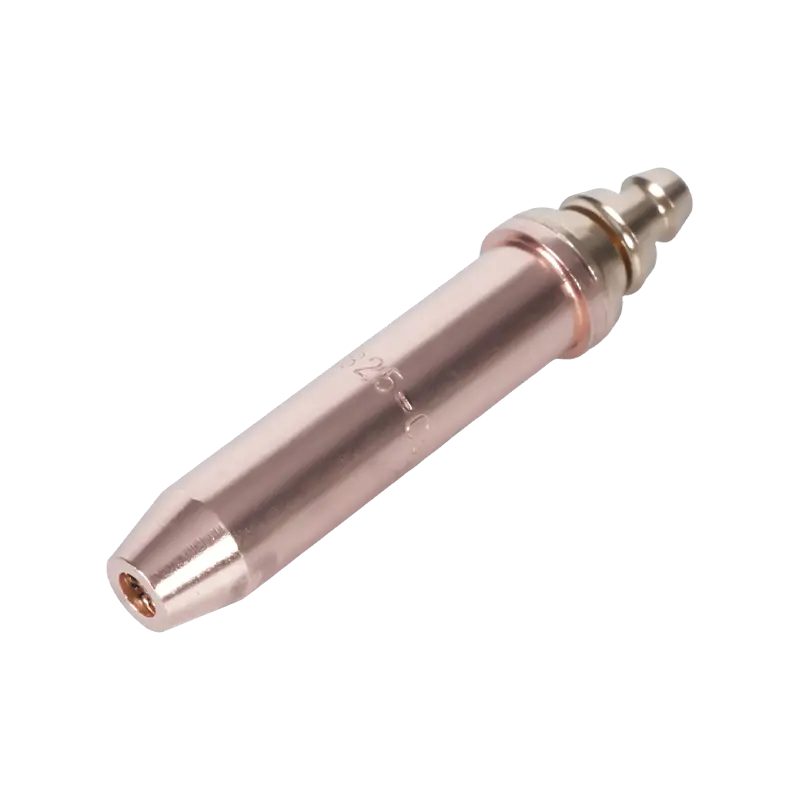
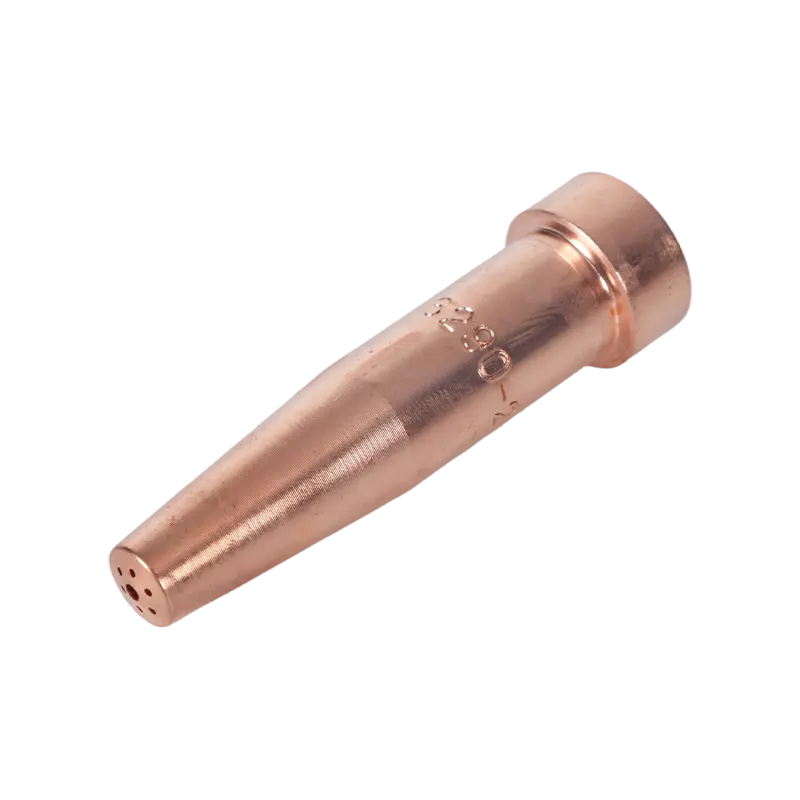 Acetylénový rezací hrot série 6290 pre horáky amerického štýlu Tento acetylénový rezný hrot je vhodný pre horáky A735 a A623 a pokrýva 1–300 mm oceľ; užitočné pre tenké plechy a dierovacie práce, kde zostáva preferovaný acetylén. Zobraziť produkt →
Acetylén alebo propán
Pre 20 mm plech a viac propán zvyčajne vyhráva v cene za meter rezu. Pre tenšie dosky, dierovanie a akékoľvek spájkovanie alebo ohrievanie zostáva acetylén lepším palivom.
- Acetylén horí v kyslíku teplejšie, takmer 3100 stupňov Celzia, a rýchlejšie sa predhrieva, čo vyhovuje tenkým plechom, prepichovaniu a zváraniu.
- Propán má nižšiu teplotu plameňa, ale väčší tepelný obal, ktorý drží na hrubých častiach, a je lacnejší na valec a bezpečnejší na skladovanie.
- Acetylén je nestabilný nad približne 15 psi, takže tlaky acetylénu zostávajú nízke a záleží na pravidle ventilu fľaše.
- Propán spotrebuje pri rovnakom reze výrazne viac kyslíka, takže doplnenie kyslíka sa stáva hlavným prevádzkovým nákladom.
- Tieto dve palivá potrebujú rôzne tipy. Ich výmenou sa zmení tvar plameňa, čas predohrevu a kvalita rezu.
Úprava plameňa a technika rezania
Najprv zapáľte acetylén, potom pridávajte kyslík, kým nebude vnútorný kužeľ jasný, ostro ohraničený a zaoblený na špičke. Tento neutrálny plameň predpokladá väčšina tabuliek rezania. Oxidačný plameň s krátkym zahroteným kužeľom reže niektoré ocele rýchlejšie, ale opotrebováva hroty a oxiduje reznú plochu; nauhličovací plameň s dlhým perom pridáva uhlík a spomaľuje rez, takže sa vo všeobecnosti uchováva pre špecifické vykurovacie úlohy.
Priložte hrot k tanieru pod uhlom približne 90 stupňov, predhrejte počiatočný bod na matnú čerešňovú červenú, potom úplne otvorte páku rezacieho kyslíka a pohnite sa. Dištančný prvok držte stabilne na 3 až 5 mm. Jazdením hrotu na tanieri sa prehrieva a vymýva zárez. Pre skosené rezy nakloňte horák v smere jazdy a mierne znížte rýchlosť, aby skosenie zostalo rovné.
Bezpečnostný hardvér, ktorý patrí do každého nastavenia
Zachytávače spätného vzplanutia a spätné ventily sú dve položky, ktoré najčastejšie chýbajú v horáku, ktorý je v prevádzke roky. Spätný ventil zastaví spätný tok plynu; lapač spätného vzplanutia tiež zastaví čelo plameňa, ktoré sa pohybuje späť po hadici smerom k regulátoru a valcu. Aretátory na výstupe regulátora chránia hadicu a valec, zatiaľ čo poistky na vstupe horáka chránia koniec operátora. Mnoho kódov stránok vyžaduje oboje.
- Kyslíkové a palivové hadice nie sú zameniteľné; použite správnu triedu a konvenciu farieb pre váš región.
- Na čistenie alebo vyfukovanie nikdy nepoužívajte namiesto stlačeného vzduchu kyslík.
- Vetrajte pracovný priestor; acetylén, propán a kyslík menia zloženie vzduchu okolo operátora.
- Majte protipožiarnu hliadku počas obdobia, ktoré určuje vaše povolenie na prácu za horúca, zvyčajne 30 minút po poslednom reze.
- Pri každej zmene skontrolujte hadice, či nie sú popálené a prasknuté; hadica, ktorá bola prejdená doskou, je netesnosť, ktorá čaká na prejavenie.
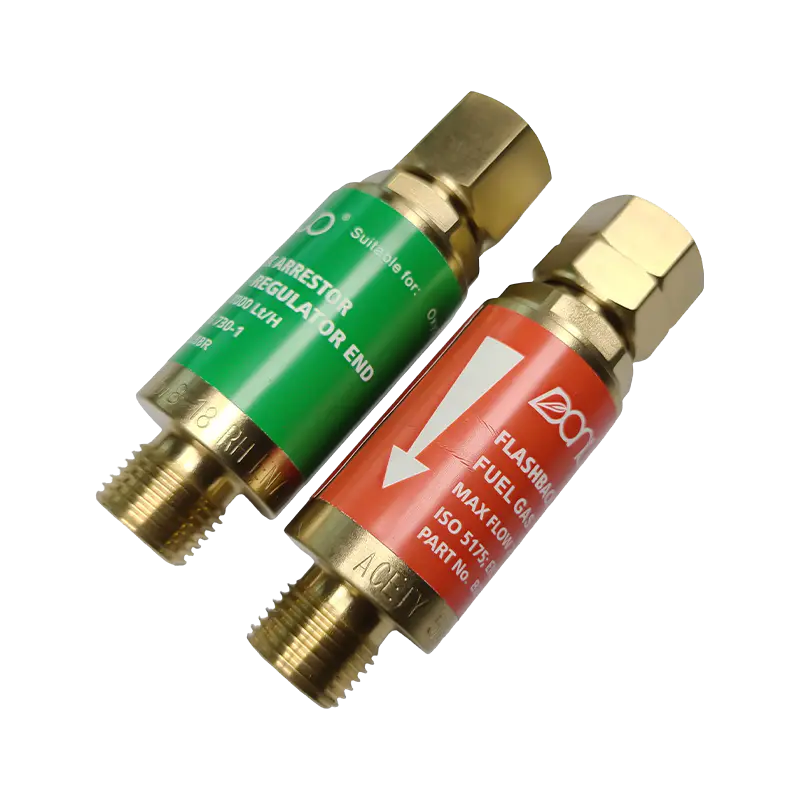 Oxy-acetylénový tlmič spätného vzplanutia série B288 Táto poistka, ktorá často chýba u starších horákov, chráni kyslíkovo-acetylénové zváracie a rezacie zostavy pred spätným vzplanutím a spätným tokom pri modeloch s kyslíkom a plynom. Zobraziť produkt →
Prispôsobenie tela baterky a rukoväte k práci
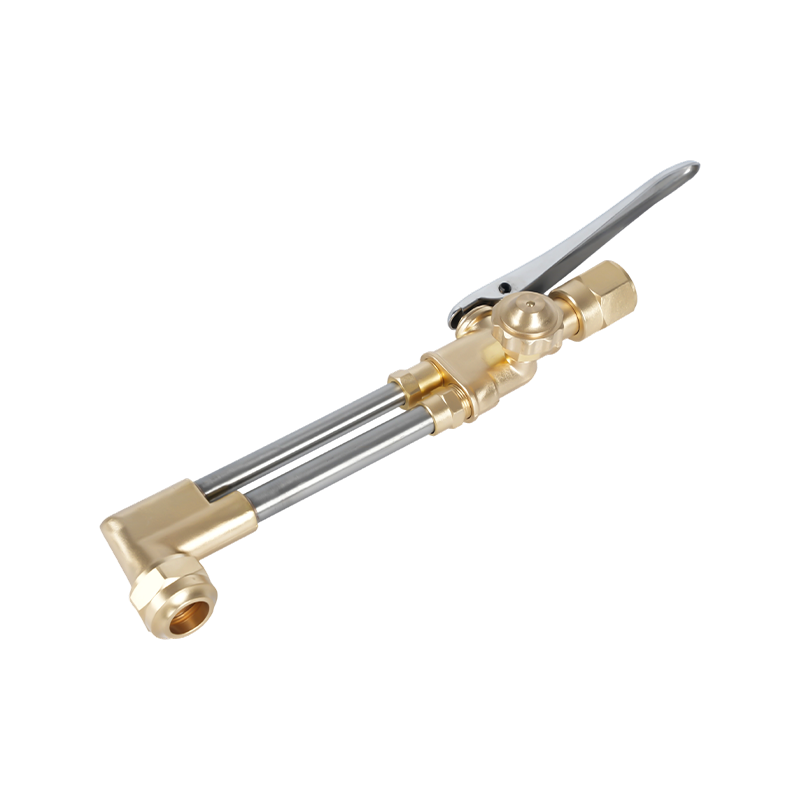
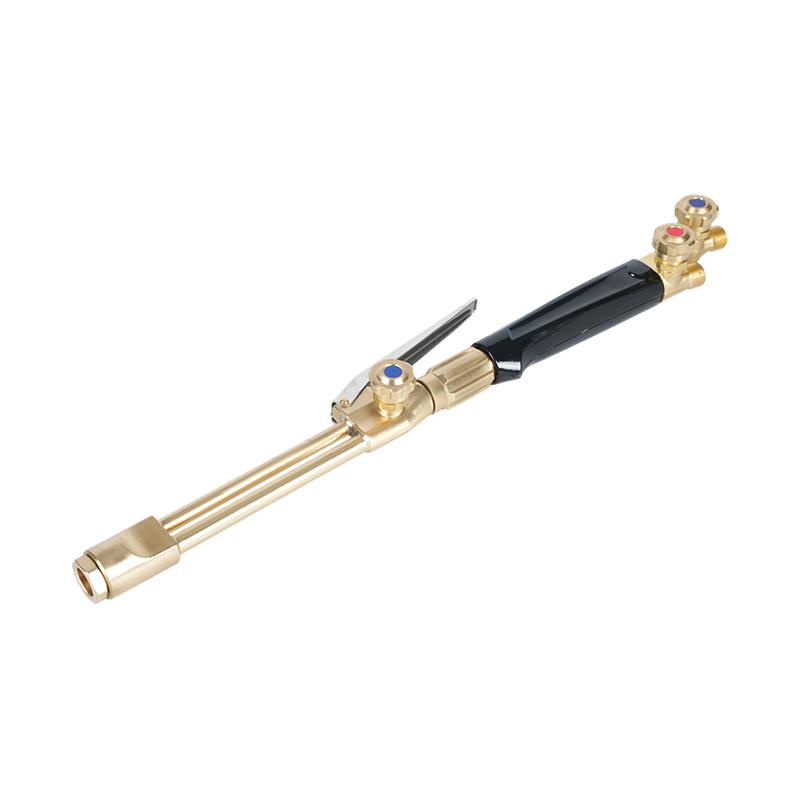
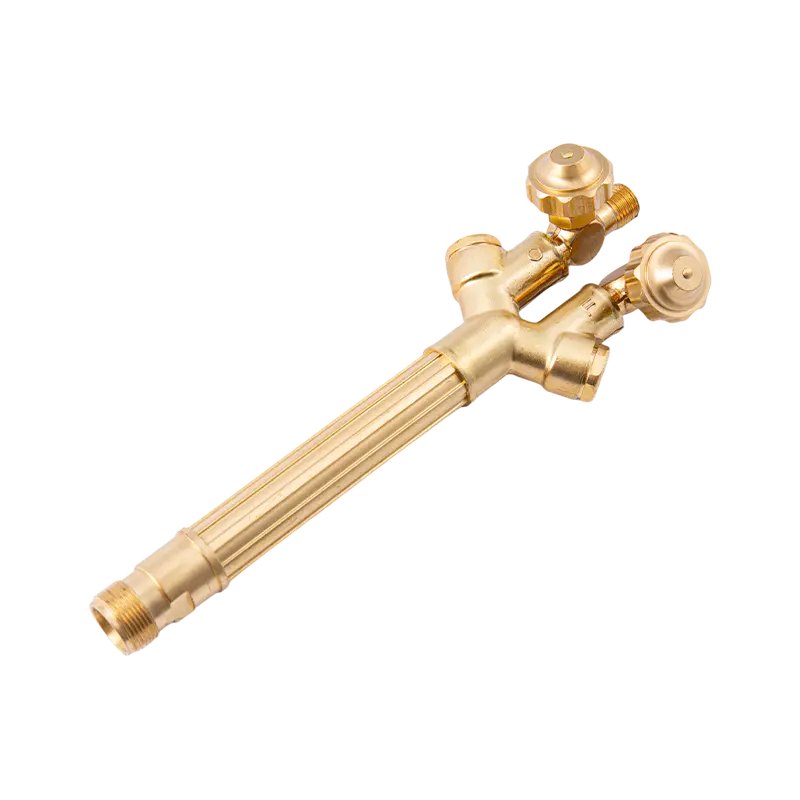
Hardvér baterky je odstupňovaný podľa výkonu: ťažký, stredný a ľahký. Odolný rezací nástavec so zodpovedajúcou rukoväťou drží tlak a zostáva chladný pri rezaní hrubých plechov. Ľahká rukoväť robí rovnakú prácu na plechu s menšou hmotnosťou v ruke, ale neprežije nepretržitú prácu na 50 mm plechu.
O tom, či sa baterka hodí k existujúcemu nastaveniu, rozhodujú tri detaily. Regionálny vzor určuje kompatibilitu špičky, upevnenia a rukoväte, pretože americké, austrálske, britské a japonské vzory používajú rôzne štandardy sedla a závitu. Dôležitý je aj formát: kombinácia nástavca a rukoväte je lacnejšia na údržbu, pretože sa vymieňa iba opotrebovaná časť, zatiaľ čo jednodielne ručné baterky sú jednoduchšie na príležitostné použitie. Materiál sleduje pracovnú polohu, pričom mosadzné telesá odolávajú teplu a opotrebovaniu a dobre držia závity a hliník zvláda reznú záťaž pre prácu nad hlavou.
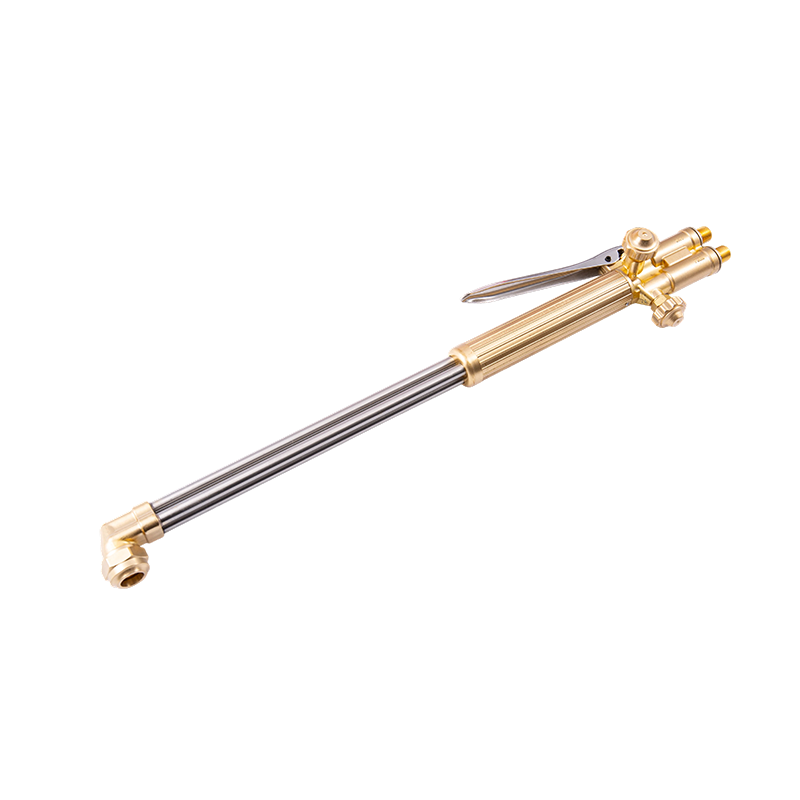
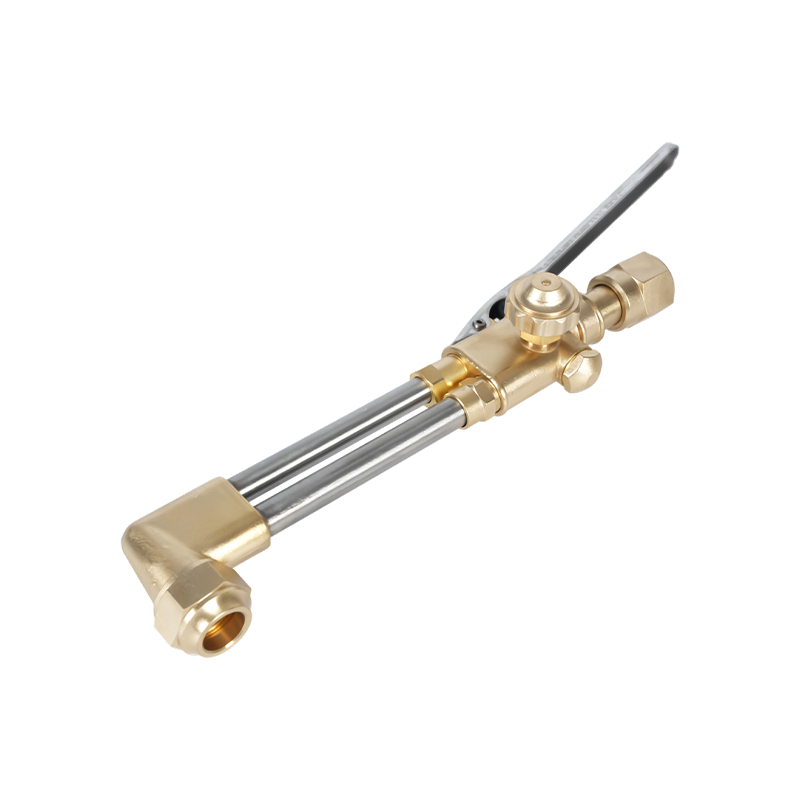
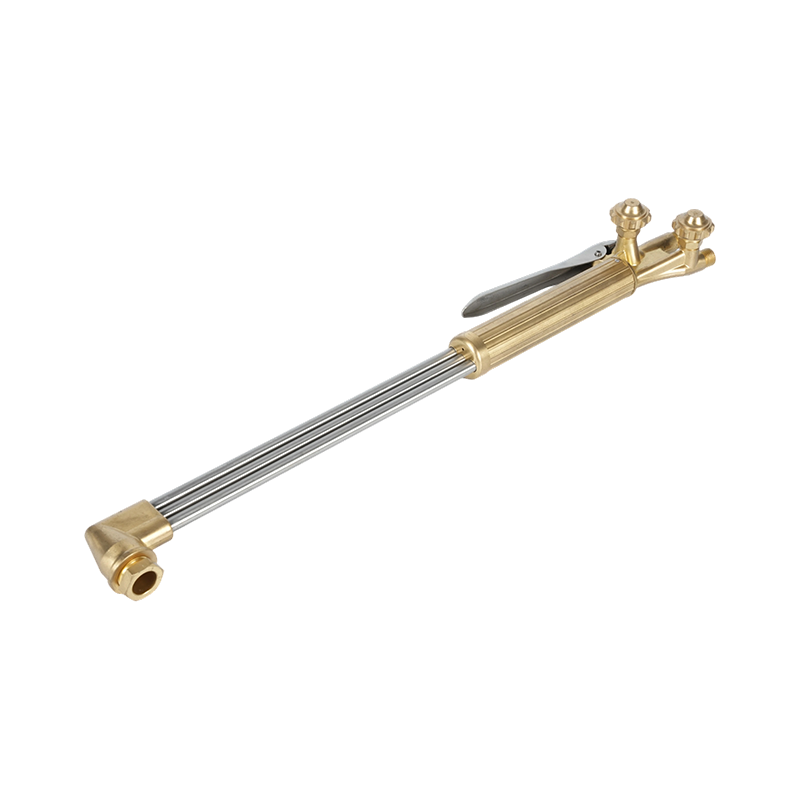 B400 Heavy-Duty ručný kyslíkový acetylénový rezací horák Vysokovýkonný ručný horák na rezanie acetylénom alebo propánom do 300 mm, s dvojitým rúrkovým prietokom a kovanou mosadznou hlavou; výroba oblekov, stavba lodí a opravy. Zobraziť produkt →
Získavanie bateriek, tipov a náhradných dielov
Pre distribútorov a výrobcov sa praktické otázky týkajú kontinuity: je možné tú istú sériu špičiek znovu objednať za dva roky, sú sedlá a závity konzistentné medzi jednotlivými dávkami a môžu byť náhradné diely dodávané pod vašou vlastnou značkou? Dodávateľ, ktorý prevádzkuje materiál, výrobu foriem, kovanie, obrábanie a testovanie vo vlastnej réžii, môže dodržať tieto tolerancie a môže tiež vyrábať diely podľa výkresu zákazníka, keď sa na existujúci horák nehodí žiadny štandardný vzor.
Ak spájate hroty a násady s existujúcim vozovým parkom alebo plánujete sortiment OEM, pošlite nám svoje výkresy a špecifikácie závitov kontaktná stránka a my sa vrátime s najbližším štandardným vzorom alebo vlastnou možnosťou.